-
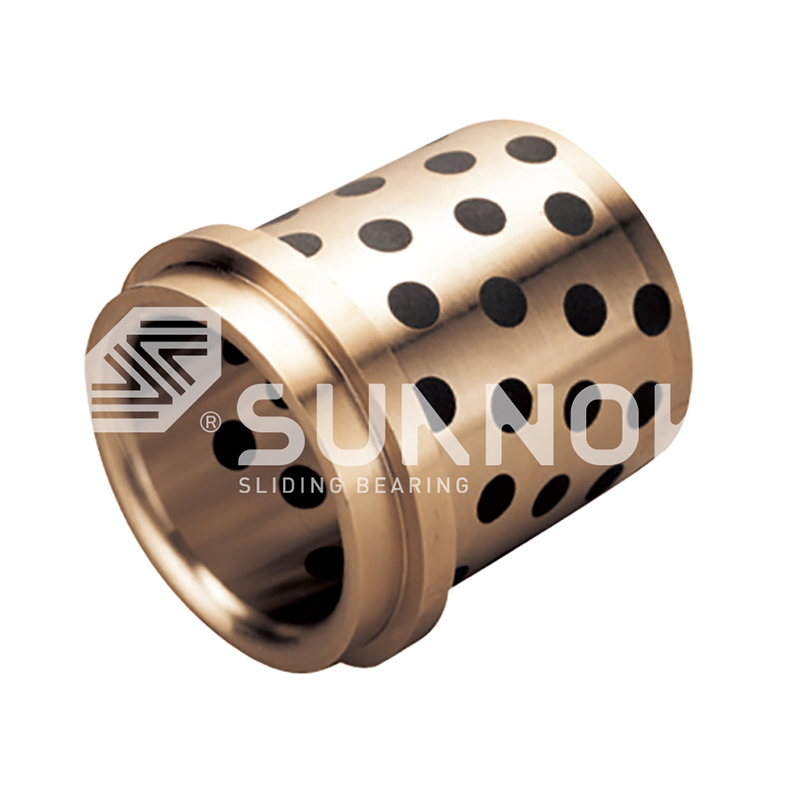
 JDB katı yağlama yatağı JFBB Metrik Kendinden Yağlamalı Yağsız Grafit Flanşlı Rulmanlar Burçlar
-
 JDB katı yağlama yatağı Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
-
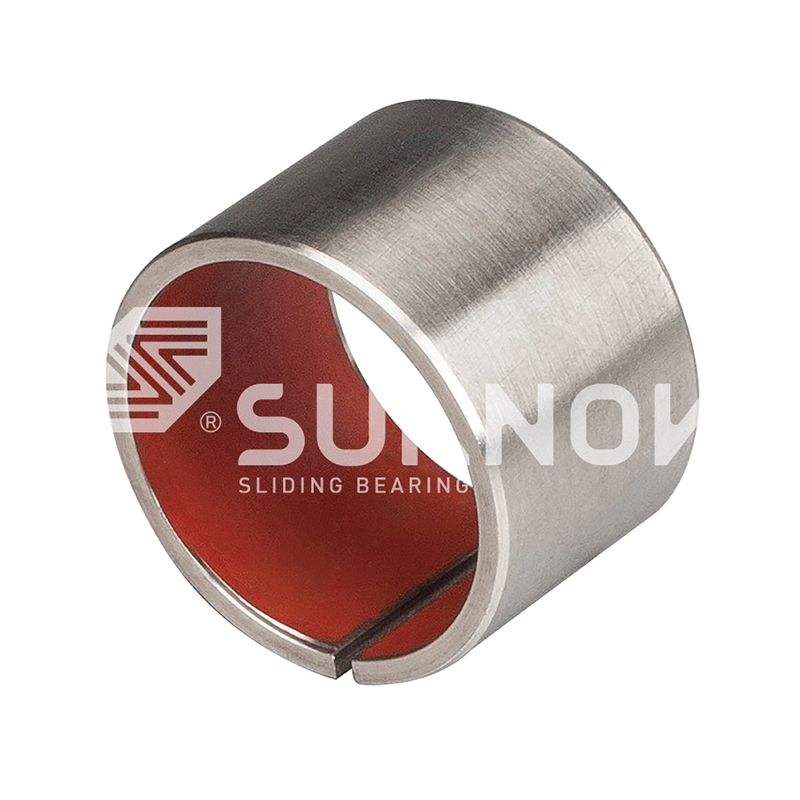
 SF-1 Oilless Rulman SF-1P Pistonlu Hareket Kompozit Burç, DD2 Yağsız Düz Rulman
-
-
 SF-1 Oilless Rulman SF-1SP Şeridi Standart Metrik Boyut Kendinden Yağlayıcı Kompozit Slayt Şeridi
-
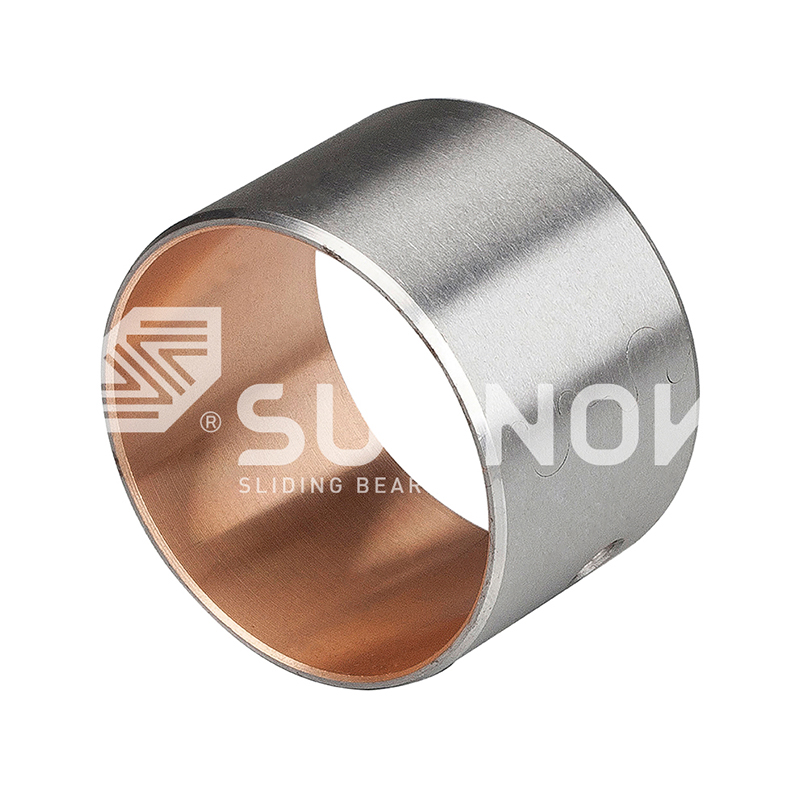 JF-800 bi-metal yatak JF-700 Bi-Metal Rulman Ağır Dereceli Kendi Kendinden Yağlayıcı Kollu Burçlar
-
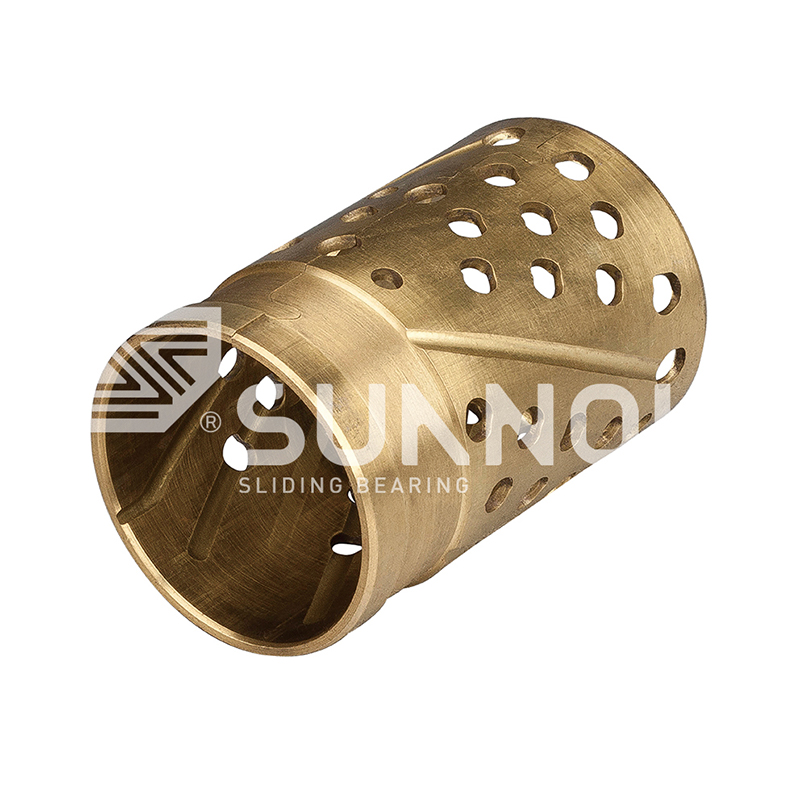 FB090 Bronz Sarılı Rulman FB091 Bakır sarılmış yatak


Kalıp ve Enjeksiyon Makineleri için Kendinden Yağlamalı Rulmanlar Nasıl Seçilir
Sektör haberleri-Dakikada 25 atış yapan bir enjeksiyon kalıbı, ejektör pimlerini kılavuz burçları boyunca saatte bin defadan fazla hareket ettirir. 550 tonluk bir preste bu burçlar, 15 ila 30 MPa arasındaki yerel yüzey basınçlarını taşır, 60 ila 120°C arasındaki kalıp sıcaklıklarında çalışır ve montajdan sonra asla gres almaz. Kalıp ve enjeksiyonlu kalıplama makineleri için kendinden yağlamalı rulmanların seçilmesi, burcun aletin ömrü boyunca kendi yağlamasını sağlaması gerektiğinin kabul edilmesiyle başlar.
Kendinden yağlamalı rulman, bakır alaşımı veya çelik destekli bir matris içine gömülü, genellikle grafit, PTFE veya metalik sülfür olmak üzere katı yağlayıcı içeren ve tüm hizmet ömrü boyunca harici yağ veya gres olmadan çalışacak şekilde tasarlanmış kayar bir rulmandır.
Seçim süreci beş aşamalı bir kontrol listesidir: yük ve PV değeri, sıcaklık, şaft ve tolerans standartları, hareket tipi ve montaj pratikliği. Kalıp arızalarının çoğu atlanan bir parametreye, genellikle de yüke dayanır.
Önce Yükü ve PV Değerini Eşleştirin
İlk seçim kapısı yük kapasitesi ve PV değeridir, çünkü yerel yüzey basıncına dayanamayan bir kılavuz burç, kalıbın geri kalanı ne kadar iyi tasarlanmış olursa olsun başarısız olacaktır.
PV değeri, MPa cinsinden basıncın saniyede metre cinsinden kayma hızıyla çarpımıdır. Kalıp kılavuzu konumları genellikle 0,05 ila 0,3 m/s gibi yavaş çalışır, bu nedenle hesaplamada basınç hakimdir. Yüksek paketli parçalardaki ejektör pimleri üzerindeki yerel yüzey basıncı, basit bir polimer burcun sınırının çok ötesinde, 20 ila 50 MPa'ya ulaşabilir. Grafit tapalı dökme bakır alaşımı bu kombinasyonun üstesinden gelir çünkü bronz matris yükü taşırken grafit sürekli yağlama sağlar.
Kalıplarda kullanılan dört ana rulman ailesinin tipik statik yük sınırlarını karşılaştırın:
Serilere göre tipik statik yük kapasitesi
JDB bronz döküm 250MPa
JF bimetalik 200 MPa
SF1 PTFE bronz 140MPa
FB090 sarılmış 120MPa
Değerler standart kaliteler için tipik statik yük kapasiteleridir; seçtiğiniz alaşım için malzeme testi raporuna göre doğrulama yapın.
İtici ve kılavuz konumları için varsayılan döküm bronzdur. JDB katı yağlamalı yatakların transfer filmi mekanizması bu ailenin yavaş, yüksek basınçlı kalıp uygulamalarında neden bu kadar iyi performans gösterdiğini açıklıyor.
250MPa Statik yük kapasitesi, JDB döküm bronz
2,5 MPa·m/sn Kuru çalışma için PV limiti
300°C maksimum servis sıcaklığı
Sıcaklık ve Kimyasala Maruz Kalmayı Doğrulayın
İkinci kapı sıcaklıktır, çünkü katı yağlayıcı ve yatak matrisinin her biri, hangi serinin belirtilmesinin güvenli olduğuna karar veren tanımlanmış termal sınırlara sahiptir.
Reçine seçimi kalıp sıcaklığını belirler:
- Ticari reçineler: 40 ila 80°C arası kalıp sıcaklıkları.
- Mühendislik plastikleri: 80 ila 120°C arası kalıp sıcaklıkları.
- Sıcak yolluk ve valf kapısı alanları: 150 ila 200°C'de yatak yuvaları.
PTFE bazlı bir SF1 rulman, yaklaşık 250°C'ye kadar sürekli olarak kendi derecesinde kalırken, grafit gömülü bronz kaliteler, yağlama filmini 300°C veya daha yüksek bir sıcaklıkta tutar.
Grafit gömülü bronz, 200°C'nin üzerinde PTFE bazlı rulmanlardan daha uzun süre dayanır, çünkü grafit 450°C'nin altında kayda değer ölçüde oksitlenmez, PTFE ise 260°C civarında yük desteğini kaybetmeye başlar.
Kimyasallara maruz kalma da önemlidir. Operatörlerin kılavuz sütunlarını solventle sildiği veya yıkamanın programın bir parçası olduğu kalıplama hücrelerinde, temizlik maddelerinin katı yağlayıcıyı açık kenarlardan temizlememesi için paslanmaz çelik veya sızdırmaz modeller sipariş edin.
Mil Sertliğini, Son İşlemi ve Tolerans Standartlarını Doğrulayın
Üçüncü kapı ise tribolojik eşleştirmedir, çünkü rulman ancak ona karşı çalışan şaft kadar iyidir ve boyut sınıfı üretimde kullanılan kalıp standardına uygun olmalıdır.
İtici pimler ve kılavuz sütunlar için mil sertliği 45 ila 55 HRC olmalıdır. 40 HRC'nin altında, bronzun içine gömülü sert grafit parçacıkları, yumuşak bir şaft üzerindeki bir dosya gibi hareket eder. Yüzey kalitesi Ra 0,4 ila 0,8 mikron olmalıdır. Daha kaba yüzeyler transfer filmini kazıyarak çıkarır; ayna kaplamaları filme bağlanacak hiçbir şey vermiyor. Krom kaplı veya nitrürlenmiş ejektör pimleri, otomotiv kalıplarındaki JDB kılavuz yatakları için standart eşleştirmedir.
Otomotiv takımları için kılavuz yatağını NAAMS standardıyla aynı forma uyum fonksiyonuna göre sipariş edin.
NAAMS Form-Fit ile Çift Flanşlı Grafit Takılı Bronz Burç Bu çift flanşlı bronz burç, NAAMS takımlama standartlarına uygundur ve ekstra donanım gerektirmeden çift yönlü eksenel konum sağlar. Grafit tapaları ağır yükler altında bakım gerektirmeden çalışmayı mümkün kılar ve bu da onu otomotiv kalıp kılavuzlarının doğrudan yerine geçer. Ürünü Görüntüle → Avrupa makineleri için DIN 9834 profilini ve metrik flanşlı versiyonları (JFB650, JFBB) kapaktan delik montajı kullanın.
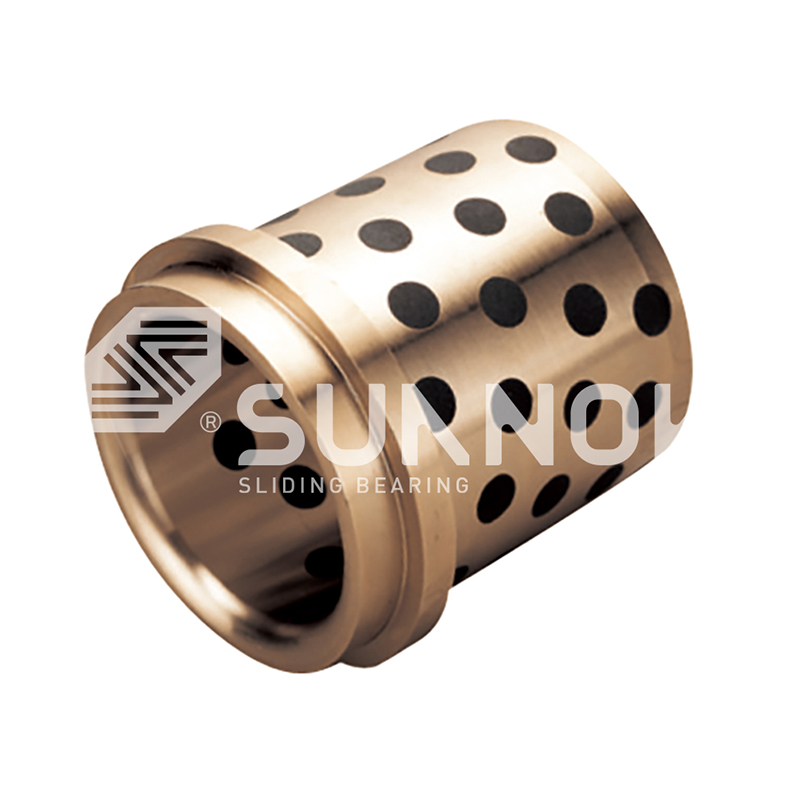 Grafit Uçlu, DIN 9834'e Uygun Bakım Gerektirmeyen Pirinç Yaka Burcu Bu DIN 9834 yakalı burç, Avrupa pres takımları için pozitif eksenel konum sunar. Grafit uçlu pirinç gövde, harici yağlama gerektirmeden çalışır ve bilezik kurulumu kolaylaştırır; yalnızca H7 muhafazanın uygunluğunu doğrulayın ve kuvvet sınırlarına basın. Ürünü Görüntüle →
| Pozisyon | Mil sertliği | Yüzey kalitesi | Tercih edilen seri |
| İtici kılavuz pimi | 50 ila 55 HRC | Ra 0,4 mikron | JEGB / JOSG |
| Kılavuz sütunu | 45 ila 50 HRC | Ra 0,6 mikron | GB61 / DIN 9834 |
| Kayma aşınma plakası | Minimum 45 HRC | Ra 0,8 mikron | Yahudi / JPBW |
| Hidrolik ejektör çubuğu | 55 ila 60 HRC | Ra 0,4 mikron | SF1D |
Yatağı işlemeden önce rulman iç çapı toleransını gerçek pim çapına göre doğrulayın. İlk 100 döngüde ejektörde tutukluk olarak 0,02 mm'lik bir girişim hatası ortaya çıkıyor.
Zhejiang Shuangnuo Bearing Technology Co., Ltd.'den sipariş verdiğinizde malzeme testi raporu, her partinin alaşım derecesini ve mekanik özelliklerini doğrular.
Seriyi Hareket Profiliyle Eşleştirin
Dördüncü kapı hareket tipidir çünkü itici vuruşları, kılavuz sütunları, kayar raylar ve hidrolik iticiler çok farklı basınç ve hız kombinasyonları uygular.
İtici mekanizmalar kalıptaki en yüksek yük, en düşük hız konumlarıdır. JEGB ve JEGBK ejektör kılavuz yatakları, ejektör plakası tertibatına uyacak şekilde işlenmiş, grafit tapalı dökme bronz kullanır.
 Kalıp ve Otomasyon için Katı Grafitli Merkez-Flanş Bronz Burç İtici mekanizmalar ve otomasyon için tasarlanan bu merkez flanş burcu, tek noktalı eksenel referans sağlarken grafit ekler yüksek statik yükleri ve düşük hızlı kaymayı idare eder. Yağsız yüzey basıncının 20 MPa'yı aştığı konumlara uygundur. Ürünü Görüntüle →
Grafit tapalı bronz döküm (JDB)
20 MPa'nın üzerinde yüzey basıncıyla 0,3 m/s'nin altında çalışan ejektör pimleri, kılavuz sütunları ve aşınma plakalarını seçin. Yüksek statik yük, yüksek sıcaklık toleransı, grafit transfer filmi oluştuğunda düşük sürtünme.
Çelik üzerine PTFE-bronz (SF1)
Hidrolik itme çubukları, dişli pompa milleri ve 0,3 m/s'nin üzerinde çalışan kızaklar gibi daha hızlı, daha hafif konumları seçin. Daha düşük sürtünme ve daha sessiz çalışma, ancak 250°C sürekli sıcaklık sınırını kontrol edin.
Temel kural: 0,3 m/s'nin altında ve 20 MPa'nın üzerinde basınç JDB bölgesidir; hafif yüklerde 0,3 m/s'nin üzerinde olanlar SF1 bölgesidir; ağır salınımlı hidrolik kuvvetler JF bimetalik çelik destekli seriyi gerektirir.
İşleme, Montaj ve Bakım Ayrıntılarını Onaylayın
Beşinci kapı pratiktir: burcun yuvaya işlenebildiğini, kenarlara zarar vermeden monte edilebildiğini ve programlı kalıp bakımı sırasında incelenebildiğini doğrulayın.
Dökme bronz kaliteler iyi işlenir; bu, muhafazanın kendisi kaynaklandıktan veya onarıldıktan sonra deliği tam muhafaza toleransına göre bitirebileceğiniz anlamına gelir. Bu iş akışı, herhangi bir kalıp veya kalıplama makinesi için tekrarlanabilir bir seçim kararı üretir:
- Görev döngüsünü tanımlayın: dakika başına strok, strok uzunluğu ve yıllık çalışma saati.
- Rulman yuvasındaki maksimum yüzey basıncını ve kayma hızını hesaplayın.
- Kalıp yüzey sıcaklığını değil, yatak konumundaki en yüksek sürekli sıcaklığı kaydedin.
- Şaft sertliğini, yüzey kalitesini ve tolerans standardını belirtin: metrik, NAAMS veya DIN.
- Rulman serisini ve geometrisini seçin: silindirik, flanşlı, baskı rondelası veya aşınma plakası.
- İşleme ödeneklerini onaylayın ve üretimden önce malzeme test raporları isteyin.
Bu rulmanlar tasarım gereği bakım gerektirmez, ancak eşleşen mil bakım gerektirmez. Planlanan her bakım penceresinde şaftta çizik veya pas olup olmadığını inceleyin, aşındırıcı tozları silin ve çalışma boşluğu orijinal aşınma sınırına ulaştığında burcu değiştirin. Gömülü grafit yatağın gresle yeniden yağlanması genellikle bir hatadır çünkü gres küf tozunu çeker, sürtünme rejimini değiştirir ve grafit transfer filminin oluşmasını engeller. Talep üzerine malzeme bileşimini ve mekanik özellikleri kapsayan üçüncü taraf test raporları mevcuttur.
Sıkça Sorulan Sorular
İtici kılavuz pimleri için hangi kendinden yağlamalı yatak en iyisidir?
JEGB, JEGBK ve JOSG gibi JDB döküm bronz ejektör kılavuz yatakları standart seçimdir çünkü ejektör pimleri yavaş, yüksek basınçlı ve sıcaktır. Grafit tapalar, bronz matris yükü taşırken sürekli bir transfer filmi sağlar.
Kendinden yağlamalı bir yatağın hangi mil sertliğine ihtiyacı vardır?
Ra 0,4 ila 0,8 mikron yüzey kaplamasıyla 45 ila 55 HRC belirtin. Daha yumuşak şaftlar sert grafit parçacıkları tarafından kesilir ve pürüzlü yüzeyler transfer filminin yapışmasını engeller.
Bu rulmanlar tamamen kuru çalışabilir mi?
Evet. Gömülü katı yağlayıcı, yağlama sistemidir. Rulman, çalışmanın ilk saatlerinde mil üzerinde bir transfer filmi oluşturur ve daha sonra kuru çalışma normaldir. Tedarikçi hibrit yağlamalı bir versiyon belirtmediği sürece gres eklemeyin.
Kendinden yağlamalı kılavuz yatağın ömrü ne kadardır?
20 MPa ve 0,1 m/s'de bir JDB kılavuz burcu, açıklık toleransın dışına çıkmadan önce tipik olarak 10.000 çalışma saatini aşar. Basınç zaman hızını 2,5 MPa m/s'nin altında tutun ve planlı bakım sırasında şaft açıklığını izleyin.
JDB, SF1, JF ve FB090 ailelerinin tam görünümü için aşağıdakileri karşılaştırın: kendinden yağlamalı rulman kataloğu .
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
