-
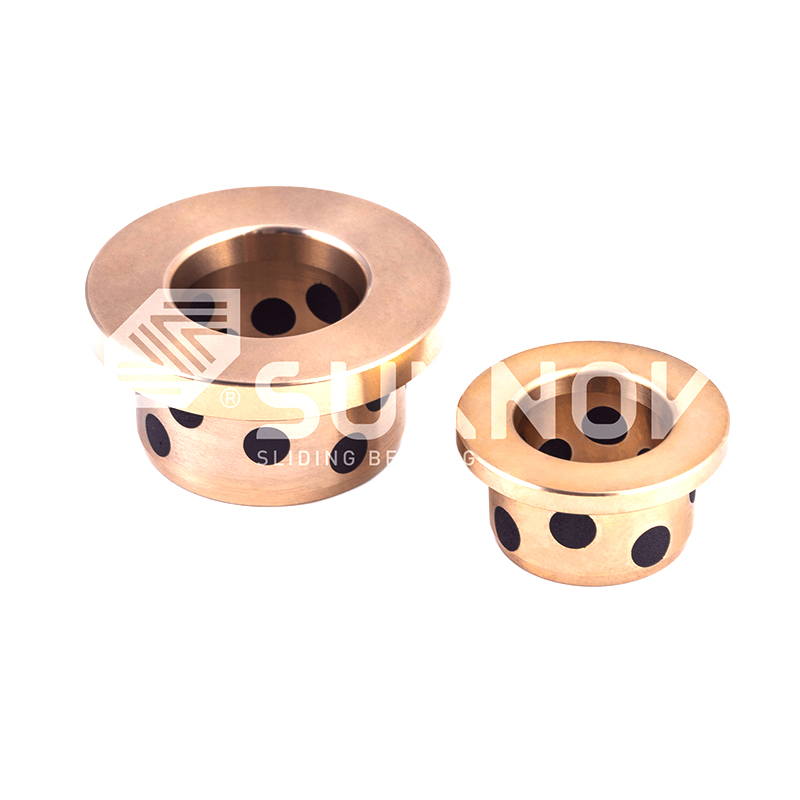 JDB katı yağlama yatağı Flanşlı Grafit Tıkalı Bronz Burç, Kendinden Yağlamalı Yağsız Bronz Kovanlı Rulman GB71 NAAMS
-
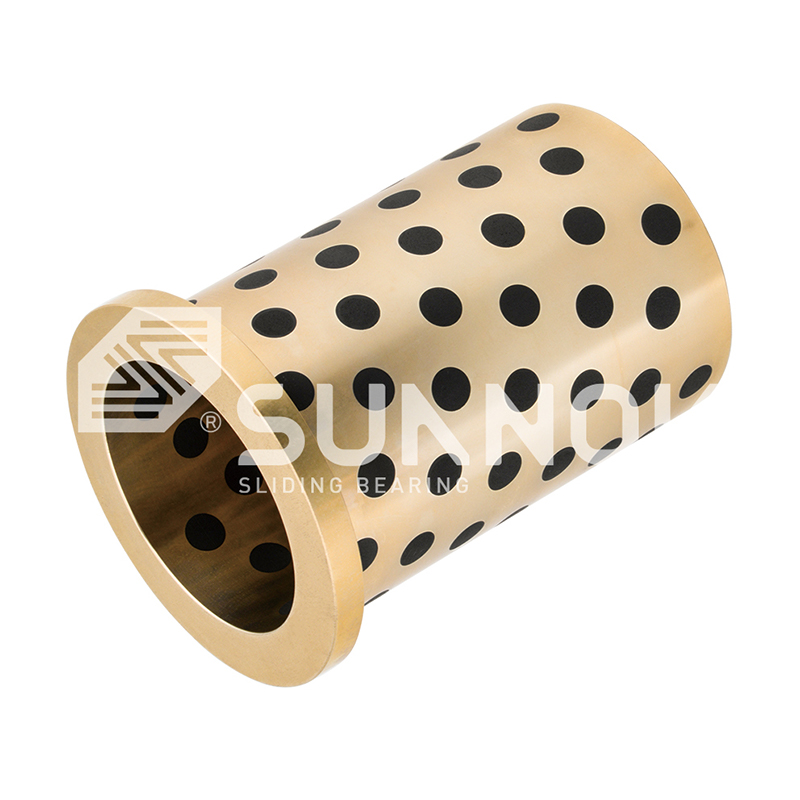 JDB katı yağlama yatağı Tek Flanşlı Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JEFW
-
-
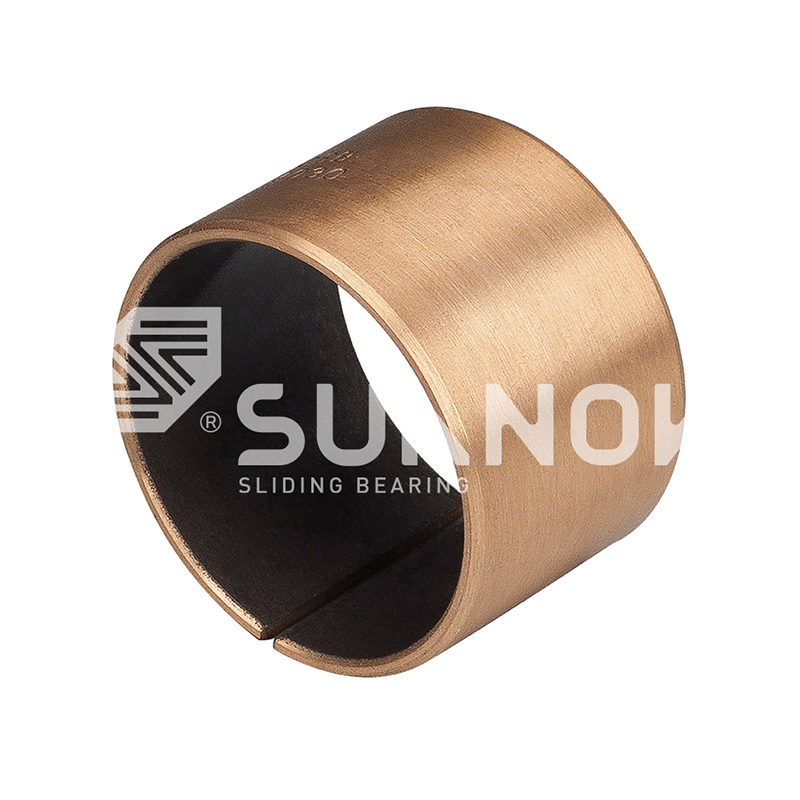
 SF-2 Sınır Yağlama Yatağı PTFE ile SF-2SP Standart Metrik Boyut Kendi Kendinden Yağlama aşınma Şeridi
-
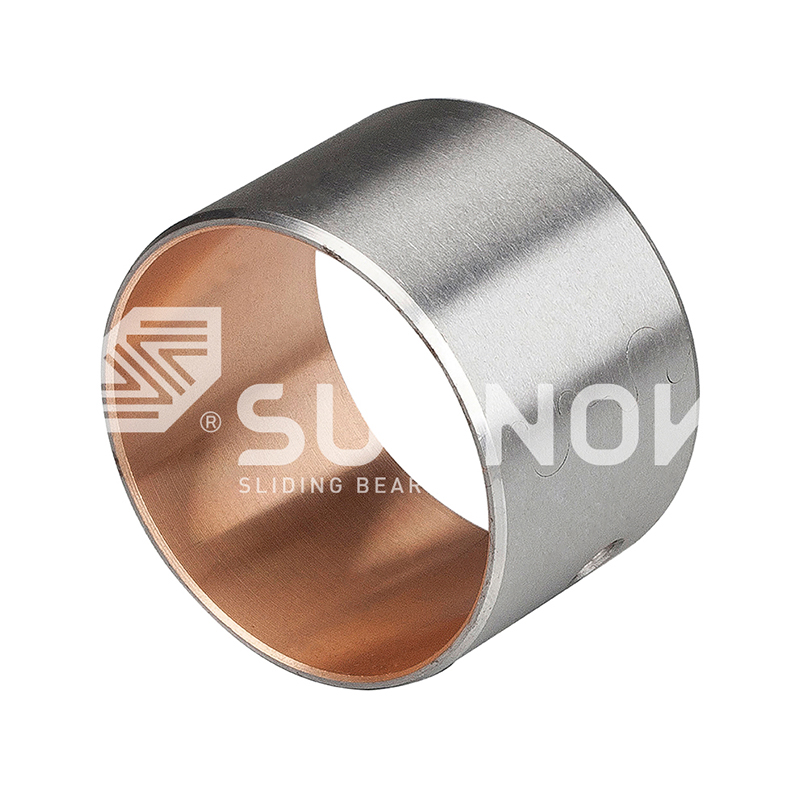 JF-800 bi-metal yatak JF-700 Bi-Metal Rulman Ağır Dereceli Kendi Kendinden Yağlayıcı Kollu Burçlar
-
 JF-800 bi-metal yatak JF-800F Standart Metrik Flanş Yatağı
-
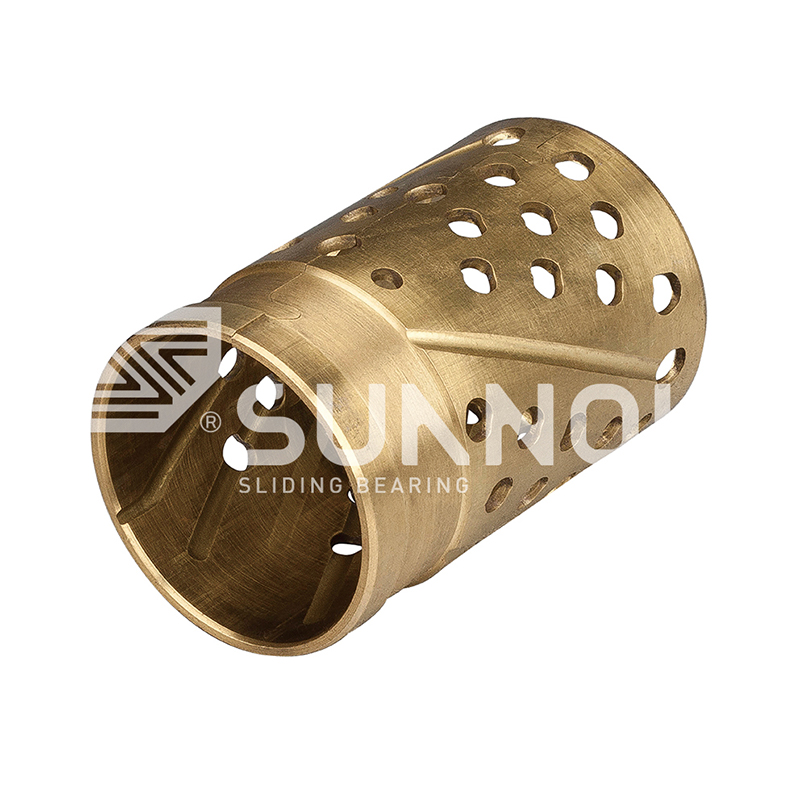 FB090 Bronz Sarılı Rulman FB091 Bakır sarılmış yatak
-
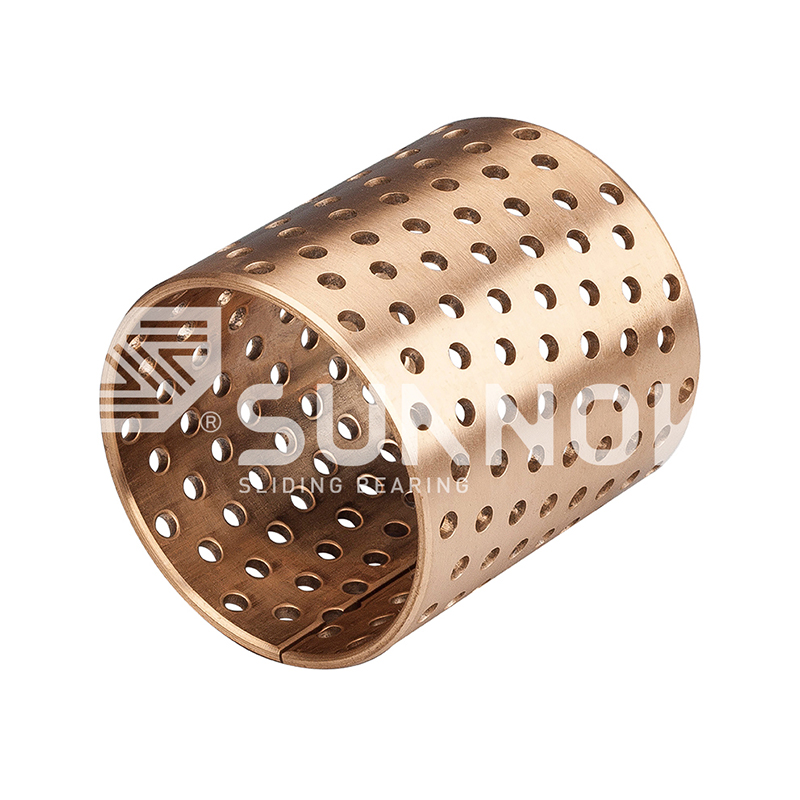 FB090 Bronz Sarılı Rulman FB092 Bronz Sarılı Rulman


Bronz Burç İmalatı İçin Kalite Standartları: Malzemeler, Toleranslar ve Testler
Sektör haberleri-Bir bakım mühendisinin üretim presine 50 adet yedek bronz burç yerleştirmesinden üç ay sonra bunların neredeyse üçte birinin hizmetten çekilmesi gerekti. Delik yüzeyleri çentiklendi, birkaç delik belirtilen H8 toleransının ötesinde ovalleşti ve birkaç burç şaftlarına tamamen yapıştı. Satın alma siparişinde C93200 kalay bronzu gerekiyordu. Teslim edilen parçalar, tedarikçinin herhangi bir mühendislik incelemesi olmaksızın değiştirdiği düşük kalaylı pirinçtendi.
Bu senaryo olması gerekenden daha yaygın. Bronz burç imalatında kalite standartları üretim disiplini yerine kırtasiye işi olarak ele alındığında ortaya çıkar. Güvenilir bir bronz burç, bir sertifika veya cilalı bir yüzey ile değil, kontrollü malzeme kimyası, sağlam döküm uygulaması, hassas işleme ve her aşamada doğrulama ile tanımlanır. Bir bağlantı koptuğunda öngörülebilir performans tahmine dönüşür.
Bu makale, güvenilir burçları erken arızalardan ayıran standartları açıklamaktadır: alaşım kimyası, proses kontrolü, toleranslar, testler ve performans kıyaslamaları.
Kaliteli Bronz Burcu Ne Tanımlar?
Kaliteli bir bronz burç sürekli olarak aşağıdakileri sağlar:
- Amaçlanan yük, hız ve ortam için doğru malzeme kimyası
- Gözeneklilik, büzülme ve metalik olmayan kalıntılardan arınmış yapısal sağlamlık
- Belirtilen uyum ve açıklığa uyan boyutsal doğruluk
- Belirtilen basınç-hız (PV) koşulları altında öngörülebilir aşınma ömrü
- Hammadde eriyiklerine ve denetim kayıtlarına kadar izlenebilirlik
Bu nitelikler ölçülebilir. ASTM B505, ISO 4382-1 ve GB/T 1176 gibi referans standartlar, dökme bakır alaşımları için minimum bileşimleri ve özellikleri belirler. Ciddi bir üretici bunları bir temel olarak ele alır ve daha sıkı iç sınırlara göre kontrol eder. Pratik soru, bir tedarikçinin bir standart teklif edip edemeyeceği değil, uyumluluğu parti bazında gösterip gösteremeyeceğidir.
Malzeme Bileşimi ve Alaşım Kaliteleri
Kimya, bir bronz burcun hemen hemen her hizmet özelliğini belirler: sertlik, aşınma direnci, korozyon direnci, gömülebilirlik ve yorulma mukavemeti. Üç alaşım ailesi burç uygulamalarının çoğunu kapsar.
Kalay Bronzları
C93200, C93700 ve C90700 gibi kalay bronzları, iyi aşınma direncini mükemmel uygunluk ve gömülebilirlik ile birleştirir. %6-11 aralığındaki kalay içeriği sertliği artırıp yapışma eğilimini azaltırken, kurşun ilaveleri işlenebilirliği ve acil çalışma özelliklerini iyileştirir. Bu alaşımlar genel makine burçları için varsayılan seçimdir ve kalay içeriğindeki sapmalar erken arızanın en yaygın nedenidir.
Alüminyum Bronzlar
C95400 ve C86300 gibi alüminyum bronzlar, önemli ölçüde daha yüksek mukavemet ve şok ve darbe yüklemelerine karşı daha iyi direnç sunar. Çoğunlukla demir ve nikel içeren %9-14 aralığındaki alüminyum, tane yapısını iyileştirir ve sert, aşınmaya dayanıklı bir yüzey üretir. Yük kapasitesinin uygunluktan daha önemli olduğu ağır makineler, inşaat ekipmanları ve madencilik uygulamaları için tercih edilirler.
Pirinçler ve Kurşunsuz Alternatifler
Pirinçlerin maliyeti daha düşüktür ve işlenmesi daha kolaydır, bu da onları yüksek hacimli, orta yüklü uygulamalar için çekici kılar. JDB650 pirinç bazlı kendinden yağlamalı burç Bunun bir örneği: pirinç matris basınç yükünü taşırken, gömülü grafit tapalar sınır yağlama işlemini gerçekleştirir. Kurşunsuz alternatifler, gıda işleme ve çevresel uyumluluk senaryolarında zorunlu hale geliyor ve hem alaşım seçimini hem de test gerekliliklerini değiştiriyor. Aile ne olursa olsun kalite standardı aynıdır: teslim edilen parça belirtilen kaliteyle eşleşmelidir . Kalay bronzu ve pirinç rulman alaşımlarının karşılaştırılması, bu farklılıkların servis ömrüne nasıl yansıdığını gösterir.
 Toptan JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Şirket, Biz ... Ürünü Görüntüle →
Üretim Süreci Standartları
Döküm yöntemi bronz burcun yoğunluğuna, tane yapısına ve sağlamlığına doğrudan etki eder. Dört üretim rotası hakimdir ve her biri farklı kalite özelliklerine sahiptir.
Santrifüj Döküm
Santrifüj döküm, erimiş bronzun dönen bir kalıba dökülmesiyle yoğun halkalar ve kalın duvarlı burçlar üretir. Merkezkaç kuvveti, gazı ve kalıntıları iç çapa doğru iter ve burada makineyle temizlenirler. Dönme hızı ve dökme sıcaklığı sıkı bir şekilde kontrol edilmelidir: çok yavaş döndürme gözenekliliğe neden olur, aşırı hız ise alaşımın segregasyonuna neden olur.
Sürekli Döküm
Sürekli döküm, su soğutmalı bir kalıp aracılığıyla katılaşan bronzu çekerek, ince, tekdüze tane yapısına ve minimum büzülme gözenekliliğine sahip çubuk stoğu üretir. Tüm çubuk uzunluğu boyunca tutarlı mekanik özellikler sunar ve burç boşlukları için yaygın olarak tercih edilir.
Toz Metalurjisi ve Sinterleme
Yağ tutucu ve bimetal burçlar eritmek yerine sinterlemeye dayanır. Bronz tozu, çelik bir desteğe karşı sıkıştırılır ve yağlayıcıyı tutan kontrollü bir gözeneklilik ağı oluşturmak için sinterlenir. Kalite, toz parçacık boyutuna, sıkıştırma basıncına, sinterleme sıcaklığına ve atmosfer kontrolüne bağlıdır. Sarılmış bronz burçlar, sert bir kabuğa sinterlenmiş bronz tabakanın yapıştırılmasıyla benzer bir mantığı takip eder.
Kaliteli bir üretici, proses pencerelerini yayınlar ve bunları uygular: erime sıcaklığı, dökme hızı, kalıp ön ısıtması, dönüş hızı ve soğutma eğimi, vardiya başında bir kez ayarlanmak yerine sürekli olarak kontrol edilir. JDB600 döküm bronz rulman her erime aşamasında spektroskopik doğrulama ile bu seviyedeki kontrol altında üretilir.
 Toptan JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulmanı Tedarikçiler, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulman Tedarikçiler, Şirket, W... Ürünü Görüntüle →
Boyutsal Toleranslar ve İşleme Kalitesi
Boyutlar ve toleranslar, bir burcun uyup uymadığını, hizalanıp hizalanmadığını ve doğru yağlayıcı filmini koruyup korumadığını tanımlar. Bu standartlar ISO tolerans dereceleri ile ifade edilir. Tipik bir burç H7 veya H8 delik toleransına, m6 veya n6 yuva uyumuna ve uygulamaya bağlı olarak Ra 0,4 ila 1,6 µm yüzey pürüzlülüğüne sahiptir.
Uygun sınıf, çalışma açıklığını kontrol eder. 50 mm'lik bir şaft için H7/f7 uyumu, aralarında bir boşluk oluşturur. 0,025 ve 0,075 mm birçok genel uygulamaya uygundur. Hassas iş milleri daha sıkı boşluk gerektirir; ağır darbe makinelerinin daha fazlasına ihtiyacı var. Çok az açıklık ısınmaya ve tutukluğa neden olur; fazlası titreşime, darbe yüklemesine ve daha hızlı aşınmaya neden olur.
İşleme kalitesi nominal çapın ötesine uzanır. Yuvarlaklık, delikten dış çapa kadar eş merkezlilik, düzlük ve yüzey kalitesi servis davranışını belirler. Nominal boyutta ancak 0,05 mm ovalliğe sahip bir parça, ilk birkaç yüz saat içinde eşit olmayan bir şekilde aşınacaktır. Çap göstergeleri, hava ölçümü ve CMM incelemesi bu özellikleri doğrular. Bizim metrik bronz rulman toleransı seçim kılavuzu yaygın uygulamalar için pratik uyum aralıkları sağlar.
Test ve Kalite Doğrulaması
Test tek seferlik bir olay değildir. Gerçek kalite standartlarını takip eden bir üretici malzemeyi, süreci ve bitmiş parçayı denetler. Temel doğrulama adımları şunlardır:
- Spektrometrik analiz. Dökümden önce ve sonra fırında yapılan optik emisyon spektroskopisi (OES), bakır, kalay, kurşun, çinko, alüminyum, demir, nikel ve fosforun kalite spesifikasyonuna göre doğrulanmasını sağlar.
- Mekanik test. Sertlik (HB veya HRB), çekme mukavemeti, akma mukavemeti ve uzama, her eriyiğin temsili numunelerinden ölçülür.
- Gözeneklilik muayenesi. İşlenmiş yüzeyler görsel olarak incelenir ve iç büzülme boşluklarını tespit etmek için kritik bileşenlere boya penetrant veya ultrasonik testler uygulanır.
- Boyutsal doğrulama. Kritik özellikler, yüksek hacimli çalışmalarda istatistiksel süreç kontrolü ile parti başına tam olarak ölçülür.
- Üçüncü taraf sertifikası. Akredite laboratuvarlar, parti ve üretim tarihine göre izlenebilir sertifikalar düzenleyerek bileşimi ve mekanik özellikleri bağımsız olarak doğrular.
Spektrometre çıktılarını, kalibrasyon kayıtlarını, proses günlüklerini ve saklanan numuneleri gösteremeyen bir tedarikçi, alıcıdan kaliteyi güvenerek kabul etmesini istemektedir. Kendinden yağlamalı tasarımlar için test aynı zamanda katı yağlayıcı tapa malzemesini, gömme derinliğini ve tapa tutma mukavemetini de kapsamalıdır.
Performans Karşılaştırmaları: PV Sınırları ve Aşınma Oranı
Basınç-hız (PV) faktörü, bronz bir burç için temel tasarım sınırıdır. Belirli bir yükte (N/mm²) ve kayma hızında (m/s) bir rulmanın ne kadar sürtünme ısısı dağıtabileceğini ifade eder. Kalite standartları maksimum statik yükü, maksimum kayma hızını, oda sıcaklığında maksimum PV'yi ve yüksek sıcaklık veya salınım için değer kaybı eğrilerini tanımlar.
Aşınma oranı ikinci ölçüttür ve genellikle µm/km veya mm/saat cinsinden ifade edilir. Alaşımın sertliği, temizliği ve transfer filmi davranışı tarafından yönlendirilir. İyi kontrol edilen bir üretim hattından gelen bir burç, tipik olarak aşınma oranlarını gösterir iki ila üç kat daha düşük gözeneklilik, kirlilikler ve işleme hasarları erken aşınmaya neden olduğundan, aynı nominal kalitede markalanmamış bir parçaya göre daha iyidir. Bu fark, test tezgahında nadiren görülür; serviste görünüyor. Bizim PV sınırı ve aşınma oranı analizi Bu değerlerin nasıl ölçüleceğini ve karşılaştırılacağını açıklar.
FB090 bronz sarılı rulman sert bronz veya çelik kabuğu sinterlenmiş bronz iç katmanla birleştirerek yüksek PV performansı elde eder, böylece hem yapısal dayanıklılık hem de kayma yüzeyi boyunca eşit yük dağılımı sağlanır.
 Toptan FB090 Bronz Sarılmış Rulman | Kendinden Yağlamalı Burç ve Kovan Temini Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin FB090 Bronz Sarılmış Rulman mı | Kendinden Yağlamalı Burç ve Kovan Tedarikçileri, Komple... Ürünü Görüntüle →
Bronz Burç Tedarikçisini Denetlerken Pratik Kontrol Listesi
Potansiyel bir tedarikçiyi denetlerken güvencelerden ziyade belgelenmiş kanıtlara bakın. Aşağıdaki tablo neyin doğrulanması gerektiğini ve bunun neden önemli olduğunu özetlemektedir.
| Kontrol noktası | Ne görmek istiyorsun | Neden önemli? |
|---|---|---|
| Alaşım kontrolü | Sahada OES spektrometresi; parti başına erime sertifikaları | Kalay, kurşun veya alüminyumdaki sapmalar aşınmayı ve dayanıklılığı değiştirir |
| Döküm işlemi | Belgelenmiş yöntem: santrifüj, sürekli veya metal kalıp | Tane yapısı ve gözeneklilik prosese göre önemli ölçüde değişiklik gösterir |
| Toleranslar | CMM ve hava ölçüm kayıtları; BT notu tanımları | Fit kontrollerinin açıklığı, ısı üretimi ve servis ömrü |
| Mekanik veriler | Parti başına sertlik, çekme ve akma sonuçları | Alaşımın pratikte kalite minimumlarını karşıladığını doğrulayın |
| İzlenebilirlik | Sertifikalardaki ısı numaraları gelen malzemeyle eşleşiyor | Saha arızasından sonra temel neden analizini etkinleştirir |
| Üçüncü taraf raporları | Akredite laboratuvar test sertifikaları | Şirket içi taleplerin bağımsız doğrulanması |
| İşleme yeteneği | CNC tornalama kapasitesi ve uygun muayene fikstürleri | Eşmerkezlilik ve yüzey kalitesi sorunlarını önler |
Teslimat Performansı için Kalite Ne Anlama Gelir?
Kalite standartları aynı zamanda teslimata da uzanır. Partiden partiye tutarlı özellikler, zamanında sevkiyat ve belgelenmiş düzeltici eylem sistemi, müşterinin üretim programını korur. Dökümhanesinin yanı sıra 80'den fazla CNC makinesi işleten bir üretici gibi, kendi döküm ve işleme tesisini kontrol eden bir üretici, teslim sürelerini kısaltır ve işlenmemiş parçaların dışarıdan bir dökümhaneden satın alınmasından kaynaklanan malzeme ikame riskini ortadan kaldırır.
Bronz burç tedarikçisini değerlendirdiğinizde, Retorik değil kayıt isteyin . Standartlar yayınlanır, test yöntemleri oluşturulur ve denetim teknolojisi kanıtlanır. Tek değişken, üreticinin bunları tutarlı bir şekilde uygulayıp uygulamadığıdır.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
