-
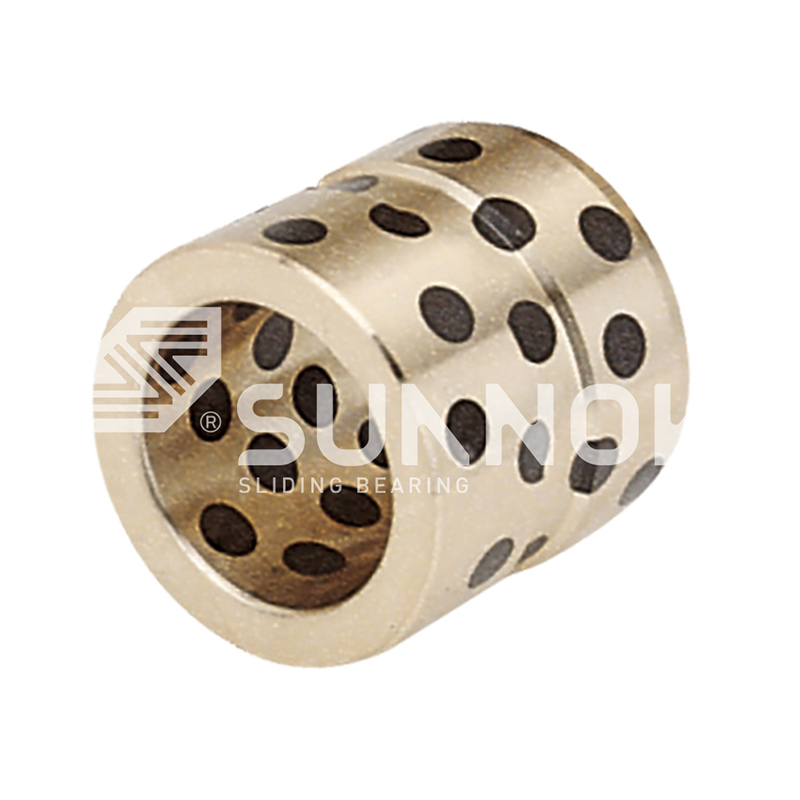 JDB katı yağlama yatağı High Temperature Brass JGB Oilless Ejector Guide Bearings
-
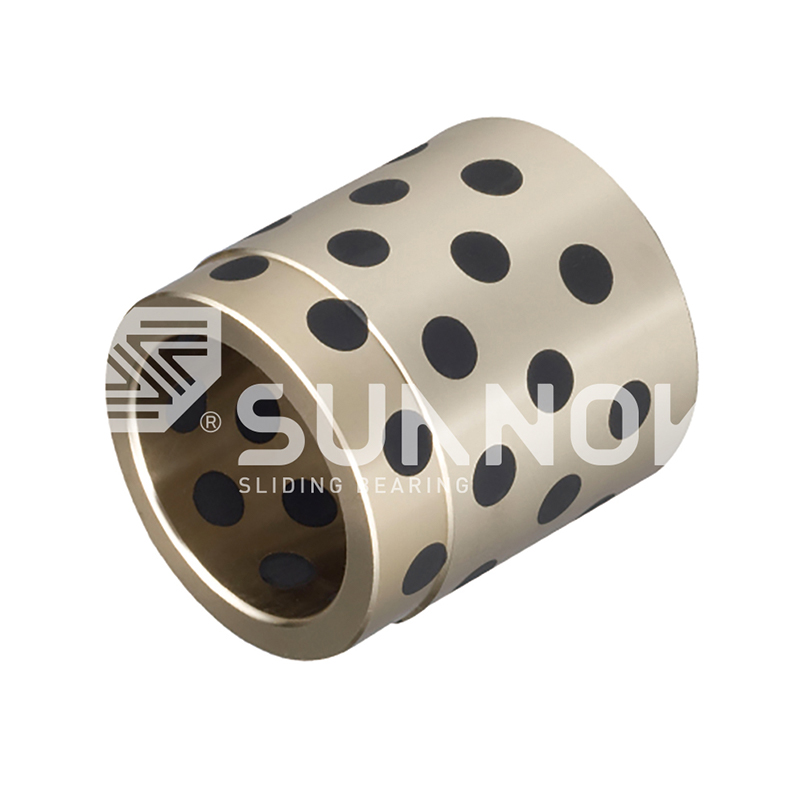 JDB katı yağlama yatağı Borulu Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JPBW, JPBF
-

-

-
 SF-1 Oilless Rulman Kendi Kendini Yağlayıcı SF-1T metal dişli pompası taşıyan bronz burçlar
-
-
-
 JF-800 bi-metal yatak JF-800F Standart Metrik Flanş Yatağı


kendi Yağlamalı Bronz Burç İmalatı: Döküm, Sinterleme ve Gömme Açıklaması
Sektör haberleri-Bir mühendis, arızalı bir burcu pres bağlantısından çekiyor: delik çentikli, dış kabukta aşınma izleri var ve yağlama hattı hiçbir zaman belirtilmemiş. Değiştirilen parçanın yağ olmadan hayatta kalması gerekir, bu da genellikle kendinden yağlamalı bronz burç anlamına gelir. Ancak performansına, dökümhane ve sinterleme fırınındaki montaj hattına ulaşmadan önce karar verilir.
Dört üretim yolu piyasadaki neredeyse tüm kendinden yağlamalı bronz burçları kapsamaktadır: santrifüj döküm, sürekli döküm, metal kalıba döküm ve toz sinterleme. Her biri farklı bir malzeme yapısı üretir ve bu yapı, yük kapasitesini, aşınma davranışını, boyutsal kararlılığı ve maliyeti belirler.
Burç performansına neden üretim süreci karar veriyor?
Burç sadece delikli bronz bir tüp değildir. Üretim süreci tane büyüklüğünü, gözenekliliğini ve matris ile katı yağlayıcı arasındaki bağı belirler. Dökme bronz, şok yüklere direnen iri taneli, yoğun ve güçlüdür; yağlayıcı tapalar için işlenmiş cepler gerektirir. Çelik sırt üzerindeki sinterlenmiş bronz, toz olarak başlar, bu nedenle yağı veya katı yağlayıcıyı katmanın içinde tutabilen kontrollü gözenekliliğe sahiptir. Sarılmış bronz burçlar bir şerit olarak başlar, bu da onları ince, hafif ve ekonomik kılar ancak yük kapasitelerini sınırlar.
Kısaca süreç, spesifikasyondur. Önce yükü, hızı, şaft sertliğini ve kullanılabilir alanı tanımlayın; ardından eşleşen işlemi seçin.
Bronz burçlar için döküm işlemleri
Ağır hizmet tipi ve geniş çaplı burçlar için döküm, belirlenen yoldur. Üretimde üç yöntem kullanılıyor ve her birinin kendi metalurjik imzası var.
Santrifüj döküm
Erimiş bronz dönen bir çelik kalıba dökülür. Merkezkaç kuvveti metali dışarı doğru bastırarak dış yüzeyi sıkıştırırken oksitleri ve daha hafif kalıntıları işleme sırasında çıkarılacakları deliğe doğru zorlar. Ortaya çıkan dış katman yoğun, ince taneli ve yorulmaya karşı dayanıklıdır; bu da şok yüklere ve yüksek PV değerlerine maruz kalan kalın duvarlı burçlar için santrifüj dökümü tercih edilen işlem haline getirir. Bu gibi ürünler için kullandığımız rotadır. JDB600 döküm bronz kendinden yağlamalı burçlar Bronz matrisin yapısal yükü taşıdığı ve işlenmiş ceplerin yağlayıcıyı tuttuğu yer.
 Toptan JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulmanı Tedarikçiler, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulman Tedarikçiler, Şirket, W... Ürünü Görüntüle →
Sürekli döküm
Sürekli dökümde bronz eritilir ve suyla soğutulan bir grafit kalıptan çekilir. Katılaşma hızlı ve kontrollü olup, çubuğa çok düşük gözenekliliğe sahip tekdüze bir ince tanecik kazandırır. Sürekli döküm mermileri, çubuk stoğundan işlenen burçlar için standart başlangıç noktasıdır çünkü büzülme boşlukları ve ayrışma gibi kusurlar nadirdir. Bir üretim süreci uzun bir süre boyunca tutarlı kimya ve mekanik özelliklere ihtiyaç duyduğunda sürekli döküm daha güvenli bir seçimdir.
Metal kalıp dökümü
Daha basit geometriler ve maliyete duyarlı partiler için bronz, doğrudan kalıcı çelik veya dökme demir kalıplara dökülebilir. Kalıplama ucuzdur ve yüzey kalitesi kabul edilebilirdir, ancak tane yapısı santrifüj veya sürekli dökümden daha az tekdüzedir ve yorulma direnci daha düşüktür. Metal kalıba döküm, orta düzeyde yük gereksinimleri olan standart burçlara en uygunudur.
Döküm rotasından bağımsız olarak, ham parçanın nihai geometrisine ulaşması için yine de işleme ihtiyacı vardır. Tornalama, delik delme ve raybalama, deliği belirtilen tolerans sınıfına (çalışma uyumu için genellikle H7) getirir ve işlenmiş yüzey kalitesi, katı yağlayıcı filmin şaft üzerinde ne kadar hızlı oluştuğunu kontrol eder. Pratik ayrıntılara daha yakından bakmak isterseniz, özetledik Gerçek bir dökümhane ortamında döküm bronz burçlar nasıl üretilir? .
Katı yağlayıcının bronz matrise yerleştirilmesi
Bronz iş parçası dökülüp işlendikten sonra, dayanma yüzeyi tanımlanmış bir cep modeliyle delinir veya frezelenir. Bu cepler daha sonra katı yağlayıcı tapalarla (normalde metal tozlarıyla karıştırılmış grafit ve bazı derecelerde molibden disülfitle) doldurulur. Tapa düzeni dekoratif değildir: derinlik, çap ve aralık, yatağın PV limiti ve görev döngüsünden hesaplanır. Tipik yağlama alanı kapsamı kayan yüzeyin ila 5'idir.
Alıştırma sırasında tapalar mile ince bir film aktarır. Kayan teması bronz yüzeyin kendisi değil, bu film taşıyor. Bu nedenle kendinden yağlamalı burçlar, yağ filmlerinin bakımının zor olduğu düşük hızlarda ve aralıklı hareketlerde iyi performans gösterir. Filmin oluşması için iki koşul kritik öneme sahiptir: şaft yaklaşık 45 HRC'nin üzerinde sertleştirilmeli ve yüzey kalitesi Ra 0,4 ila 0,8 mikron arasında tutulmalıdır. Yumuşak veya pürüzlü bir şaft, transfer filmi stabil hale gelmeden tapaları aşındıracaktır.
Tapa yerleşimi yatağın yük bölgelerini takip eder. Örneğin flanşlı bir burç hem delikte hem de flanş yüzeyinde tapaları alır çünkü baskı yüzeyi kendi kayar arayüzünü oluşturur. Örneğin kalıp ve otomasyon uygulamalarında, JDB650 katı yağlama burçları İtici ve kılavuz konumlarında bakım gerektirmeyen kılavuzluk sağlamak için bu gömme ilkesini kullanın.
 Toptan JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Şirket, Biz ... Ürünü Görüntüle →
Sinterleme: çelik destekli bimetalik burçlar
Her kendinden yağlamalı burç döküm olarak başlamaz. Toz metalurjisi parçayı farklı şekilde oluşturur: üzerine sinterlenmiş gözenekli bronz katmana sahip çelik bir destek.
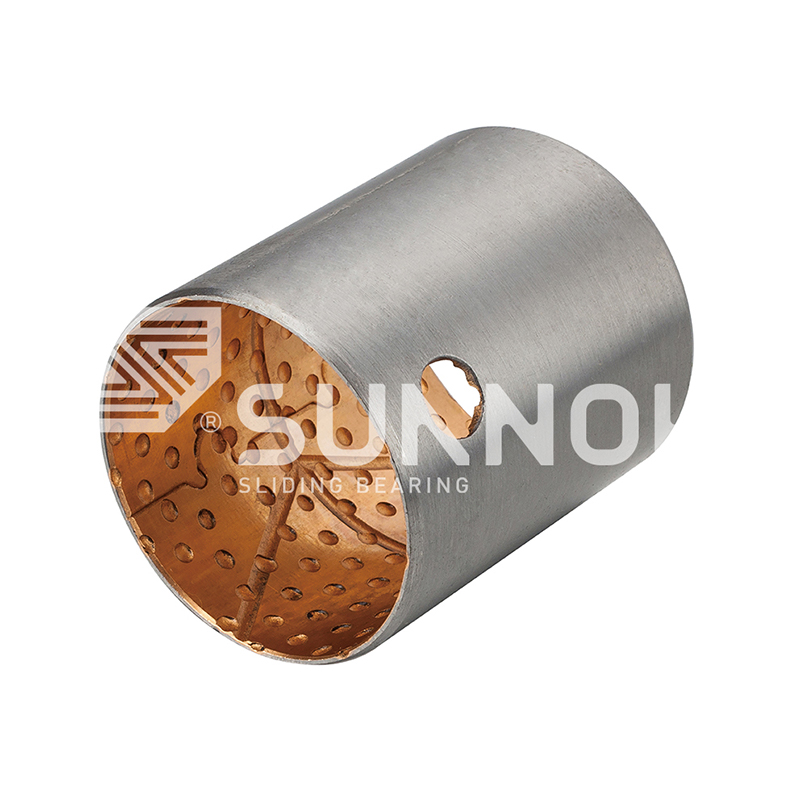
Üretim sırası basittir. Bir çelik şerit temizlenir, bir bakır alaşımı tozu tabakasıyla kaplanır ve kontrollü bir atmosfer altında sinterleme sıcaklığındaki bir fırından geçirilir. Toz parçacıkları birbirine ve çeliğe bağlanarak kontrollü bir gözeneklilik oluşturur. Sinterlemeden sonra şerit nihai kalınlığa kadar yuvarlanır ve gözenekler yağla emprenye edilir veya katı yağlayıcıyla yüklenir. Sonuç, çelik bir kabuğun yapısal mukavemetini bronz kayar tabakanın sürtünme davranışıyla birleştiren bir burçtur.
Çelik destekli burçlar, döküm tasarımlardan çok daha incedir ve mahfaza deliğine sıkı geçme özelliğine dayanır. Alanın sınırlı olduğu hidrolik pompalar, dişli pompalar, kompresörler ve otomotiv bileşenleri için standart çözümdür. 200-B yağ tutucu bimetalik yatak katı yağlayıcının doğrudan sinterlenmiş katmanda dağıldığı bu yapıya iyi bir örnektir.
 Toptan 200 # B Yağ Tutucu Bimetalik Rulman (Çelik Destekli Bakır Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin 200#B Yağ Tutucu Bimetalik Rulmandır (Katı L ile Çelik Destekli Bakır Sinter... Ürünü Görüntüle →
Dökme bronzdan en önemli fark gözenekliliktir. Sinterlenmiş katman, yağlayıcı rezervuar görevi görür; döküm bronzun kullanışlı bir gözenekliliği yoktur, bu nedenle yağlayıcının tapalarla sağlanması gerekir. Buradaki değiş tokuş, sinterlenmiş katmanların ince olması ve kenar yüklemesine ve kirlenmeye karşı katı bir döküm duvardan daha az toleranslı olmasıdır.
Sarılmış burçlar: daha hafif bir alternatif
Hafif ve orta yükler için sarılı burçlar hızlı ve ekonomik bir yol sunar. Önceden preslenmiş grafit tapalara sahip bronz bir şerit silindir şeklinde yuvarlanır ve bitmiş çapa göre şekillendirilir. Duvar kalınlığı küçüktür, tipik olarak 1 ila 2,5 mm'dir ve burç, destek için mahfaza deliğine bağlıdır. Sarılmış burçlar kolayca bastırılır ve döküm alternatiflerine göre daha az maliyetlidir, ancak şok direnci veya yük kapasitesi açısından döküm tasarımlarla eşleşemezler. Ağırlık, maliyet ve montaj hızının zorlu görev gerekliliklerini aştığı durumlarda en iyi şekilde seçilirler.
Üretim hattı boyunca kalite kontrolü
Güvenilir bir burcu erken arızadan ayıran şey, her aşamada denetim disiplinidir. Dökümhanemizde her ısı bir spektrometre ile üç adımda analiz edilir: dökümden önce, döküm sırasında ve dökümün tamamlanması sırasında. Bu dizi, sahada çentikli bir şaft haline gelmeden önce kalitesiz kalay bronzu veya pirinci yakalar.
Alıcılar, herhangi bir kritik bileşenden talep edecekleri kanıtların aynısını istemelidir: kimyasal bileşim raporları, mekanik özellik değerleri ve boyut kayıtları. Tedarikçinin bağımsız bir laboratuvardan da test sonuçları sunabilmesi çok daha iyi. Standart olmayan parçalar için boyut kontrolü daha da önemlidir çünkü uyum parçayla birlikte tasarlanmaktadır. Kılavuzumuzda bunun pratik yanını ele alıyoruz. standart dışı boyut ve toleranslara sahip özel bronz burçlar .
Dört üretim yolunun karşılaştırılması
Aşağıdaki tablo ilk geçiş karşılaştırmasıdır. Bir üreticiyle konuşmadan önce süreç seçeneklerini kısa listeye almak için bunu kullanın.
| Süreç | Malzeme yapısı | Tipik burç formu | Yük kapasitesi | En uygunu |
|---|---|---|---|---|
| Santrifüj döküm | Yoğun, ince taneli dış kabuk | Kalın duvarlı silindirik ve flanşlı burçlar | Yüksek | Ağır makineler, presler, şok yükler |
| Sürekli döküm | Düzgün ince taneli, çok düşük gözeneklilik | Özel boyutlarda işlenmiş çubuk stoğu | Yüksek | Uzun üretim süreçleri, tutarlı kalite |
| Metal kalıp dökümü | Yeterli yoğunluk, daha az tekdüze tane | Basit standart geometriler | Orta-yüksek | Maliyete duyarlı standart parçalar |
| Sinterlenmiş bimetalik | Çeliğe bağlı gözenekli bronz katman | İnce duvarlı manşon ve flanş burçları | Orta-yüksek | Hidrolik, dişli pompalar, otomotiv |
| Sarılmış bronz | Preslenmiş grafit tapalı haddelenmiş şerit | İnce duvarlı manşon ve flanş formları | Orta | Hafif ila orta yükler, düşük maliyetli montajlar |
Dökme ve sinterlenmiş tasarımlar da farklı şekilde yaşlanır. Sinterlenmiş katmanlar düzgün bir şekilde aşınır ancak incedir; döküm bronz, aşındırıcı ve yüksek kenar yükü koşullarında daha uzun süre dayanır. Bu değiş tokuşa ilişkin ayrıntılı veriler karşılaştırmamızda mevcuttur. sinterlenmiş ve döküm bronz burçların uzun ömürlülüğü .
Bir burç üreticisinde nelere dikkat edilmelidir?
Sonuçtan başlayın: Malzemeyi eriyikten bitmiş deliğe kadar kontrol eden bir üretici seçin. Kendi bronzunu eriten, döken ve daha sonra aynı sahada işleyen bir fabrika, teslim sürelerini kısaltabilir ve dış kaynaklardan kalitesi bilinmeyen işlenmemiş parçalar satın alma riskini ortadan kaldırabilir.
Entegre bir tedarikçi size aşağıdakileri gösterebilmelidir:
- İdeal olarak santrifüj, sürekli ve metal kalıp proseslerini kapsayan şirket içi eritme ve döküm kapasitesi.
- Bitmiş boyutlar ve yüzey kalitesi için CNC tornalama, delik işleme ve frezeleme.
- Her ısıda kimyanın spektrometreyle doğrulanması.
- Bileşim ve mekanik özellikler için bağımsız laboratuvar test raporlarına erişim.
- Standart dışı boyutlar, toleranslar ve özel fiş modelleri ile belgelenmiş deneyim.
Bu kontrol seviyesi, bir JDB katı yağlama serisi parçasının özel bir alaşımdan dökülmesine ve aynı üretim haftasında sıkı toleranslara göre işlenmesine olanak tanıyan şeydir. Bu aynı zamanda, varışta takılan bir burç ile montaj hattınızda yeniden çalışma gerektiren bir burç arasındaki farktır.
Kendinden yağlamalı bronz burcun gerçek özellikleri üretim süreciyle belirlenir. Önce yükü, hızı, şaft sertliğini ve kullanılabilir alanı tanımlayın. Daha sonra süreci eşleştirin. Ardından tedarikçiden herhangi bir kritik bileşenden (kimya, mekanik ve boyutlar) isteyeceğiniz kanıtların aynısını isteyin. Bu sıralama, koruduğu makineden daha uzun süre dayanan bir burç elde etmenizi sağlayacaktır.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
