-
 JDB katı yağlama yatağı JTW Katı Yağlayıcı Grafit Yağsız Bronz Baskı Yıkama Rulmanı
-
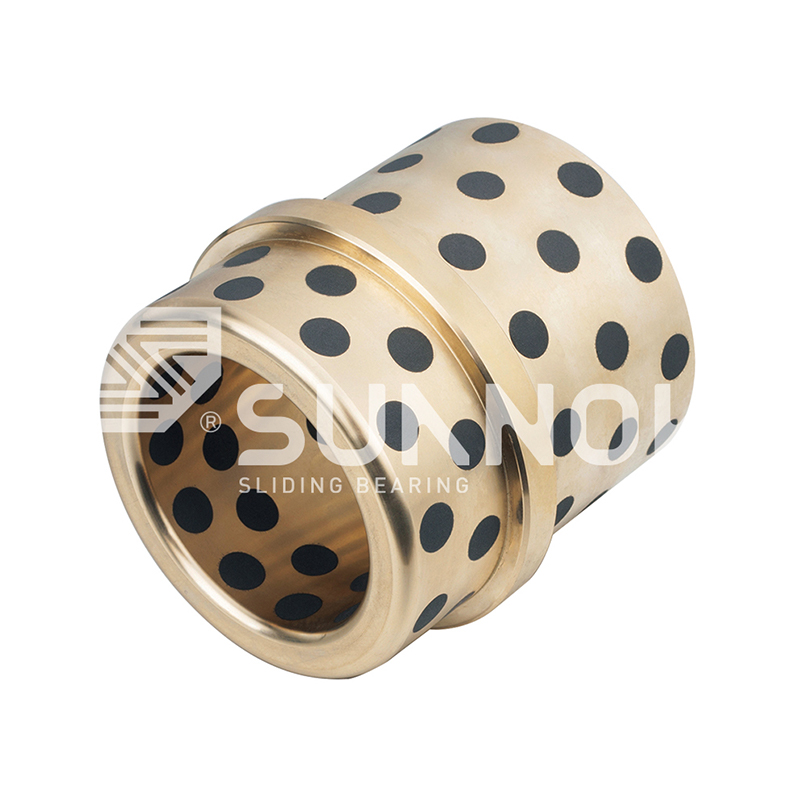 JDB katı yağlama yatağı Kademeli Flanşlı Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JOSG
-
 SF-1 Oilless Rulman Kendi Kendini Yağlayıcı SF-1T metal dişli pompası taşıyan bronz burçlar
-
-
 SF-1 Oilless Rulman SF-1 WC Standart Metrik İtme Yıkayıcı | Düşük sürtünme, yüksek yük yatağı
-
 SF-2 Sınır Yağlama Yatağı SF-2Y Sınır Kendi Kendinden Yağlama Yatağı-Endüstriyel Makineler İçin Düşük Sürtünme Kuru Yağlı Burçlar
-

-
 JF-800 bi-metal yatak JF-700 Bi-Metal Rulman Ağır Dereceli Kendi Kendinden Yağlayıcı Kollu Burçlar


Bronz Burç Sorunları ve Çözümleri: Aşınma, Tutunma, Korozyon, Montaj başvuruları
Sektör haberleri-Enjeksiyon kalıplama kalıbı üzerindeki bronz kılavuz burç, on bir haftalık hizmetten sonra arızalandı. Bakım ekibi derin eksenel çizikler, yüklü bölgede kıvrılmış bir kenar ve gresörlükte sıkışmış metalik parçacıklar buldu. Yedek parça ucuzdu; üretimin durması, yeniden çalışma ve teknisyen saatleri, burcun fiyatının neredeyse beş katına mal oluyor. Bronz burç arızaları nadiren rastgeledir. Tanımlanabilir kalıpları takip ediyorlar ve her kalıbın pratik bir çözümü var.
Bronz burçlar tekrar eden beş şekilde arızalanır: aşındırıcı aşınma, tutukluk ve sürtünme, yorulma çatlaması, korozyon ve kurulum veya tolerans hataları. Görünür belirtileri temel nedenle eşleştirin; acil kapatmayı beklemek yerine genellikle sorunu bir sonraki planlı bakım penceresinde çözebilirsiniz.
En Yaygın Beş Bronz Burç Arıza Modu
Bronz burç arızaları beş kategoriye ayrılır ve kirlenmeye bağlı aşınma, endüstriyel ekipmanlardaki erken arızaların en büyük payını oluşturur.
Bronz burç, dönen veya ileri geri hareket eden bir şaftı desteklemek için bir mahfazaya bastırılan silindirik bir kayar yataktır. Kendinden yağlamalı versiyonlarda, katı yağlama tapaları, genellikle grafit veya özel bir bileşik, yatak duvarına gömülür ve çalışma sırasında şaft yüzeyine bir film aktarır.
| Arıza modu | Erken belirti | Kök neden | En hızlı çözüm |
| Aşındırıcı aşınma | Çizilmiş şaft, kaba delik, yağda metal parçacıklar | Kirlenme, yumuşak şaft, zayıf sızdırmazlık | Boşluğu kapatın, şaftı HRC 45 ila 55'e kadar sertleştirin |
| Nöbet veya safra | Gıcırdıyor, yapışıyor, kaynaklanmış yamalar | Yağlama filminin çökmesi, PV aşırı yükü, dar açıklık | Katı yağlayıcı içeren, açık boşluklu bir malzeme kullanın |
| Yorulma çatlaması | Yüklenen bölgede ince çatlaklar veya pullanmalar | Döngüsel aşırı yük, kenar yüklemesi, ince duvar | Desteği güçlendirin, duvar kalınlığını artırın, kenarları hizalayın |
| Korozyon | Yeşil veya siyah birikintiler, çukurlaşma, gevşek uyum | Nem, soğutucular, agresif kimyasallar | Dirençli bir alaşım seçin, muhafazayı kapatın |
| Tolerans veya kurulum hataları | Sıcak çalışma, bağlanma, şaft titreşimi | Aşırı presleme, hasarlı delik, yanlış hizalama | H7-h6 geçmelerini uygulayın, kalibre edilmiş aletlerle raybalayın, hizalayın |
Temel kural: Bronz bir burç erken arızalandığında, malzemeyi suçlamadan önce kirlenmeden, yağlama arızasından veya kurulum hatasından şüphelenin.
Aşındırıcı Aşınma: Gerçek Suçlu Kirliliktir
Aşınma aşınması, bronz burcun erken arızalanmasının başlıca nedenidir ve aşınma mekanizması burç malzemesinin kendisinden değil, şafttan ve çevreden kaynaklanır.
Tipik olarak havadaki kum, kaynak sıçraması ve işleme talaşlarından oluşan 5 ila 50 mikrometre aralığındaki sert parçacıklar yatak boşluğuna girer ve daha yumuşak bronzun içine gömülür. Gömülü taneler daha sonra mil yüzeyini keser ve hasarlı mil, burç karşısında bir dosya görevi görür. HRC 40'ın altındaki yumuşak bir şaft, kendi döküntülerini boşluğa döktüğü için çevrimi hızlandırır.
- Ortam kirliyse yatak boşluğunu lastik dudaklı contalarla veya keçe silecekle kapatın.
- Ra 0,4 ila 0,8 mikrometrelik taşlama ile şaft yüzey sertliğini HRC 45 ila 55'e yükseltin.
- Parçacıkları gömülmeden önce temizlemek için pozitif basınçlı yağ veya gres beslemesi kullanın.
- Islak veya çamurlu ortamlarda, sızdırmaz bir bronz burç tasarımı takın.
Tozlu dökümhaneler, kırıcılar ve inşaat makineleri için FB090 bronz sarılı rulman Güçlü bir bronz kabuğu grafit yağlama katmanıyla birleştirerek geleneksel gresin yıkanıp gittiği durumlarda bile stabil bir transfer filmi sağlar.
 Toptan FB090 Bronz Sarılmış Rulman | Kendinden Yağlamalı Burç ve Kovan Temini Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin FB090 Bronz Sarılmış Rulman mı | Kendinden Yağlamalı Burç ve Kovan Tedarikçileri, Komple... Ürünü Görüntüle →
8 erken burç arızalarının nedeni aşındırıcı aşınmadır
HRC 45 kirli ortamlar için minimum şaft sertliği
5 ila 50 mikron parçacık aralığı üç cisim aşınmasını tetikler
Pratik sonuç: Şaft sertliğinin yükseltilmesi ve yatak cebinin sızdırmaz hale getirilmesi, burç malzemesinde herhangi bir değişiklik yapılmadan genellikle burç ömrünü iki ila üç kat artırır.
Nöbet ve Safra: Yağlama Filmi Çöktüğünde
Şaft ile burç arasındaki yağlayıcı film, yüksek yerel basınç veya yüksek kayma hızı altında kırılarak doğrudan metal-metal temasına izin verdiğinde krapaj meydana gelir.
İlk işaret genellikle tiz bir ciyaklamadır ve ardından şaftın sarsıntılı bir hareketle yapışıp serbest kalması gelir. Birkaç dakika içinde yerel sıcaklık yükselir, mikro kaynaklar oluşur ve gevşer ve burç yüzeyi yırtılmış metalden oluşan bir ağ haline gelir. Olağan tetikleyici, malzeme sınırının ötesindeki bir PV yüküdür. PV, N/mm² cinsinden spesifik basıncın m/s cinsinden kayma hızıyla çarpımına eşittir.
Harici yağ veya grese bağlı düz bronz burçlar, yağ filmi kaybolduğunda 0,5 N/mm² m/s civarında pratik bir sürekli PV sınırına sahiptir. Gömülü bir grafit bronz burç, tapaların sürekli olarak bir yağlayıcı transfer filmi salması nedeniyle kabaca 2,5 N/mm² m/sn sürekli olarak kuru olarak çalışır. JDB650 katı yağlamalı pirinç burç Zhejiang Shuangnuo Bearing Technology Co., Ltd.'den bu kategorideki tipik bir seçimdir.
 Toptan JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Şirket, Biz ... Ürünü Görüntüle →
| Durum | Düz bronz, yağ beslemeli | Katı yağlayıcı tapalı bronz |
| Sürekli PV kapasitesi | Petrol arzı ile sınırlıdır; Film kaybolduğunda yaklaşık 0,5 N/mm² m/s | Yaklaşık 2,5 N/mm² m/s'ye kadar kuru |
| Başlangıç sürtünmesi | Yağ filmi oluşana kadar yüksek | Düşük transfer filmi hemen oluşur |
| Yağ tedarik gereksinimi | Sürekli, pompanın veya beslemenin kaybolması durumunda arıza riskiyle birlikte | Yok |
| Çalışma sıcaklığı | Yağ oksidasyonu ile sınırlıdır, tipik olarak 120°C'nin altındadır | Grafit tapalarla yaklaşık 300°C'ye kadar |
Gerçek yükü ve hızı kontrol edin. Kendinden yağlamalı rulmanlar için PV sınırları Bir malzeme seçmeden önce, marjinal yağlamanın kaçınılmaz olduğu durumlarda boşluğu 0,02 ila 0,05 mm artırın.
Pratik sonuç: Sürekli bir yağ beslemesi garanti edilemiyorsa, katı yağlayıcı gömülü bronz burçlara geçmek, tutukluluğun en büyük nedenini ortadan kaldırır.
Yorulma, Korozyon ve Tolerans Hataları
Aşınma ve tutukluk dışında, bronz burç sorunlarının geri kalanından üç daha sessiz arıza yolu sorumludur: yorulma çatlaması, korozyon ve kurulum veya tolerans hataları.
Yorulma Çatlaması
Büyüyen ve pullar halinde patlayan alaşım çekirdekli yüzey altı çatlaklarının dayanıklılık sınırının üzerinde tekrarlanan döngüsel yükler. Eğimli bir şafttan kaynaklanan kenar yüklemesi ve aşırı ince yatak duvarı, süreci hızlandırır.
Ağır yüklü mafsal noktalarında, daha kalın duvarlı sağlam döküm bronz burç, yükü daha geniş bir alana dağıtır. JDB600 döküm bronz rulman yorulma direncinin düşük sürtünmeden daha önemli olduğu preslerde, ekskavatör bağlantılarında ve çelik fabrikası ekipmanlarında kullanılır.
 Toptan JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulmanı Tedarikçiler, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulman Tedarikçiler, Şirket, W... Ürünü Görüntüle →
Korozyon
Soğutucu maddeler, asidik yoğuşma, deniz suyu spreyi ve hatta durgun nem, bakır alaşımlarına zarar verir. Pirinçler özellikle çinkosuzlaşmaya eğilimlidir ve geride gözenekli bir bakır sünger bırakır. Kalay bronzları seyreltik asitlere daha iyi direnç gösterirken, alüminyum bronzları deniz suyu ve klorür maruziyeti için önerilen seçimdir.
Tolerans ve Kurulum Hataları
Aşırı bastırarak geçirme, montajdan sonra burç deliğini daraltarak kontrollü açıklığı sıfıra indirir. Küçük boyutlu veya aşınmış bir takımla raybalama, rulmana zarar veren yırtık bir yüzey bırakır. Muhafaza deliklerinin açısal yanlış hizalanması yükün bir kenarda yoğunlaşmasına neden olur ve lokal bir aşınma modeli oluşturur.
| Mil çapı | Önerilen çapsal açıklık |
| 6 ila 10 mm | 0,02 ila 0,04 mm |
| 10 ila 50 mm | 0,04 ila 0,09 mm |
| 50 ila 120 mm | 0,09 ila 0,15 mm |
| 120 ila 250 mm | 0,15 ila 0,25 mm |
Delik hazırlığından son raybalamaya kadar tam presleme prosedürü bizim belgemizde yer almaktadır. yağsız bronz burç toleransı ve kurulum kılavuzu .
Pratik sonuç: Açıklığı sadece basmadan önce değil, bastıktan sonra da ölçün. Çizimde doğru görünen boşluk, burç küçük boyutlu bir muhafazaya bastırıldığında kaybolabilir.
On Dakikalık İncelemeyle Temel Nedeni Teşhis Edin
Aşınmış yüzeyi, şaft durumunu ve açıklık okumasını inceleyerek bronz burç arızasının temel nedenini on dakikadan kısa bir sürede tanımlayabilirsiniz.
Aşağıdaki yatay çubuk grafik, endüstriyel bronz burçlar için saha bakım kayıtlarında görülen temel nedenlerin tipik dağılımını göstermektedir.
- Aşınmış deliği ölçün ve orijinaliyle karşılaştırın: tekdüze büyük boy, aşındırıcı aşınma veya korozyona işaret ederken, lokal genişleme yanlış hizalamaya işaret eder.
- Şaftı inceleyin: çentikli bir yüzey kirlenme anlamına gelir, mavi renkli cilalı yüzey aşırı ısınma anlamına gelir ve aşınmış burçlu el değmemiş yüzey bir yuva veya hizalama arızasını gösterir.
- Burcun arkasını kontrol edin: dış çaptaki aşınma işaretleri, mahfaza deliğinin esnediği veya bastırarak geçmenin çok hafif olduğu anlamına gelir.
- Yağ kalıntısını inceleyin: yanık kokusu filmin çöktüğünü, yeşil-mavi renk ise korozyon aktivitesini gösterir.
Değiştirme sonrasında aynı semptomu gösteren tekrarlayan arızalar, malzeme kalitesinden ziyade yağlama stratejisinin değişmesi gerektiğine dair güçlü bir sinyaldir. Bizim kendinden yağlamalı bronz burçların uzun servis ömrü için bakım ipuçları İlk arıza olayından sonra önerdiğimiz denetim aralıklarını ve prosedürlerini kapsar.
Tekrarlayan arızalar için en akıllı çözüm, yalnızca burcu değil, yağlama sistemini de değiştirmektir. Harici olarak yağlanan düz bronz burçtan kendi kendini yağlayan versiyona geçiş, saha arızalarının en yaygın nedenini ortadan kaldırır.
Sıkça Sorulan Sorular
Bronz burcumun aşınmadan mı, yoksa aşırı yükten mi arızalandığını nasıl anlarım?
İnce eksenel çiziklere sahip, eşit şekilde büyütülmüş bir delik, aşındırıcı aşınmayı gösterir; lokal yırtılma, pullanma veya eliptik bir delik aşırı yüklenmeyi veya yanlış hizalamayı gösterir. Gresteki ince metalik toz normal aşınmanın tipik bir örneğidir; yanık yağ kokusuyla birlikte hareket eden daha büyük yırtık parçacıklar ise tutukluk anlamına gelir.
Bronz bir burcun açıklığı ne olmalıdır?
Genel endüstriyel uygulamalarda, daha küçük şaftlar için şaft çapının kabaca yüzde 0,01'ini kullanın; 120 mm'nin üzerindeki şaftlar için bu oran yüzde 0,10'a doğru yükselir. Kesin değer malzemeye, yüke, hıza ve sıcaklığa bağlıdır; Tablo 3 bronz burçlar için tipik başlangıç aralığını sağlar.
Kendinden yağlamalı bir bronz burç, aynı mahfazadaki gresle yağlanmış bir burcun yerini alabilir mi?
Çoğu durumda evet. Yatak deliği ve şaft kaplama gereksinimleri neredeyse aynıdır ve kendinden yağlamalı versiyon, gres hatlarına, bağlantı parçalarına ve periyodik yeniden yağlama ihtiyacını ortadan kaldırır. Takmadan önce yedek parçanın PV değerini gerçek yük ve hıza göre doğrulayın.
Bronz burçlar ne sıklıkla kontrol edilmelidir?
Sürekli endüstriyel çalışma için, her programlı yağ değişiminde veya her 2.000 ila 4.000 çalışma saatinde (hangisi önce gelirse) kontrol edin. Kirli veya yüksek sıcaklıktaki ortamlarda bu aralığı yarıya indirin.
Bronz burç aynı belirtilerle iki kez arızalanırsa, aksamı yeniden tasarlamadan önce aşınma modelini, boşluk ölçümünü ve şaft durumunu belgeleyin. Bu üç veri noktası, doğru malzeme ve yağlama çözümüne herhangi bir veri sayfasından daha hızlı işaret eder.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
