-
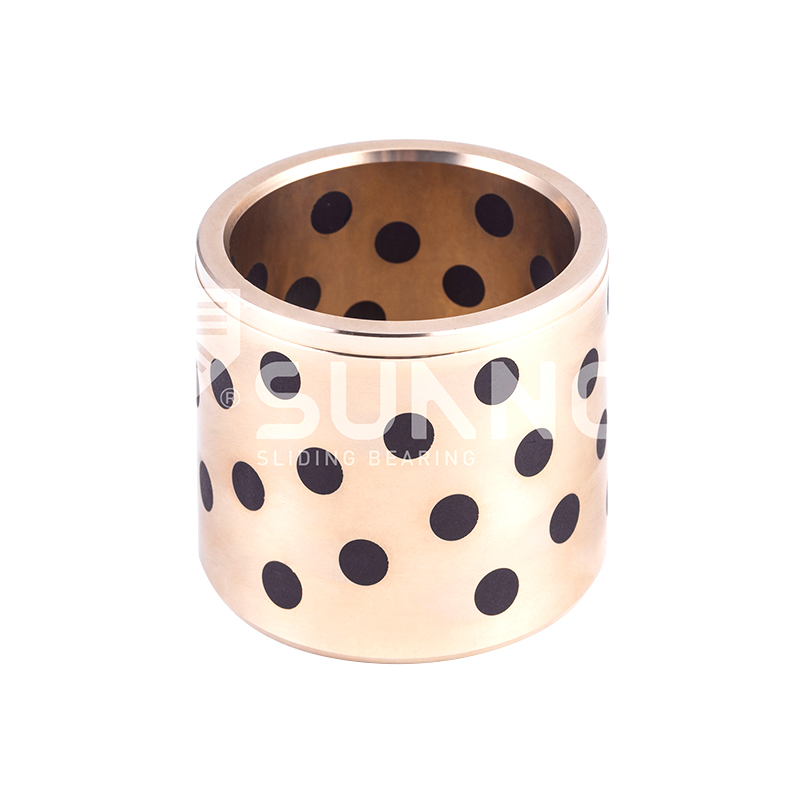 JDB katı yağlama yatağı JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar
-
 JDB katı yağlama yatağı JFB650 Metrik Yağsız Kendinden Yağlamalı Bronz Yuvarlak Flanşlı Rulman
-
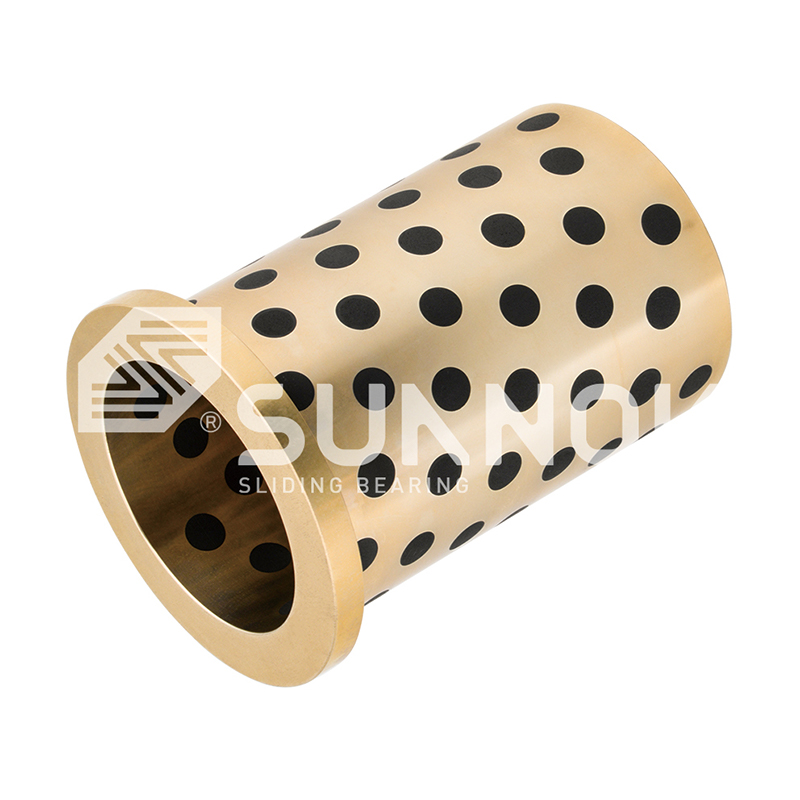 JDB katı yağlama yatağı Tek Flanşlı Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JEFW
-

-
 Yağ tutan bimetalik yatak 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
 SF-1 Oilless Rulman SF-TEX Dokuma Elyaf Kendinden Yağlamalı Burç, Kumaş Sarılı Düz Yatak
-
 SF-1 Oilless Rulman SF-1SP Şeridi Standart Metrik Boyut Kendinden Yağlayıcı Kompozit Slayt Şeridi
-
 JF-800 bi-metal yatak JF-800F Standart Metrik Flanş Yatağı


Kendinden Yağlamalı Bronz Burç Kalitesi Nasıl Test Edilir: Malzeme, Tolerans ve Aşınma Kontrolleri
Sektör haberleri-Bir mühendislik müdürü yakın zamanda bir grup kendinden yağlamalı bronz burçları iade etti çünkü ilk 200 çalışma saatinden sonra iç çap 0,05 mm saptı. Burçlar boyut kontrolünü geçti ve yüzey temiz görünüyordu. Ancak grafit tapalar çok sığdı ve bronz matris, sertifikalı kaliteden daha yumuşaktı. Ders basit: kendinden yağlamalı bir bronz burç, malzeme, yağlayıcı ve üretim süreci doğrulanmadığı takdirde doğru görünebilir ve yine de başarısız olabilir.
Bu kılavuz, montaj hattınıza kötü bir parti ulaşmadan önce kendinden yağlamalı bronz burç kalitesinin nasıl test edileceğini açıklamaktadır. Bunu, gelen denetimler, tedarikçi kalifikasyonu veya farklı rulman üreticilerinin tekliflerini karşılaştırmak için bir kontrol listesi olarak kullanın.
Malzeme Bileşimi ve Mikro Yapı: Bronzun Kendisiyle Başlayın
Kalite testi kaplama veya son cila ile değil alaşımla başlamalıdır. Kendinden yağlamalı bronz burçlar, kalay bronz, kurşunlu kalay bronz, alüminyum bronz ve gömülü katı yağlayıcılara sahip pirinç bazlı malzemeler gibi ailelerden yapılır. Her sınıfta bakır, kalay, çinko, kurşun, alüminyum, demir, nikel ve diğer elementlerin belirli yüzdeleri vardır. Fabrikadan alınan malzeme sertifikası faydalıdır ancak gerçek partiden onay almanız gerekir. En güvenilir yöntem optik emisyon spektrometresi veya başka bir element analiz tekniğidir. Dökümhanemizde dökümden önce, döküm sırasında ve yine bitmiş parçalar üzerinde eriyiği fırında test ediyoruz; bileşim seçilen kaliteyle eşleşene kadar ısı açığa çıkmaz.
Kompozisyon Raporu Neleri Göstermeli?
Raporda alaşım tanımı, ölçülen ağırlık yüzdeleri ve her bir element için kabul edilebilir aralık listelenmelidir. İşlenebilirliği ve gömülebilirliği etkileyen kurşuna ve sertliği ve korozyon direncini artıran kalay'a dikkat edin. Bakır içeriği belirtilen aralığın altındaysa matris mukavemetini kaybeder. Kirlilik seviyeleri yüksekse burç kötü işlenebilir veya daha yüksek sürtünme üretebilir. Kabul edilebilir aralıklar uygulamaya göre değiştiğinden, seçim hususlarının gözden geçirilmesi faydalı olacaktır. endüstriyel ekipmanlar için kendinden yağlamalı bakır alaşımlı rulmanların seçilmesi .
Mikro yapıya bakın
Kompozisyon tek başına sağlam metali garanti etmez. Kaliteli bir kendinden yağlamalı bronz burç, kontrollü bir mikro yapıya ihtiyaç duyar: ince taneler, eşit olarak dağıtılmış fazlar, minimum gözeneklilik ve döküm işlenmemiş parçalarda büzülme çatlaklarının olmaması. 50x veya 100x büyütmede görüntülenen bir metalografik numune bu kusurları ortaya çıkarabilir. İşleme sonrasında bitmiş yüzeyde oluşan oyuklar genellikle gaz gözenekliliğini veya cürufunu gösterir. Bu kusurlar burcun ömrünü kısaltır ve eşleşen mile zarar verebilir. Dökme bronz tipini belirtiyorsanız JDB600 döküm bronz rulman ürün yelpazesi pratik bir referanstır çünkü her ürün girişi, malzeme sınıfları ve konfigürasyonları için kullanılan aynı döküm disiplinine dayanmaktadır.
 Toptan JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulmanı Tedarikçiler, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulman Tedarikçiler, Şirket, W... Ürünü Görüntüle →
Sertlik ve Yapışma Bütünlüğü: Yük Yolunu Kontrol Edin
Sertlik, burcun aşınmaya, kenar yüklemesine ve küçük kirlenmeye karşı nasıl direnç gösterdiğini kontrol eder. Test yöntemi duvar kalınlığına bağlıdır. Brinell sertliği kalın döküm bronz burçlarda yaygındır. Rockwell veya Vickers testleri ince bimetalik katmanlar ve sarılı burçlar için daha iyidir. Bir parti genelinde sabit bir sertlik aralığı iyi bir işarettir; geniş varyasyon tutarsız döküm, soğutma veya ısıl işlemi gösterir.
Sertlik de uygulamaya uygun olmalıdır. Çok sert bir burç, mile karşı aşındırıcı etki yapabilir; çok yumuşak olan, aşındırıcı parçacıklar arayüze girdiğinde hızla aşınır. Üretim başlamadan önce satın alma spesifikasyonunda bir sertlik aralığı üzerinde anlaşmaya varmak faydalı olacaktır.
Bimetalik ve Sarılmış Burçlar için Bağ Bütünlüğü
Kendinden yağlamalı bronz burçlar her zaman katı bronz değildir. Birçoğu çelik destekli ve sinterlenmiş bronz tabakalı bimetalik ürünler veya dikişli bronz sarılı yapılardır. Bu tasarımlarda bronz ile destek arasındaki bağın kesme gerilimine dayanıklı olması gerekir. Bir üretim numunesi üzerinde yapılan yıkıcı soyma veya pres testi, ayrılmayı tespit edebilir. Ultrasonik test, daha büyük partiler için tahribatsız bir seçenek sunar. Sarılmış burçlar için, dikişte boşluk olup olmadığını inceleyin ve şekillendirme sonrasında iç yüzeyde çatlak olup olmadığını kontrol edin. Bir ayrılma veya çatlak, yük yolunu değiştirir ve hızlı bir şekilde burç arızasına yol açar.
Boyutsal Doğruluk ve Tolerans Kontrolü
Boyutsal kalite, test edilmesi en kolay ve en sık yanlış kullanılan kalitedir. Katalog numaraları yeterli değil. İç çapı, dış çapı, duvar kalınlığını, uzunluğu, flanş kalınlığını, flanş eş merkezliliğini ve kareliğini ölçün. Bir mikrometre, delik ölçer veya koordinat ölçüm makinesi kullanın. Yüksek hacimli alım muayenesi için uygun/devamsız ölçüm cihazları kabul edilebilir, ancak koniklik veya ovallik göstermezler. Aşağıdaki tablo, minimum kalite kanıtı olarak değerlendirilmesini önerdiğimiz kabul kontrollerini listelemektedir.
| Kontrol et | Ortak Yöntem | Neyi Onaylıyor |
|---|---|---|
| Kimyasal bileşim | Optik emisyon spektrometresi veya ICP | Alaşım kalitesi belirtilen bakır, kalay, kurşun ve çinko aralıklarını karşılar |
| Sertlik | Brinell, Rockwell veya Vickers | Tutarlı güç ve aşınma direnci |
| Yağlayıcı alan oranı | Mikroskobik görüntü analizi | Grafit veya katı yağlayıcı kapsamı spesifikasyon dahilindedir |
| Bağ bütünlüğü | Ultrasonik veya yıkıcı soyulma testi | Çelik destek ve bronz katman arasında ayrım yok |
| Burç boyutları | Mikrometre, delik ölçer, CMM | İç çap, dış çap ve eş merkezlilik tolerans dahilindedir |
| Aşınma performansı | PV altında disk üzerinde pin veya burç test donanımı | Sürtünme ve aşınma oranı uygulamaya uygundur |
Toleranslar gerçek çalışma koşuluna göre seçilmelidir. Bir hidrolik pompaya yönelik bastırarak takılan burç, kalıptaki kaydırarak takılan kılavuz burçla aynı değildir. Doğru boşluk şaft hızına, yüke, sıcaklığa ve malzeme genleşmesine bağlıdır. Pratik bir genel bakış için, metrik bronz rulman toleransı seçim kılavuzu Açıklığın uygulamayla nasıl hizalanacağını açıklar.
Katı Yağlayıcı İçeriğini ve Dağıtımını Denetleyin
Kendiliğinden yağlama özelliği bu ürün ailesinin temelini oluşturur. Kalite, katı yağlayıcının türüne, kaplanan yüzeyin yüzdesine ve yağlayıcı ceplerinin derinliğine bağlıdır. Grafit tıkaçlar en yaygın olanıdır ancak bazı tasarımlarda molibden disülfit ve diğer katkı maddeleri de kullanılır.
Fiş desenini görsel olarak ve düşük büyütme altında kontrol edin. Fişler eşit aralıklı olmalı, çatlak içermemeli ve belirtilen aralık dahilinde aynı hizada veya hafifçe girintili olmalıdır. Çok sığ bir tapa erken aşınır ve düz bronz bir yüzey bırakır. Çok derin bir tapa, yük taşıma alanını azaltır ve basınç altında çatlayabilir. Gevşek tıkaçlar veya lekeli grafit, kötü işlemenin yaygın belirtileridir. Şöyle bir ürün JDB650 katı yağlamalı rulman pirinç matriste tanımlanmış bir tıkaç modeli kullanır; bu, görsel ve boyutsal kontrolleri basitleştirir, ancak aynı denetim disiplini tüm JDB veya SF serisi burçlar için geçerlidir.
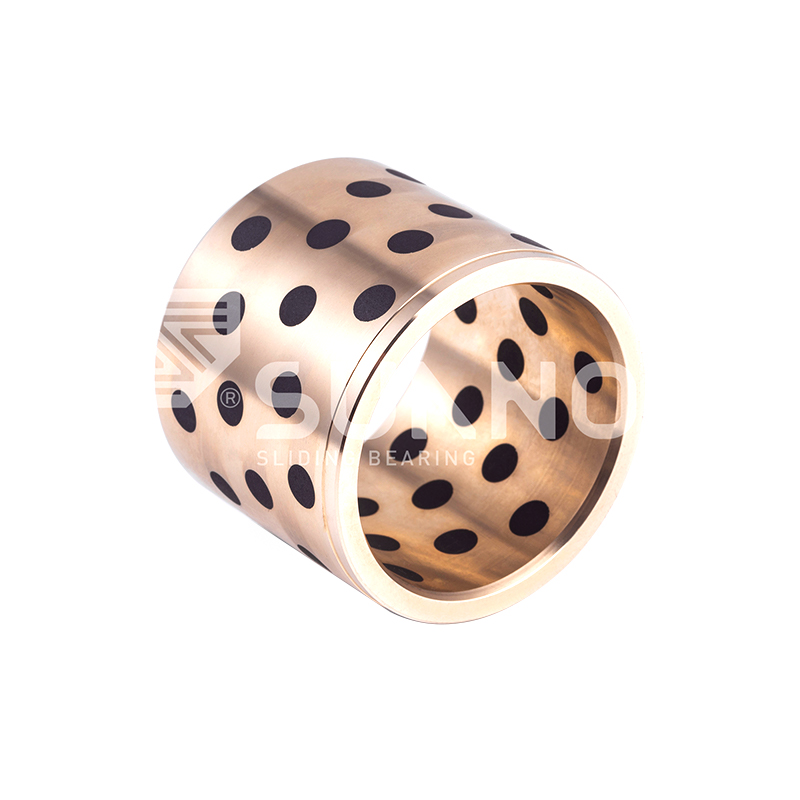 Toptan JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Şirket, Biz ... Ürünü Görüntüle →
Fonksiyonel Aşınma ve PV Testi: Önemli Kanıt
Test verileri, kendinden yağlamalı bronz burç kalitesinin en ikna edici kanıtıdır. Tipik bir testte, sabit bir basınç ve kayma hızında bir burç sertleştirilmiş bir mile karşı çalıştırılır, ardından aşınma derinliği, sürtünme, sıcaklık ve çalışma gürültüsü ölçülür. Test gerçek uygulamayı temsil etmelidir. Megapaskal cinsinden basınç ile saniye başına metre cinsinden yüzey hızının çarpımı olan PV limiti yararlı bir derecelendirmedir ancak bir garanti değildir. Arayüz sıcaklığı çok hızlı yükselirse bir burç düşük PV'de geçebilir ve daha yüksek PV'de başarısız olabilir.
Sıcaklık eğrisini izleyin. Sıcaklık üreticinin tavsiyesinin üzerine çıkarsa transfer filmi bozuluyor olabilir. Sonuç olarak daha yüksek sürtünme, daha hızlı aşınma ve şaftta çentiklenme meydana gelecektir. İnce duvarlı, bakım gerektirmeyen tasarımlar için SF-1 yağsız rulman Bu tür testler aynı zamanda şaft kaplama gerekliliğini de doğrular. Her zaman çalışma aralığınıza uygun aşınma verilerini isteyin.
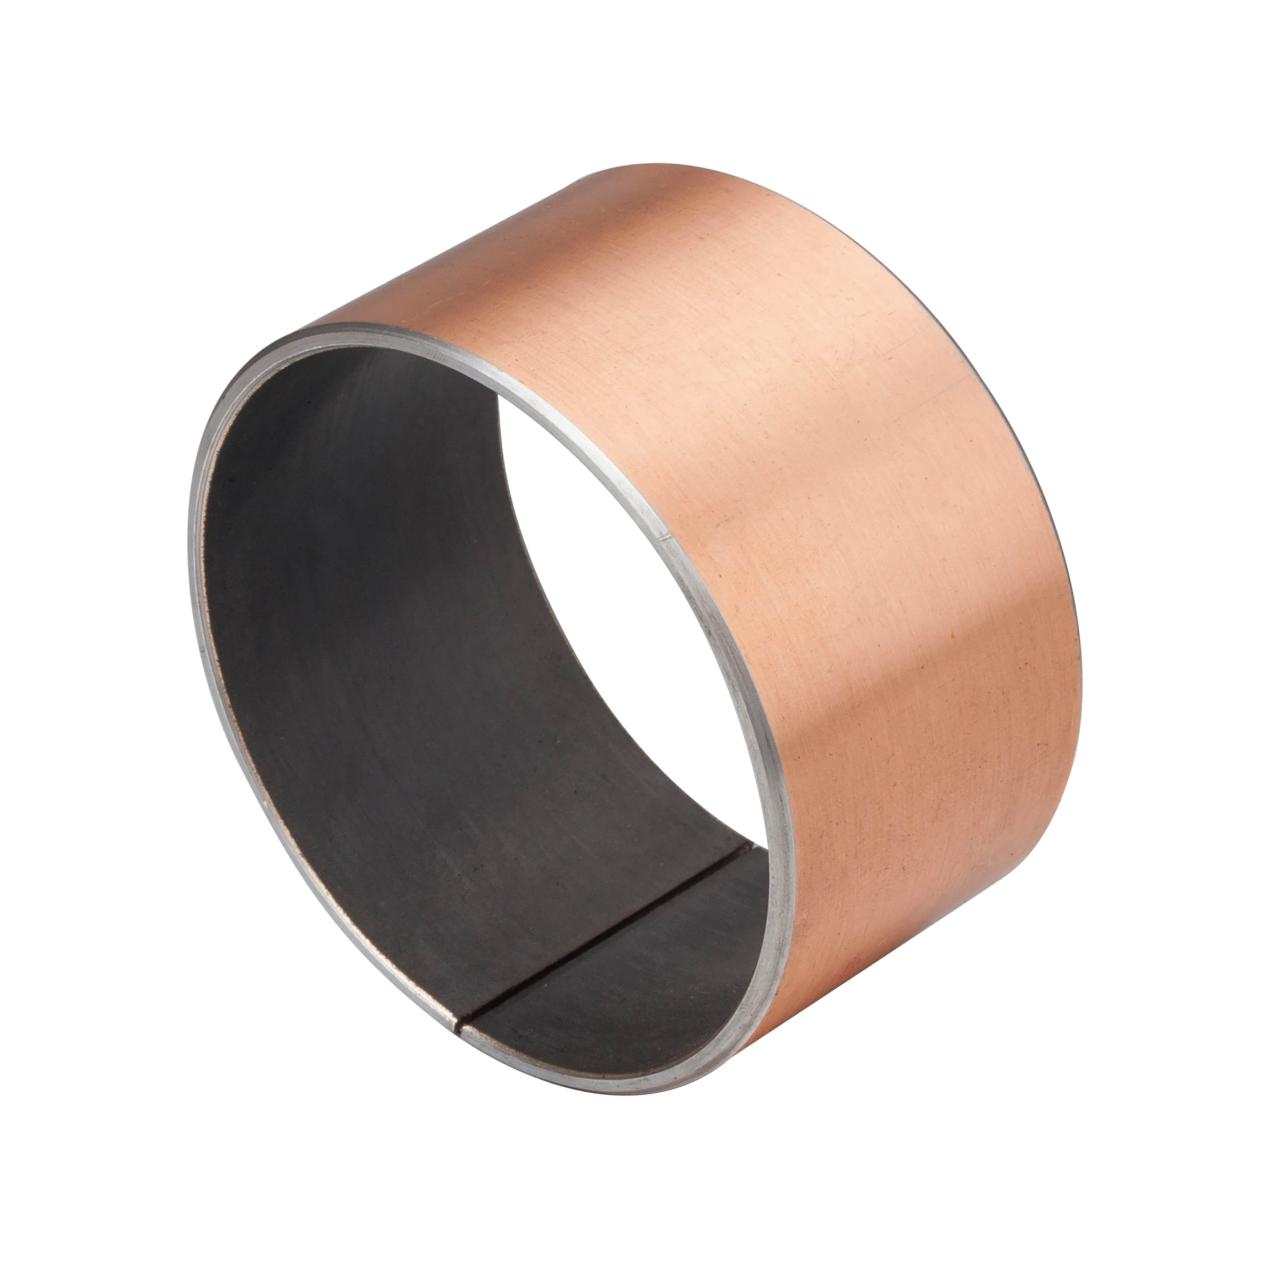 Ağır Hizmet Uygulaması için Toptan Bakım Gerektirmeyen SF-1 Kendinden Yağlamalı Rulman Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ağır Hizmet Uygulamaları için Çin Bakım Gerektirmeyen SF-1 Kendinden Yağlamalı Rulmandır - Düşük... Ürünü Görüntüle →
Tedarikçinin Test Kanıtlarını İnceleyin
Tedarikçi kalite sisteminin bir parçasıdır. Güvenilir bir kaynak neyi, ne zaman test ettiğini açıklayabilmelidir. Fabrikamızda bileşim kontrolü için spektrometreler kullanıyoruz, işlenmiş parçalardaki boyutları kontrol ediyoruz, grafit tıkaç modelini inceliyoruz ve malzeme bileşimi ve mekanik özellikler için üçüncü taraf testleri düzenliyoruz. İzlenebilirliğe ihtiyaç duyan müşterilerimize test raporlarını sağlayabiliriz.
Bir tedarikçiyi onaylamadan önce şunları isteyin:
- Her parti için bir malzeme sertifikası veya spektroskopi raporu.
- Bir sertlik testi kaydı.
- Temsili parçalar için boyutsal inceleme verileri.
- Yağlayıcı alan oranının ve tapa derinliğinin nasıl kontrol edildiğinin açıklaması.
- Kritik uygulamalar için üçüncü taraf test raporları.
ayrıca incelemekte fayda var Kendinden yağlamalı bronz burç satın alırken yaygın olarak karşılaşılan yanılgılar Siparişi tamamlamadan önce.
Kendinden yağlamalı bronz burç küçük bir bileşendir ancak makinenin çalışma maliyetini ve çalışma süresini belirler. Yanlış parametreleri test ederseniz yalnızca kozmetik kusurları yakalarsınız. Bileşimi, sertliği, yapışmayı, toleransı, yağlayıcı dağılımını ve aşınma davranışını test edin; parçaya güvenmek için gereken pratik kanıtlara sahip olacaksınız.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
