-
 JDB katı yağlama yatağı JTW Katı Yağlayıcı Grafit Yağsız Bronz Baskı Yıkama Rulmanı
-
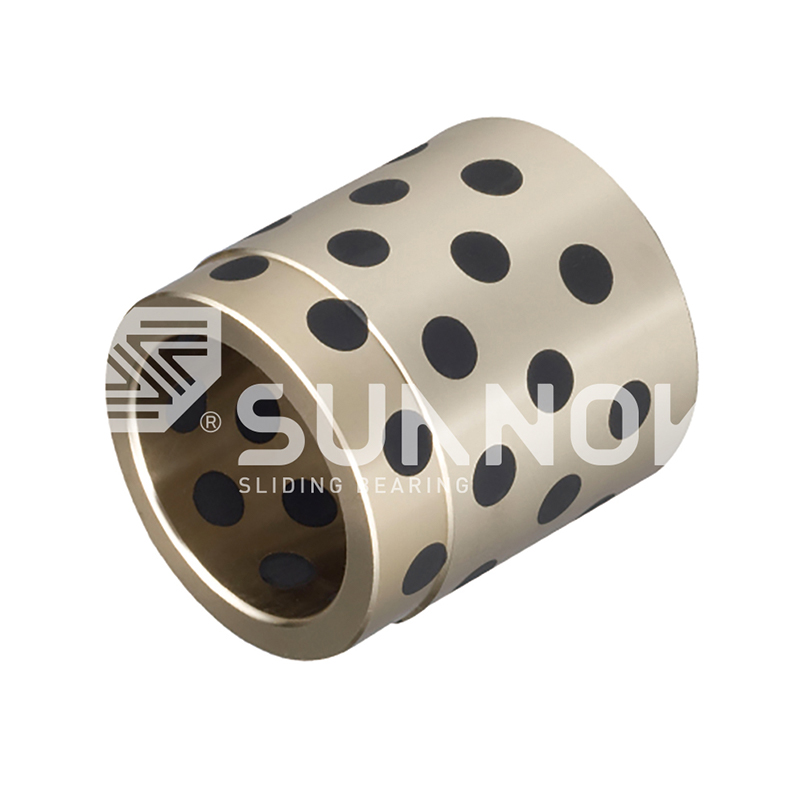 JDB katı yağlama yatağı Borulu Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JPBW, JPBF
-
 SF-1 Oilless Rulman SF-1SP Şeridi Standart Metrik Boyut Kendinden Yağlayıcı Kompozit Slayt Şeridi
-
 SF-2 Sınır Yağlama Yatağı SF-2Y Sınır Kendi Kendinden Yağlama Yatağı-Endüstriyel Makineler İçin Düşük Sürtünme Kuru Yağlı Burçlar
-
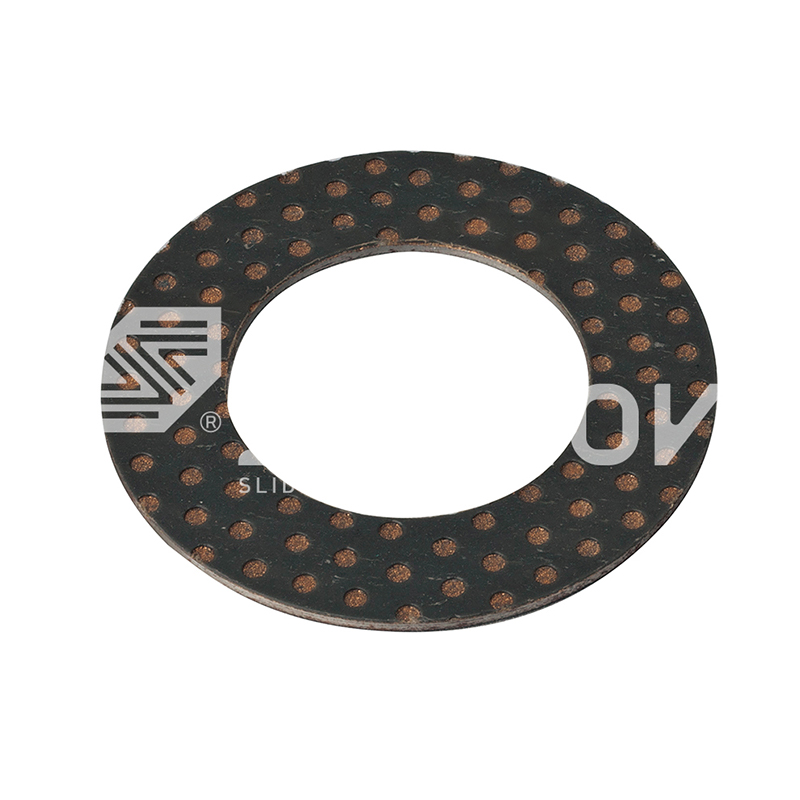 SF-2 Sınır Yağlama Yatağı SF-2WC Standart Metrik Kendi Kendinden Yağlayıcı Bileşik İtme Yıkayıcı Kayar Yıkayın
-

-
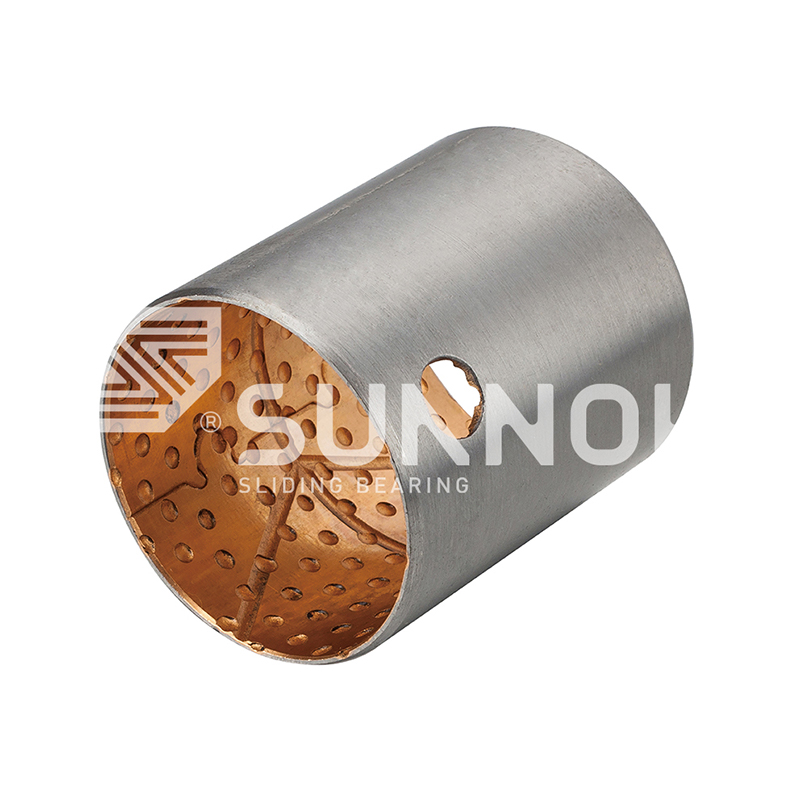
-
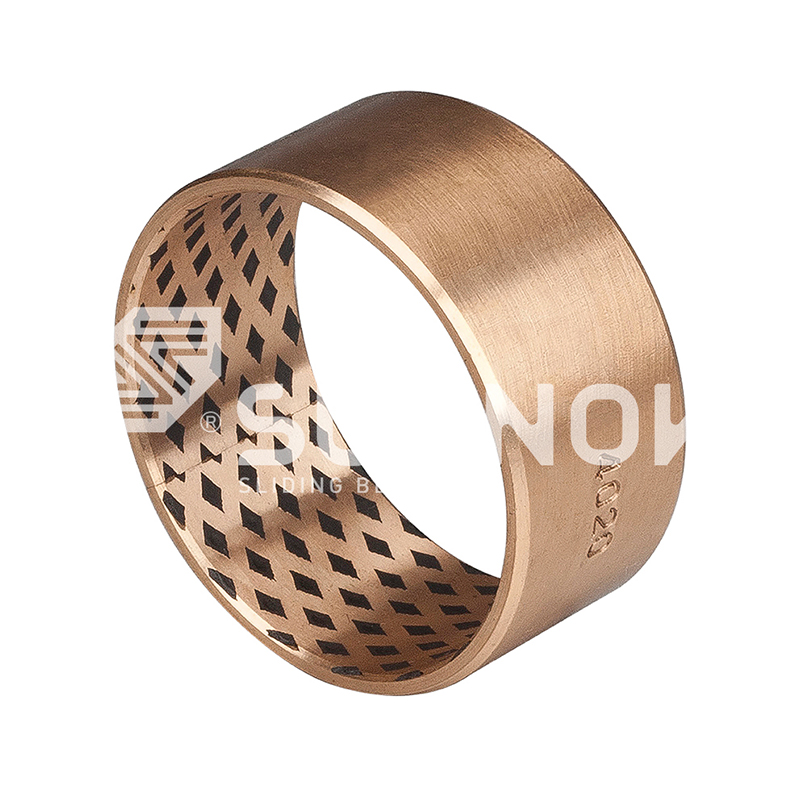 FB090 Bronz Sarılı Rulman FB09G Bronz Sarılı Yatak


OEM Kendinden Yağlamalı Bronz Burç İmalatı: Süreçler, Malzemeler ve Kalite Kontrol Kılavuzu
Sektör haberleri-Bir otomotiv damgalama tesisindeki kalıp bakım mühendisi, aşınmış bir ejektör kılavuz burcunu çeker ve parça numarasının üretilmediğini görür. Değiştirme, orijinaliyle aynı deliğe, aynı flanş yüksekliğine ve daha uzun servis aralığına uygun olmalıdır. Bu noktada görev bir yedek parça siparişi olmaktan çıkar ve OEM kendinden yağlamalı bronz burç üretim projesine dönüşür: tedarikçinin bitmiş, izlenebilir bir bileşene dönüştürmesi gereken bir çizim, bir yük durumu ve malzeme spesifikasyonu. Zhejiang Shuangnuo Bearing Technology Co., Ltd. gibi uzman üreticiler, alaşım eritmeden son işlemeye kadar tüm zinciri ele alıyor.
Kendinden yağlamalı bronz burçların OEM üretimi, bir katalog standardı sağlamak yerine, müşterinin orijinal mühendislik spesifikasyonlarına göre burçlar üretmek anlamına gelir. Alaşım kalitesini, katı yağlayıcı tipini ve dağılımını, boyut toleranslarını, yüzey kaplamasını ve parçanın çizime uygun olduğunu kanıtlayan test belgelerini kapsar.
10 yıl kendinden yağlamalı bakır alaşımları konusunda sürekli AR-GE çalışmaları
80 Şirket içi CNC torna tezgahları, torna tezgahları ve işleme merkezleri
0.05-0.12 Grafit gömülü bronzun kuru sürtünme katsayısı
200 MPa Dökme bronz kaliteleri için tipik statik yük değeri
OEM Kendinden Yağlamalı Bronz Burcu Ne Tanımlar?
OEM kendinden yağlamalı bronz burç, boyutuna göre değil spesifikasyonuna göre tanımlanır. Standart burçtan farkı, kimyasal bileşimden kenar pahına kadar her kritik özelliğin bir çizim üzerinde sabitlenmesi ve ona göre doğrulanmasıdır.
Bir OEM spesifikasyonunun temel özellikleri
- Kalay bronzu, alüminyum bronzu veya pirinç gibi kontrollü bir kimyasal bileşime sahip alaşım kalitesi.
- Katı yağlayıcı türü (grafit, molibden disülfit veya benzeri) ve yatak duvarındaki cep deseni.
- Delik, dış çap, uzunluk ve flanş konumu için boyutsal toleranslar.
- Transfer filmini koruyan yüzey kalitesi, kenar işlemi ve temizlik gereksinimleri.
- Kabul verileri: malzeme sertifikaları, mekanik test sonuçları ve üçüncü taraf denetim raporları.
Tanım
OEM kendinden yağlamalı bronz burç imalatı, alıcının orijinal spesifikasyonuna göre yapılmış ve bileşim kontrolü, boyut muayenesi ve belgelenmiş testlerle doğrulanmış, gömülü katı yağlayıcılara sahip bronz burçların üretimidir.
Bir parça bu şekilde üretildiğinde, sonucu alıcı kontrol eder. Aşınmış bir numuneden veya katalog boyut listesinden üretildiğinde, tedarikçi sonucu kontrol eder ve aşınma ömrü tahmini tahmine dayalı hale gelir.
Üç Üretim Rotası: Döküm, Sinterlenmiş, Sarılmış
Üç üretim rotası hemen hemen tüm OEM kendinden yağlamalı bronz burçları kapsamaktadır: sürekli veya santrifüj döküm, çelik bir destek üzerine sinterleme ve bronz kaplama.
| Rota | Nasıl yapılır | Tipik alaşımlar | En uygun uygulamalar |
| Bronz döküm | Eriyik sürekli veya santrifüj döküm yoluyla dökülür, daha sonra işlenir | Kalay bronzu, alüminyum bronzu, pirinç | Yüksek şok yükleri, kalın duvarlar, büyük çaplar, düşük hacimli özel işler |
| Sinterlenmiş bimetalik | Bronz tozu çelik bir destek üzerine sinterlendi ve daha sonra tamamlandı | Dağınık katı yağlayıcılı çelik üzerinde bronz tabaka | İnce duvarlar, seri üretim, tutarlı sürtünme, maliyete duyarlı çalışmalar |
| Bronz sarılı | Bitmiş silindire haddelenmiş yağlayıcı cepli bronz şerit | Grafit tapalı bronz şerit | Hafif ila orta yükler, hızlı teslimat, basit delikler |
Uygulamanın kalın bir duvara, ağır sıkı geçme uyumuna veya standart dışı bir geometriye ihtiyaç duyduğu durumlarda döküm yolları hakimdir. Sürekli dökümde alaşım, işlemeden önce kontrollü bir bölümde katılaşır, bu da düzgün grafit dağılımına sahip yoğun malzeme sağlar. Zhejiang Shuangnuo, bu rotaya ihtiyaç duyan alıcılar için üretim yapıyor JDB600 döküm bronz kendinden yağlamalı rulmanlar özel bir ürün grubu olarak.
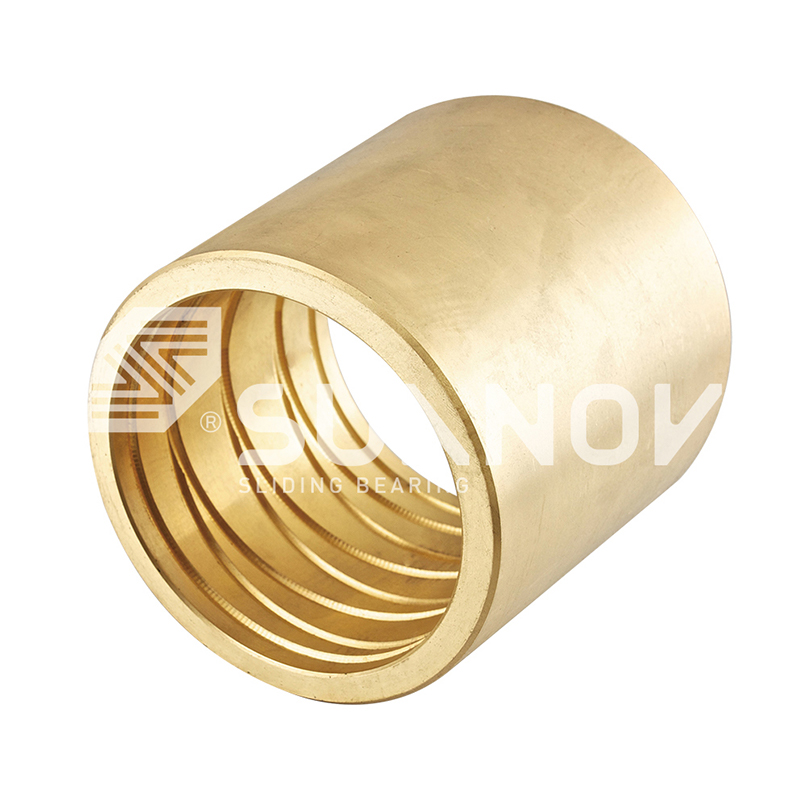 Toptan JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulmanı Tedarikçiler, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulman Tedarikçiler, Şirket, W... Ürünü Görüntüle →
Sinterlenmiş bimetalik burçlar, yapısal dayanıklılık için çelik bir destek ve kayma performansı için sinterlenmiş bronz bir katman kullanır. Daha büyük miktarlarda üretilen ince duvarlı tasarımlara uygundur. Sinterlenmiş bronz katmana sahip SF1 yağsız rulmanlar şirket tarafından üretilen bu aileye aittir ve hidrolik ve genel makinelerde yaygın olarak kullanılmaktadır.
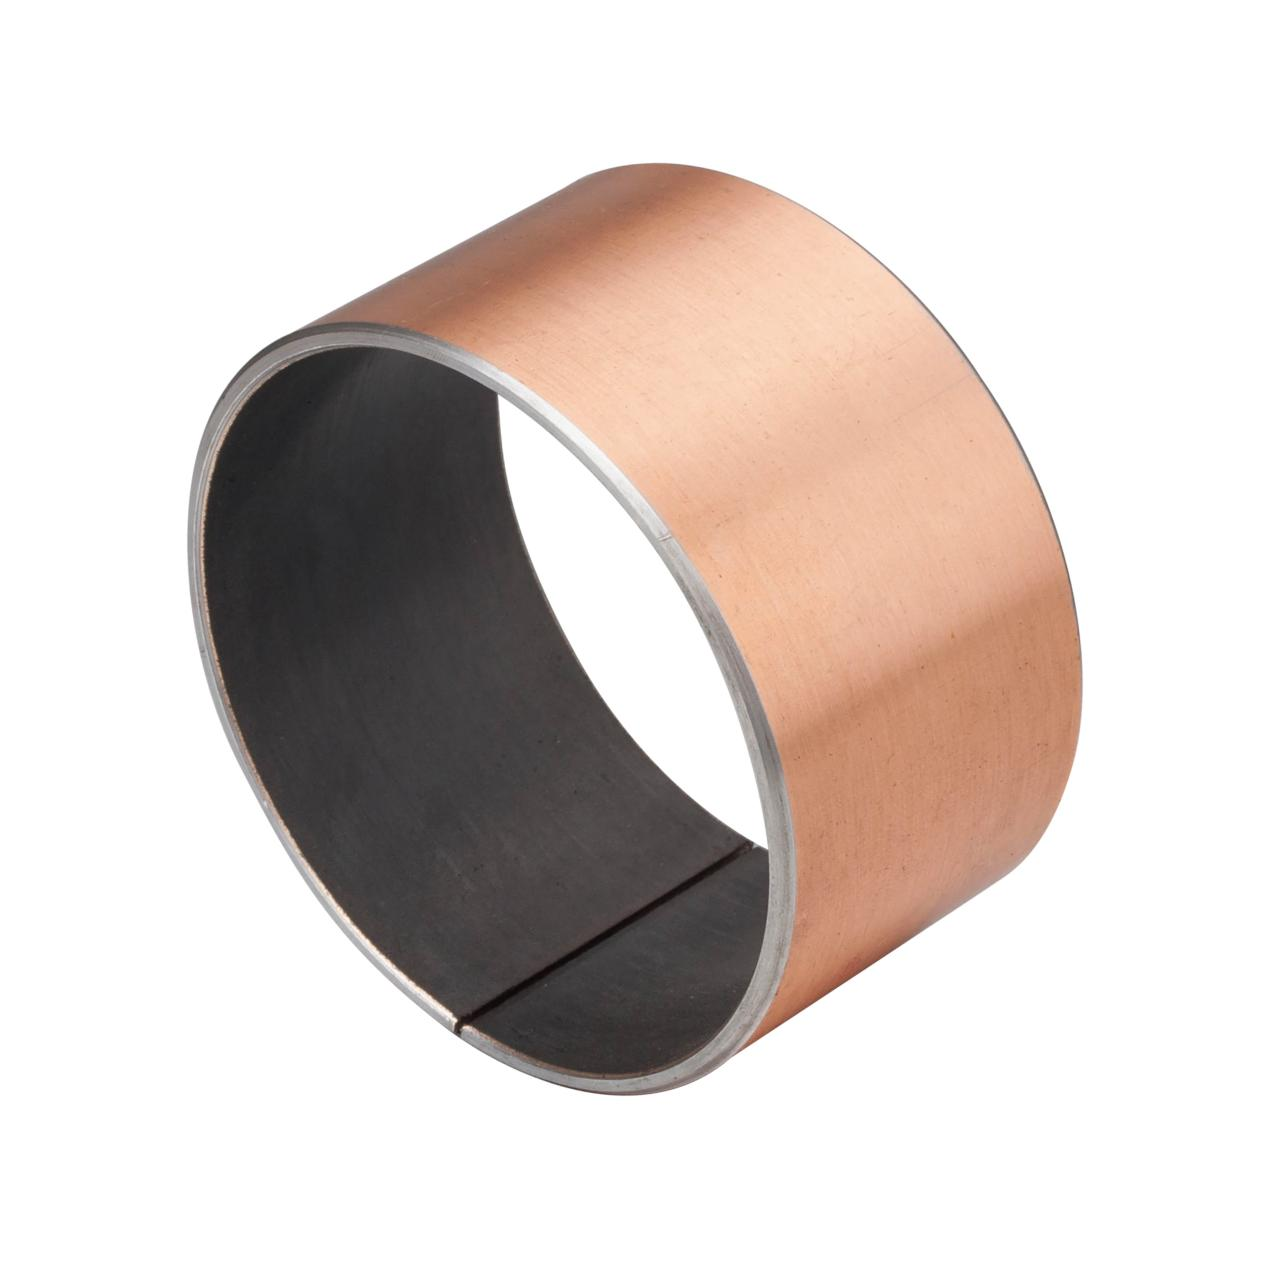 Ağır Hizmet Uygulaması için Toptan Bakım Gerektirmeyen SF-1 Kendinden Yağlamalı Rulman Zhejiang Shuangnuo Bearing Technology Co., Ltd. Ağır Hizmet Uygulamaları için Çin Bakım Gerektirmeyen SF-1 Kendinden Yağlamalı Rulmandır - Düşük... Ürünü Görüntüle →
Sarılmış bronz burçlar, üretim zincirini kısaltan ve basit silindirik parçaların maliyetini düşüren şerit malzemeden yapılmıştır.
Döküm kalitesi için alaşım eritilir, dökülür ve işlenir; katı yağlayıcı, ayrı bir işlemle açılan deliklere veya oyuklara preslenir. Sinterlenmiş ve sarılmış kaliteler için yağlayıcı, şekillendirme sırasında malzeme yapısına yerleştirilmiştir.
Alaşım ve Katı Yağlayıcı Seçimi
Alaşım seçimi yük ve sıcaklık tavanını belirler; katı yağlayıcı seçimi sürtünme ve aşınma davranışını belirler. Önce alaşımı seçin, ardından yağlayıcıyı çevre koşullarına uygun hale getirin.
Alaşım aileleri ve sınırları
Kalay bronz, orta dereceli yükler altında aşınma direnci ve işlenebilirlik açısından varsayılandır. Alüminyum bronz, ağır veya aşındırıcı koşullar altında daha yüksek mukavemet ve daha iyi yapışma direnci sunar. Pirinç daha düşük maliyetlidir ve işlenmesi kolaydır, bu da onu yüklerin az olduğu kılavuz uygulamaları için çekici kılar.
Bronz burçlardaki katı yağlayıcılar
Grafit en yaygın gömülü yağlayıcıdır. Yaklaşık 400 C'ye kadar havada stabil kalır ve şaft üzerinde sürekli bir transfer filmi oluşturur. Molibden disülfür, grafitin düşük sürtünmesini kaybettiği vakum veya kuru gaz ortamlarında daha iyi performans gösterir. İster delinmiş delikler, ister yarıklar, ister dokuma ağ olsun, cep deseni, filmin silme işleminden sonra ne kadar hızlı yeniden oluşturulacağını belirler.
Aşağıdaki tablo, üretim yoluna göre tipik statik yük değerlerini karşılaştırmaktadır. Kesin değerler duvar kalınlığına, alaşım durumuna ve hıza bağlıdır; dolayısıyla her zaman tedarikçinin test verilerine göre doğrulayın.
0,05 ila 0,12
Transfer filmi oluşumundan sonra sertleştirilmiş bir çelik şafta karşı çalışan grafit gömülü bronz için tipik kuru sürtünme katsayısı aralığı.
Gömülü grafit içeren pirinç esaslı tasarımlar için JDB650 katı yağlamalı pirinç burçlar Shuangnuo tarafından sunulan kılavuz ve ejektör uygulamaları için standart bir platformdur.
 Toptan JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Şirket, Biz ... Ürünü Görüntüle →
Malzeme kalitesini tamamlamadan önce çalışma hızını ve yükünü, rulmanın PV limitiyle karşılaştırın. kendinden yağlamalı bronz burçlar için PV sınırı ve aşınma oranının teknik analizi .
İşleme, Toleranslar ve Yüzey İşleme
İşleme doğruluğu, kendinden yağlamalı bir burcun tüm tasarım ömrü boyunca sessizce çalışıp çalışmadığını ve eşit şekilde aşınıp aşınmadığını belirler. Hassas alaşımlı ancak kaba delikli bir burç erken arızalanır.
Tipik tolerans aralıkları
Çoğu OEM burç, kayan yüzey için bir H7 deliği ve dış çapa sıkı geçme ile belirtilir. Delikler genellikle artı 0,025 ila artı 0,050 mm arasında tutulurken, mahfaza yuvası birkaç mikron dahilinde yuvarlaklık gerektirir. Şaft tarafı normalde f7 veya g6 açıklığını kullanır.
Yüzey cilası ve kenar işleme
Delik kaplamasının nadiren ayna cilasına ihtiyacı vardır; 0,8 ila 1,6 mikrometre Ra aralığı, erken yataklanmayı önlerken yağlayıcı transferini korur. Pahlar ve çapakları alınmış kenarlar çoğu çizimin gösterdiğinden daha önemlidir, çünkü keskin bir kenar ilk vuruşta grafit filmi şafttan kazıyabilir. İşlevsel bir neden olmaksızın bir toleransı sıkmayın çünkü her ilave mikron kontrol, işleme maliyetini artırır.
Delik yuvarlaklığında 0,01 mm'lik bir değişiklik, etkin temas alanını kesebilir ve yerel basıncı, ömrü ölçülebilir bir oranda kısaltacak kadar artırabilir. Bir makinenin neyi başarabileceğini değil, montajınızın neye ihtiyacı olduğunu belirtin.
Pratik montaj değerleri için bkz. yağsız bronz burçlar için kurulum ve tolerans kılavuzu , girişim, açıklık ve önerilen delik hazırlama adımlarını kapsar.
Bir OEM Programını Koruyan Kalite Kontrol
Güvenilir OEM tedariği, yalnızca son denetime değil, eritme aşamasındaki kimyasal bileşim kontrolüne bağlıdır. Alaşım fırında saparsa, hiçbir işleme miktarı yük kapasitesini telafi edemez.
Zhejiang Shuangnuo Bearing Technology Co., Ltd.'de alaşım şirket içinde dökülmekte ve dökme öncesinde, sırasında ve sonrasında spektroskopi ile izlenmektedir. Şirket, döküm ve bitirme adımlarını tek çatı altında tutan 80'den fazla CNC torna tezgahı, CNC torna tezgahı ve işleme merkezi işletmektedir. Üçüncü taraf laboratuvarlar, malzeme bileşimini ve mekanik özellikleri periyodik olarak doğrular ve talep üzerine yetkili test raporları sunulur.
- Dökme öncesinde ve sırasında alaşım kimyasını doğrulamak için fırında spektrum analizi.
- Sertliği, gerilme mukavemetini ve uzamayı doğrulamak için numune kuponları üzerinde mekanik testler.
- Bir teslimat partisini eriyiğine kadar izleyen malzeme testi sertifikaları.
- Harici kanıt gerektiren programlar için bağımsız üçüncü taraf denetimi.
Alıcılar, satın alma siparişinde sertifika gerekliliğini belirtmelidir. Kendi alaşımını döken ve fırın aşaması spektroskopisini çalıştıran bir tedarikçi, malzemenin öyküsünü kanıtlayabilir; Piyasadan döküm alan bir tedarikçi bunu yapamaz.
OEM Sorgusu Nasıl Yapılandırılır?
Doğru bir fiyat teklifi almanın en hızlı yolu, aşınmış bir numune veya tek bir çizim görünümü yerine eksiksiz bir teknik özellikler seti göndermektir. Eksik girdiler geçici fiyatlandırmaya ve daha sonra değişiklik emirlerine neden olur.
- Toleranslar, yüzey kalitesi ve kenar işleme notlarını içeren boyutlu bir çizim gönderin.
- Orijinal parçanın alaşım derecesini ve sertliğini veya malzeme bileşimini belirtin.
- PV doğrulaması için yük, hız, sıcaklık ve çevre koşullarını sağlayın.
- Kabul kriterlerini tanımlayın: ölçüm yöntemi, malzeme raporu, üçüncü taraf sertifikaları.
- Tedarikçinin döküm çalışmalarını planlayabilmesi için bir hacim tahmini ve hedef teslim süresi verin.
| Şartname alanı | Neden önemli? |
| Delik, dış çap, uzunluk, flanş | Uyumu tanımlar ve montaj öncesinde işleme düzeltmelerini önler |
| Alaşım kalitesi ve sertliği | Yük tavanını ve aşınma davranışını ayarlar |
| Yağlayıcı tipi ve cep modeli | Sürtünmeyi, sıcaklık aralığını ve film kalitesini ayarlar |
| Yük, hız, sıcaklık, çevre | PV derecesini ve tahmini hizmet ömrünü doğrular |
| Test raporları ve sertifikalar | Kabul, izlenebilirlik ve sorumluluk sınırlarını tanımlar |
Özel bir burç standart katalog boyutlarının dışında olduğunda, en yakın standart referansı ve değiştirilmiş boyutları sağlayın. Bu, değerlendirme süresini kısaltır ve tedarikçiye tolerans ve malzeme davranışı için bir temel sağlar. Bkz. standart dışı boyutlara ve toleranslara sahip özel bronz burçlar kılavuzu detay için.
Sıkça Sorulan Sorular
OEM kendinden yağlamalı bronz burç ne kadar dayanır?
Hizmet ömrü PV değerine, şaft sertliğine ve alıştırma sırasında stabil bir transfer filminin oluşup oluşmadığına bağlıdır. İyi tasarlanmış grafit gömülü bronz burçlar genellikle sabit yükler altında binlerce saat çalışır; yüksek anlık yük uygulamaları, her olaydan sonra filmi yeniden oluşturmak için aynı yağlayıcı ceplerine dayanır.
Bu burçlar tamamen yağsız çalışabilir mi?
Evet, ancak yüzeyin yine de gömülü yağlayıcının mile aktarılacağı kısa bir alışma süresine ihtiyacı vardır. Transfer filmi oluştuktan sonra burç, uygun şekilde cilalanmış bir çelik mile karşı 0,05 ila 0,12 aralığında bir sürtünme katsayısıyla kuru çalışır.
Çizimde hangi boyutlar görünmelidir?
Minimum olarak delik, dış çap, uzunluk, flanş boyutları, pahlar ve bunların toleransları. Delik için yüzey kalitesi ve yuvarlaklık ekleyin, çünkü bunlar doğrudan film oluşumunu kontrol eder ve tekdüzeliği aşındırır.
Bir OEM programında alaşım kalitesi nasıl doğrulanır?
Erime aşamasındaki spektroskopi, dökmeden önce bileşimi doğrular ve periyodik üçüncü taraf testleri mekanik özellikleri doğrular. Alıcılar her teslimatta malzeme test sertifikaları ve kritik programlar için bağımsız bir denetim raporu talep etmelidir.
Standart bir ürün yük durumunuza uymuyorsa çizimi ve çalışma koşullarını gönderin. Shuangnuo, kendi döküm alaşımına, şirket içi işlemeye ve belgelenmiş kalite kontrolüne dayalı bir OEM tasarımı teklif edebilir.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
