-
 JDB katı yağlama yatağı JTW Katı Yağlayıcı Grafit Yağsız Bronz Baskı Yıkama Rulmanı
-

-
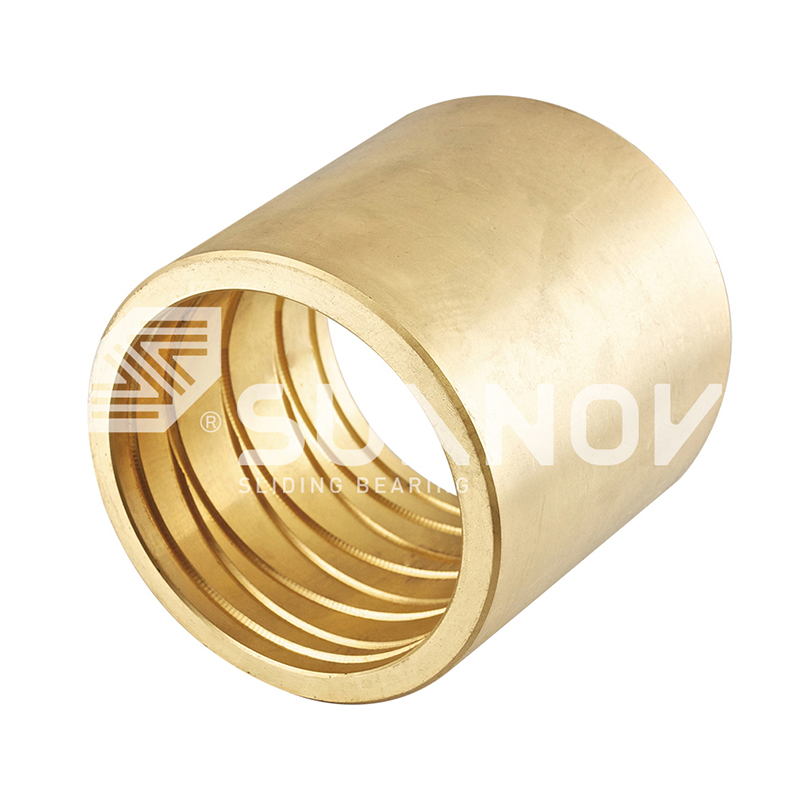 JDB-600 Döküm Bronz Yatağı JDB-600 Dahili Spiral Yağ Oluklu Bronz Burç, Kalay Bronz Yağ Oluk Burcu
-
 Yağ tutan bimetalik yatak Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
 SF-1 Oilless Rulman Kendi Kendini Yağlayıcı SF-1T metal dişli pompası taşıyan bronz burçlar
-
 SF-1 Oilless Rulman SF-1 WC Standart Metrik İtme Yıkayıcı | Düşük sürtünme, yüksek yük yatağı
-
-
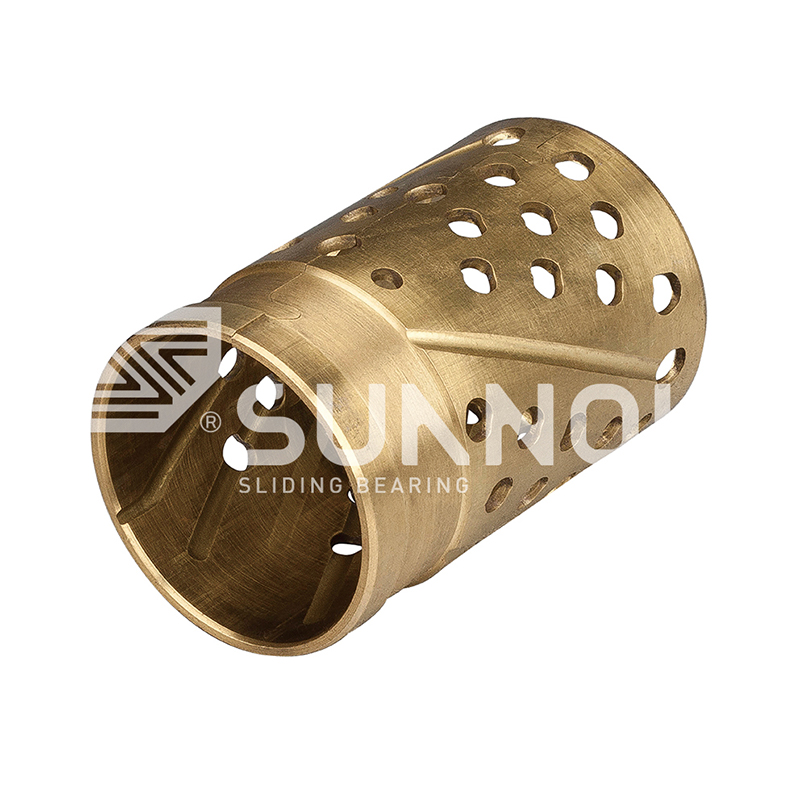 FB090 Bronz Sarılı Rulman FB091 Bakır sarılmış yatak


Otomasyon Ekipmanları için kendi Yağlamalı Kurallar: Seçimi, Türleri ve Faydaları
Sektör haberleri-Otomatik bir montaj hücresi günde binlerce döngü gerçekleştirebilir ancak ele geçirilen bir kılavuz burç, hattı durdurmak için yeterlidir. Pek çok tesiste bunun nedeni, başlangıçta kötü bir yatak değildir: eksik bir yeniden yağlama, kirlenmiş gres veya değişen yük altında konumunu koruyamayan bir burçtur. Otomasyon ekipmanlarına yönelik kendinden yağlamalı rulmanlar, temas yüzeyinde kendi yağlayıcıyı sağlayarak bu bağımlılığı ortadan kaldırır. Otomasyon tasarımcıları ve bakım ekiplerinin öğrendiği gibi, endüstriyel otomasyonda kendinden yağlamalı rulmanlara olan talep basit bir ihtiyaçtan kaynaklanmaktadır: yük kapasitesinden veya doğruluktan ödün vermeden hareketli parçaların daha az müdahaleyle çalışmasını sağlamak.
Kendinden Yağlamalı Rulmanlar Nasıl Çalışır?
Kendinden yağlamalı yataklar, eşleşen mil yüzeyinde bir transfer filmi oluşturarak çalışır. Rulman matrisi, harici bir yağ kaynağına güvenmek yerine grafit, molibden disülfit veya özel olarak formüle edilmiş polimer bileşenler gibi katı yağlayıcılar içerir. Kayma sırasında, bu yağlayıcının küçük miktarları şafta veya karşı yüzeye aktarılarak her iki bileşeni de koruyan düşük sürtünmeli bir katman oluşturulur.
Bu mekanizma, sürekli bir yağ filmi veya periyodik gres takviyesi gerektiren geleneksel bronz burçtan farklıdır. Otomasyon ekipmanı için pratik etki önemlidir: Hareket eksenleri daha kuru çalışabilir, daha sık başlatılıp durabilir ve bakım işlemleri arasında daha uzun süre hizmette kalabilir. Transfer filmi ayrıca rulmanın, genellikle ani makine arızalarının nedeni olan yağlamadaki anlık kesintileri tolere etmesine yardımcı olur.
Otomasyon Ekipmanı Neden Kendinden Yağlamalı Rulmanlara İhtiyaç Duyar?
Otomasyon ekipmanı, geleneksel olarak yağlanan rulmanlara uygun olmayan koşullarda çalışma eğilimindedir. Kısa stroklar, yüksek çevrim hızları ve ters hareket, gresi yüklü bölgelerden dışarı iter. Küçük çaplı kılavuz burçların ve itici pimlerin takıldıktan sonra yeniden yağlanması zordur. Bazı robotik hücreler, operatörün işlemi durdurmadan yağlama noktasına ulaşamayacağı konumlara kapatılır veya monte edilir.
Kendinden yağlamalı rulmanlar bu sorunları tasarım aşamasında çözer. Pürüzsüz, sert bir şaft ihtiyacını ortadan kaldırmazlar ancak rutin yağlama görevlerinin sayısını azaltırlar. Sonuç, daha öngörülebilir sürtünme, daha az bakım işçiliği ve kuru çalışan bir rulmandan kaynaklanan daha az arıza süresi riskidir.
Otomasyonda Yaygın Olarak Kullanılan Rulman Aileleri
Kendinden yağlamalı yatakların tümü birbiriyle değiştirilemez. Matris malzemesi, yağlayıcı türü ve üretim yöntemi, rulmanın nerede kullanılabileceğini belirler. Otomasyon ekipmanı için birçok aile, çoğu doğrusal ve döner konumu kapsar.
JDB Katı Yağlamalı Rulmanlar
JDB rulmanları genellikle takımlarla ilgili otomasyonda kılavuz pimleri, ejektör manşonları ve aşınma plakaları için ilk tercihtir. Bakır alaşımlı matris yüksek basınç dayanımı sağlarken, grafit veya diğer katı yağlayıcı tapalar kayma sırasında ince bir film açığa çıkarır. JDB650 katı yağlamalı rulman şok, kenar yüklemesi veya zaman zaman kirlenmenin beklendiği durumlarda pratik bir seçenektir. Pirinç esaslı yapısı, işlenebilirliği start-stop görevlerinde iyi aşınma özellikleriyle birleştirir.
 Toptan JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB650 Kendinden Yağlamalı Pirinç Burç Yağsız Rulmanlar Tedarikçiler, Şirket, Biz ... Ürünü Görüntüle →
SF1 ve SF2 Yağsız Rulmanlar
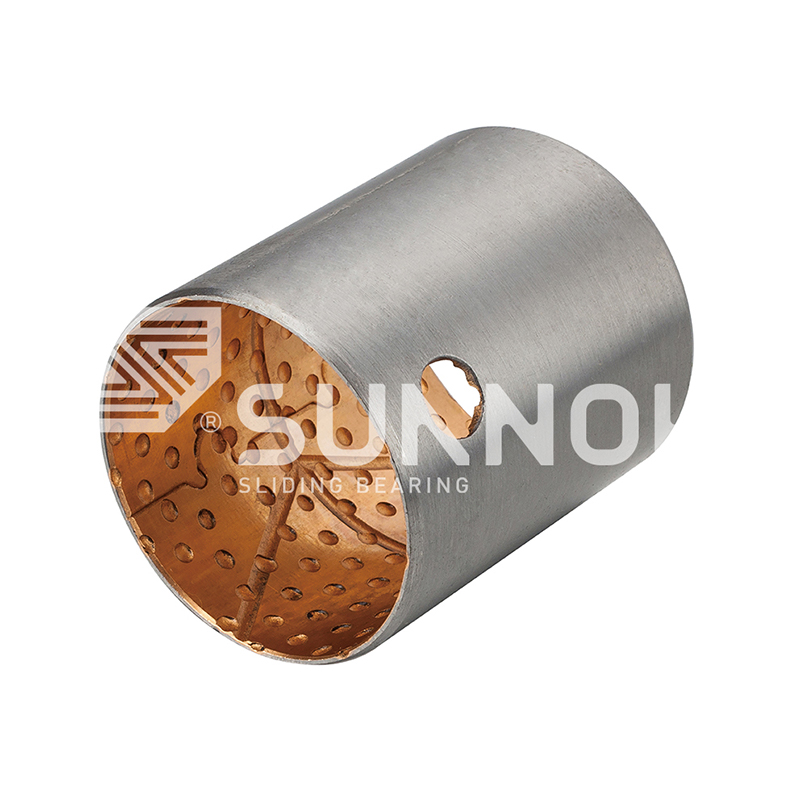
SF1 yağsız rulmanlar, orta dereceli yüklere ve sürekli dönüşe uygun, düşük sürtünmeli üst katmana sahip çelik bir destek ve gözenekli bronz bir ara katman kullanır. SF2 sınır yağlamalı yataklar benzerdir ancak ince bir yağ filmiyle veya sınır yağlamayla çalışabilen uygulamalar için tasarlanmıştır. Her ikisi de küçük aktüatörlerde, sensörlerde, hafif hizmet hareket modüllerinde ve birçok döngüde öngörülebilir sürtünmeye ihtiyaç duyan diğer kompakt otomasyon bileşenlerinde yaygındır.
Bimetalik ve Bronz Sargılı Tipler
200 serisi gibi yağ tutucu bimetalik rulmanlar, dağılmış katı yağlayıcı içeren sinterlenmiş bakır içeren çelik destek kullanır. FB090 ailesindeki bronz sarılı rulmanlar, daha ağır salınımlı yükler için grafit tapalı sarılı bronz bir kabuk kullanır. Bu tipler, kompakt bir kurulumun daha yüksek basınç, titreşimli yük veya yedek olarak sınırlı miktarda harici gresle başa çıkması gerektiği durumlarda kullanışlıdır.
| Rulman Ailesi | Temel Yapı | Tipik Yük | Tipik Hız | Ortak Otomasyon Kullanımı |
|---|---|---|---|---|
| JDB katı yağlama | Katı yağlayıcılı bakır alaşımı | Yüksek | Düşük ila orta | Kılavuz pimleri, ejektör manşonları, aşınma plakaları |
| SF1 yağsız | Gözenekli bronz ve düşük sürtünmeli katmana sahip çelik destek | Orta | Orta to high | Döner ve ileri geri hareket modülleri |
| SF2 sınır yağlama | Bronz sinter ve polimer katmanlı çelik destek | Orta | Orta | Küçük aktüatörler, sınır yağlamalı pivotlar |
| Yağ tutucu bimetalik | Bakır sinterli ve katı yağlayıcılı çelik mesnet | Yüksek | Orta | Kompakt döner ve pivot noktaları |
| FB090 bronz kaplamalı | Grafit tapalarla sarılmış bronz kabuk | Orta to high | Düşük | Ağır salınımlı ve kayan uygulamalar |
Kendinden Yağlamalı Rulmanlar için Seçim Kriterleri
En güvenilir seçim yöntemi PV değeriyle başlar ve ardından tüm çalışma ortamını kontrol eder. PV, yatak basıncı ile kayma hızının çarpımı anlamına gelir ve kendinden yağlamalı bir yatağın ne kadar sıkı çalıştığının temel ölçüsüdür. Otomasyon ekipmanı için, bir rulman düşük hızda kabul edilebilir görünebilir ancak aynı yük hızlı indeksleme veya kısa stroklu döngülerle birleştirildiğinde başarısız olur.
Bir rulmanı sonlandırmadan önce beklenen PV değerini malzeme eğrisine göre doğrulayın. Çalışma noktası yayınlanmış PV sınırının üzerindeyse farklı bir malzeme seçin veya yatak yüzey alanını artırın. Bu faktörleri gerçek paket boyutlarıyla karşılaştırmak için endüstriyel makineler için kendinden yağlamalı kovanlı rulmanların seçilmesine ilişkin kılavuzu da inceleyin.
- Şaft sertliği: Daha sert şaftlar, özellikle toz, kaynak sıçraması veya kuru parçacıkların bulunduğu ortamlarda aşındırıcı aşınmayı azaltır.
- Yüzey kaplaması: Ra 0,4–0,8 µm civarında pürüzlülüğe sahip taşlanmış veya döndürülmüş bir şaft, transfer filminin eşit şekilde gelişmesine yardımcı olur ve sürtünmeyi stabil tutar.
- Çalışma sıcaklığı: Katı yağlayıcı ve yatak matrisinin makinenin ortam ve sürtünme ısısını karşılayabildiğinden emin olun.
- Montaj ve tutma: Son delik toleransını sipariş etmeden önce rulmanın presle mi, flanşlı mı yoksa sabitlenmiş mi olacağına karar verin.
Uygulamaya Özel Hususlar
Kendinden yağlamalı rulmanlar her hareketli parça için tek bir çözüm değildir. En iyi seçim hareket profiline, beklenen yüke ve otomasyon sistemini çevreleyen yapıya bağlıdır.
Kılavuz Pimleri ve İtici Sistemleri
Kalıp tabanlı otomasyonda kılavuz pimleri ve ejektör manşonları düşük hızda çok yüksek yerel basınç görür. Bu konumlarda kullanılan rulmanlar şoka dayanıklı olmalı, eşmerkezliliği korumalı ve montaj sırasında yanlış hizalamayı tolere etmelidir. Bu nedenle JDB kılavuz yatakları sıklıkla kullanılmaktadır. Benzer takımlama pozisyonları için, JGB yağsız ejektör kılavuz yatakları Parçalanma riskini azaltın ve ejektör plakalarının sık sık yağlama gerektirmeden sorunsuz hareket etmesini sağlayın.
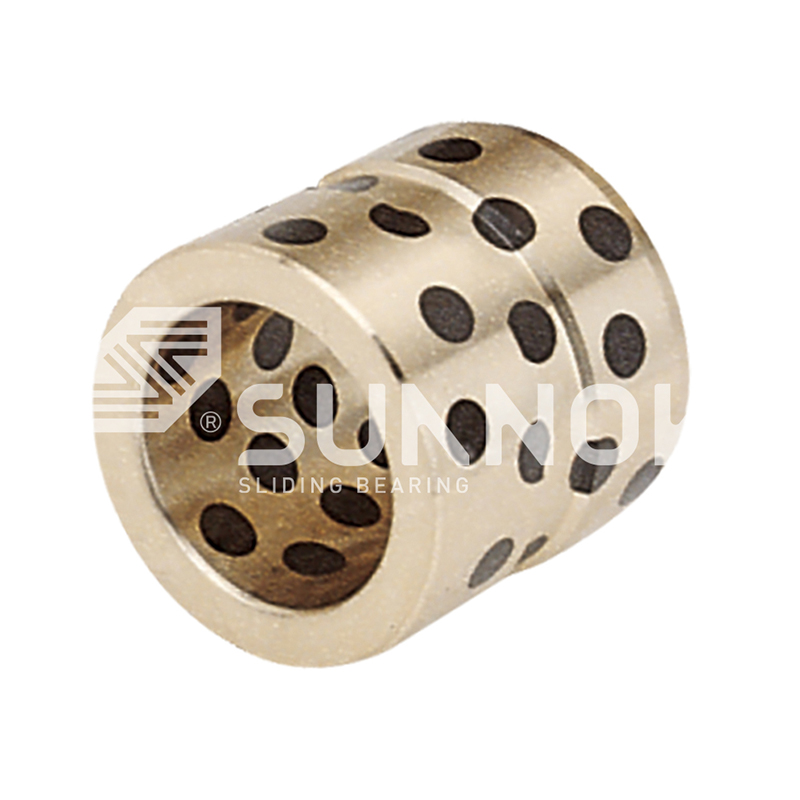 Toptan Yüksek Sıcaklık Pirinç JGB Yağsız İtici Kılavuz Rulmanları Tedarikçiler, C Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin Yüksek Sıcaklık Pirinç JGB Yağsız İtici Kılavuz Rulmanları Tedarikçiler, Şirket, Biz... Ürünü Görüntüle →
Hidrolik ve Pnömatik Hareket Sistemleri
Otomasyon ekipmanı genellikle alanın sınırlı olduğu ve bakım erişiminin zayıf olduğu hidrolik silindirleri, pnömatik aktüatörleri ve valf sistemlerini içerir. Bu bileşenlerdeki rulmanların küçük salınım açıları ve hızla değişen yüklerle çalışması gerekir. SF1D hidrolik rulman hidrolik ve akışkan gücü uygulamaları için pratik bir seçenektir çünkü düşük sürtünmeli katmanı, boyutsal stabiliteyi korurken bu tür sistemlerde yaygın olan kısa stroklara ve yüksek basınca dayanabilir.
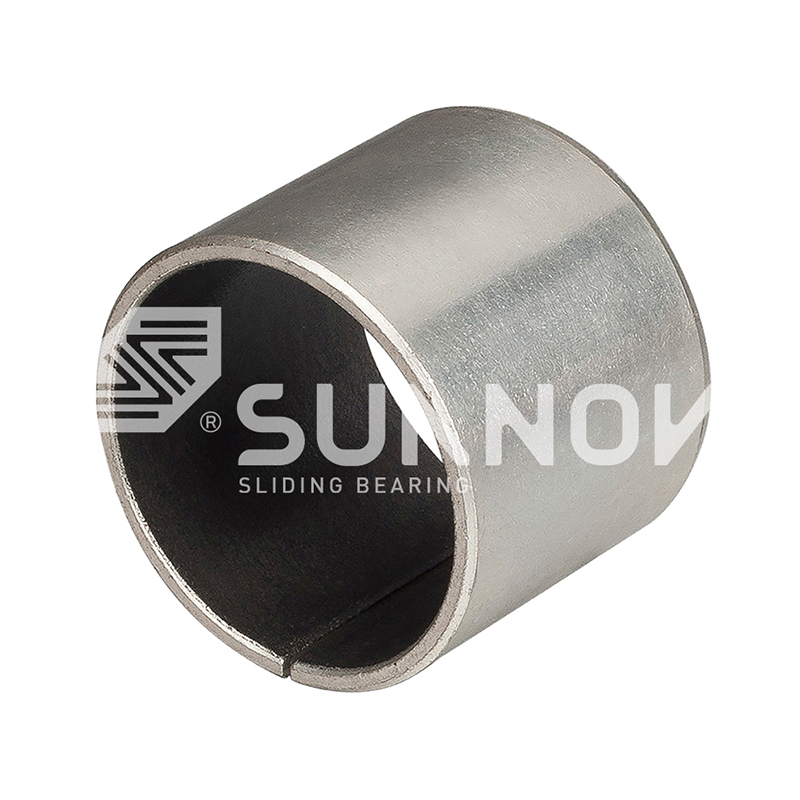 Toptan SF-1D Korozyona Dirençli Endüstriyel Hidrolik Yağsız Rulman | Yüksek Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin SF-1D Korozyona Dirençli Endüstriyel Hidrolik Yağsız Rulman mı | Yüksek Yük, Düşük ... Ürünü Görüntüle →
Doğrusal Kızaklar ve İtme Pulları
Doğrusal kılavuzlar ve bilyalı vidalar hala montaj noktalarında desteğe ihtiyaç duyarken, döner aktüatörler ve döner üniteler eksenel yük desteğine ihtiyaç duyar. Bu konumlarda, kendinden yağlamalı malzemelerden yapılmış flanşlı burçlar, aşınma plakaları ve baskı pulları eksenel yönde sürtünmenin azaltılmasına yardımcı olur. Bu, özellikle ofset yükler altında hızla dönen al ve yerleştir sistemlerinde veya operatörlerin ara sıra fikstürleri yeniden konumlandırdığı ayarlanabilir makine çerçevelerinde değerlidir.
Kurulum ve Tolerans Notları
Kendinden yağlamalı rulmanlar kurulum sorunlarından otomatik olarak etkilenmez. Yatak deliği büyükse, çalışma sırasında yatak dönebilir veya hareket edebilir. Şaft çok pürüzlü ise rulman hızla aşınır. Rulmanın yerleştirme pahı olmadan bastırılması durumunda, yatağın kenarı daha makine çalıştırılmadan kazınabilir.
Birçok metrik konfigürasyon için ortak başlangıç noktası, yatak deliği için H7 toleransı ve şaft için h7 veya h8 toleransıdır; ancak gerçek uyum her zaman seçilen yatak malzemesine ve beklenen termal genleşmeye göre kontrol edilmelidir. Karışıklığı önlemenin daha temiz bir yolu, yeni düzenekler kurarken veya aşınmış yatakları değiştirirken yağsız bronz burçlara yönelik toleranslara ve montaj yönergelerine uymaktır.
Şaft ve mahfaza kenarlarına dikkat edin. Yatak girişindeki küçük bir pah, yatağın yerleştirme sırasında çizilmesini önler. Şaft ilk takıldığında transfer filminin hasar görmemesi için şaft ucunun da yivli olması gerekir. Bu basit ayrıntılar kağıt üzerinde düzgün görünen uygulamalarda erken aşınmayı önler.
Kaynak Kullanımı ve Kalite Hususları
Kendinden yağlamalı rulmanlar bir makinede standart hale getirildiğinde, partiden partiye tutarlılık ilk seçim kadar önemlidir. Bakır alaşımı bileşimindeki veya yağlayıcı içeriğindeki küçük bir değişiklik, yük kapasitesini, sürtünmeyi ve aşınma ömrünü etkileyebilir. Yıllarca çalışması gereken otomasyon ekipmanı için malzeme izlenebilirliği bu nedenle spesifikasyonun bir parçasıdır.
Kendi bakır alaşımlı döküm proseslerini kontrol eden tedarikçiler, standart dışı boyutlara ve özel malzeme gereksinimlerine daha hızlı tepki verebilir. Şirket içi döküm aynı zamanda üreticinin malzeme bileşimini daha doğrudan doğrulamasına da olanak tanır. Fırında ve son ürün aşamalarında yapılan spektroskopik testler, teslim edilen rulmanın kararlaştırılan kaliteyle eşleştiğinin doğrulanmasına yardımcı olurken, üçüncü taraf test raporları, bileşen kalitesini kendi müşterilerine belgelemesi gereken makine üreticileri için bağımsız kanıtlar sağlar.
Boyutsal Tutarlılık ve Özel İşleme
Otomasyon ekipmanı, makine genelinde nadiren tek bir rulman boyutunu kullanır. Hareket modülleri, kol sonu takımları, kalıp çıkarıcı düzenekleri ve özel transfer sistemleri genellikle standart katalog ürünleriyle tam olarak eşleşmeyen metrik boyutlar gerektirir. Bu durumlarda, bir rulmanın döküm veya sinterlenmiş malzemeden belirli bir çapa, uzunluğa ve flanş boyutuna kadar işlenmesi yeteneği, katalog numarasından daha kullanışlıdır.
Rulman üreticisinin kontrollü delik toleransı, tutarlı duvar kalınlığı ve temiz kenar kırılması sağlayan ürünler sağlayıp sağlayamayacağını sorun. CNC tornalama ve taşlama yetenekleri önemlidir çünkü yuvarlaklıktaki küçük bir fark, kılavuz pimin ne kadar düzgün hareket ettiğini etkileyebilir. Kendi bünyesinde işleme yapan bir üretici, siparişi birden fazla dış prosese bölmeden düşük hacimli üretim işlemlerini de gerçekleştirebilir.
Otomasyon ekipmanı için doğru kendinden yağlamalı rulman, yalnızca kurmanın nominal yüküne değil, gerçek hareket döngüsüne de uygun olanıdır. Rulman ailesiyle başlayın, PV değerini doğrulayın, şaft ve yatak koşullarını kontrol edin ve ardından hem standart hem de özel gereksinimleri destekleyebilecek bir üreticiyle çalışın. Bunu yaparak bakım noktalarını azaltır, döngü güvenilirliğini artırır ve hizmette tutulması daha kolay makineler üretirsiniz.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
