-
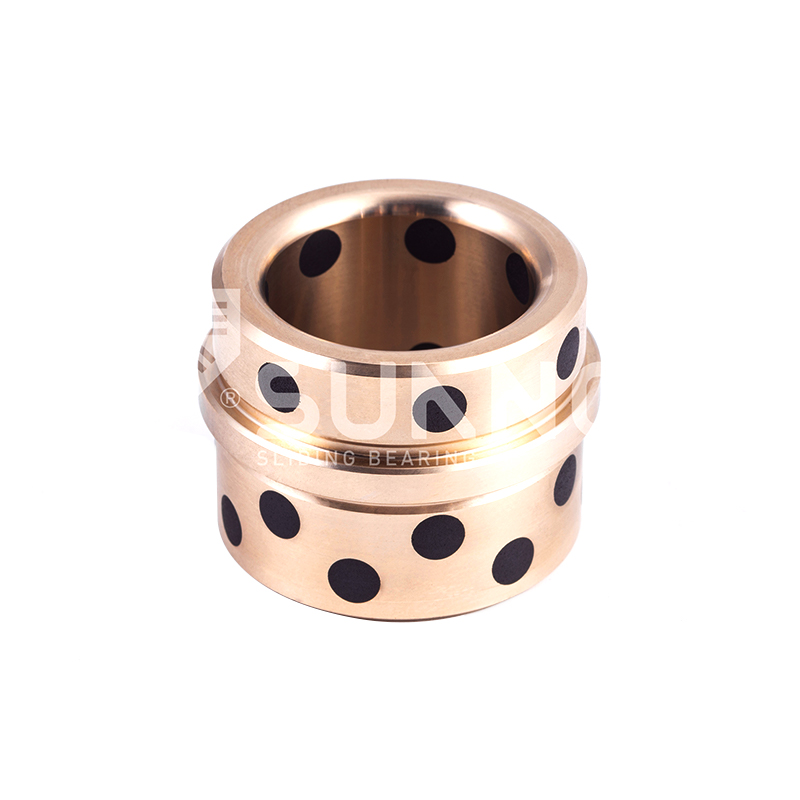
 JDB katı yağlama yatağı JTW Katı Yağlayıcı Grafit Yağsız Bronz Baskı Yıkama Rulmanı
-
-
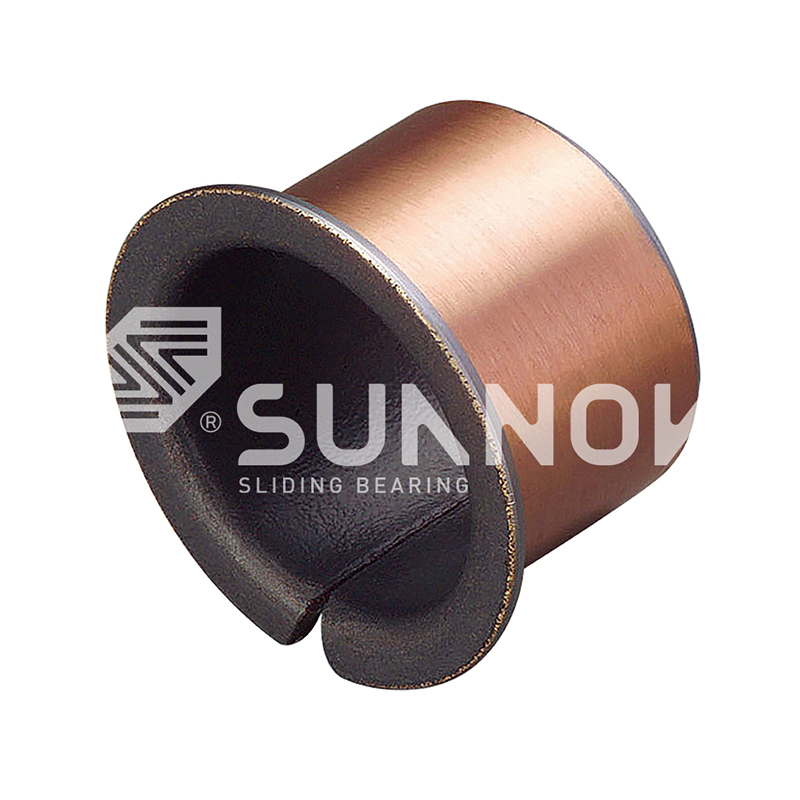
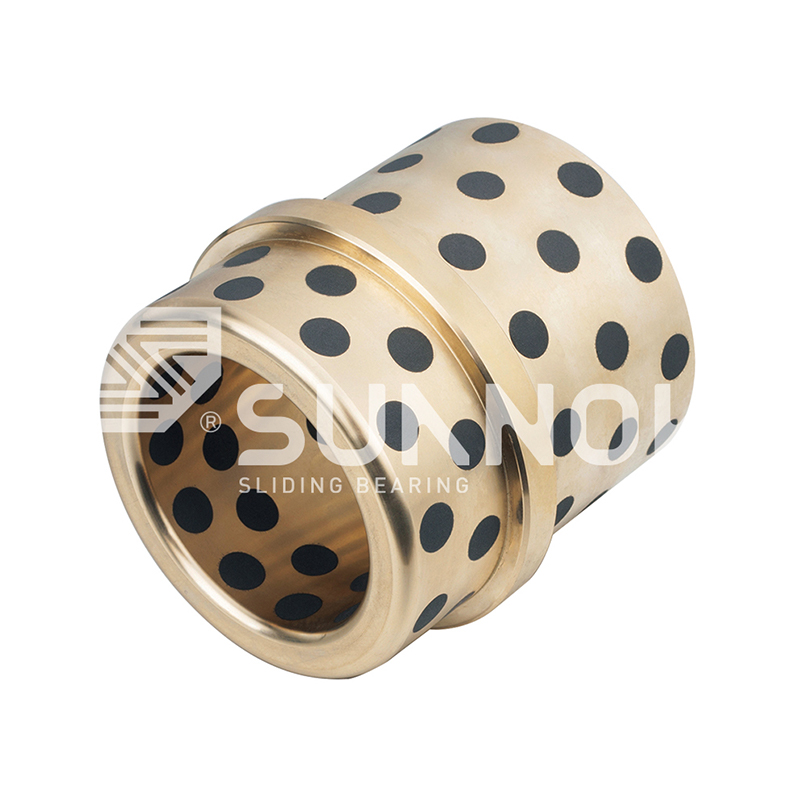 JDB katı yağlama yatağı Kademeli Flanşlı Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JOSG
-
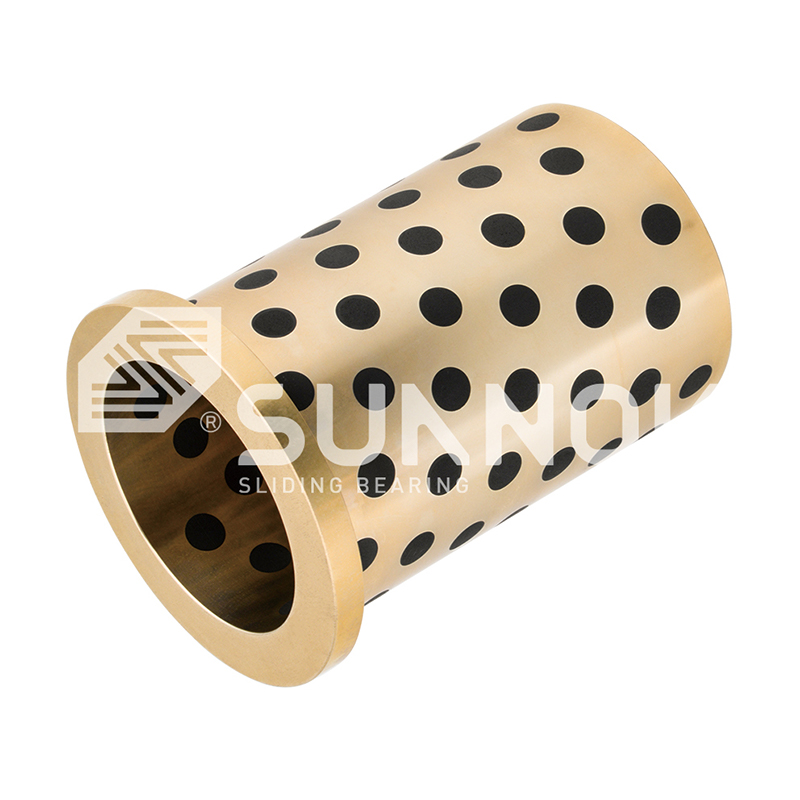 JDB katı yağlama yatağı Tek Flanşlı Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JEFW
-
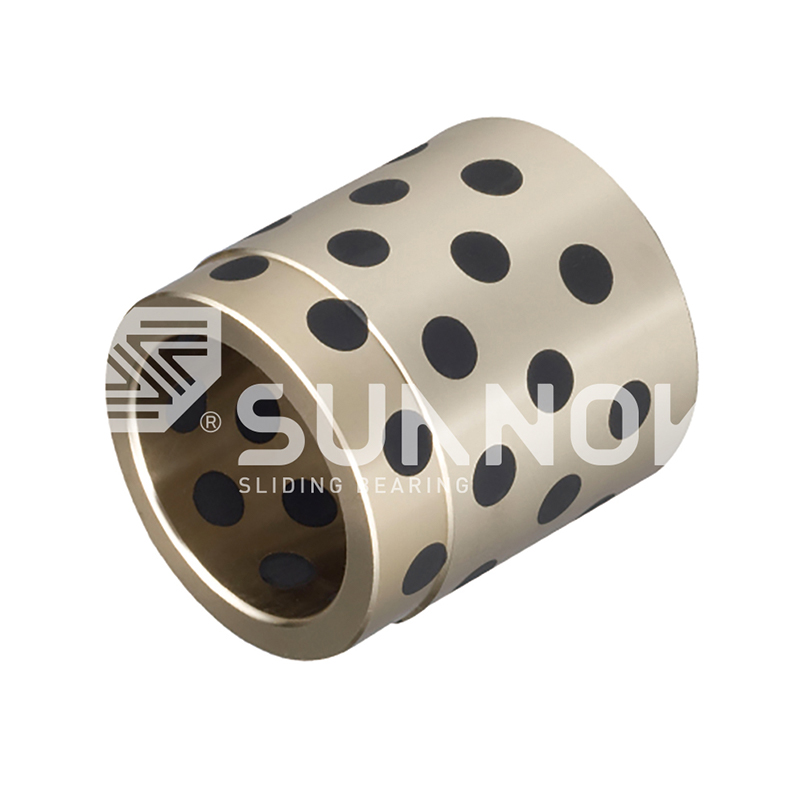 JDB katı yağlama yatağı Borulu Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JPBW, JPBF
-
 Yağ tutan bimetalik yatak Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-
-



Kendinden Yağlamalı Rulman İmalatı: Temel Üretim ve Denetim Faktörleri
Sektör haberleri-Muayene tezgahı, kendinden yağlamalı bir yatağın nominal ömrünü kazandığı yerdir, ancak ömrün belirlenmesine ilişkin kararlar çok daha erken alınır. 20.000 strok için belirlenen ve 3.000 strokta tutukluk yapan bir damgalama kalıbı burcu nadiren yağlayıcı arızasına neden olur; bu bir üretim hatasıdır; kalitesiz dökülmüş bir alaşım, cebinde gevşeyen bir grafit tapa veya toleransını aşan bir delik tamamlanmıştır. Kendinden yağlamalı rulman imalatında kalite, parça makineye ulaşmadan çok önce fırında, preste ve mastarda kilitlenir.
Zhejiang Shuangnuo Rulman Teknolojisi Co, Ltd bakır alaşımlı döküm, sinterleme, CNC işleme ve son muayene işlemlerini tek çatı altında yürütmektedir. Bu entegrasyon bir pazarlama iddiası değildir; rulman kalite kontrolünün temelidir, çünkü aynı malzeme kapıları ve kabul kontrolleri eriyikten bitmiş burçlara kadar her ürün ailesini takip edebilir.
Bakır Alaşımlı Döküm: Birinci Kalite Kapısı
Kendinden yağlamalı bir yatağın yük kapasitesi ve aşınma direnci, herhangi bir işleme başlamadan önce eritme fırınında sabitlenir. Bakır matris (kalay bronz, alüminyum bronz veya standart ulusal sınıflara göre döküm pirinç) sertliği, sıkışma direncini ve kenar yüklemesi altındaki davranışı belirler.
Shuangnuo, santrifüj döküm, sürekli döküm ve metal kalıba döküm yoluyla kendi bakır alaşımlı iş parçalarını üretiyor. Santrifüj döküm, yoğun silindirik boşluklar için mikro yapıyı paketler; sürekli döküm, uzun çalışmalar için tekdüze çubuk stoğu sağlar; metal kalıba döküm, daha az hurdayla neredeyse net şekiller oluşturur. Her rota gözenekliliği ve tane yönelimini değiştirir, dolayısıyla döküm yönteminin kendisi bir performans kararıdır.
Kendinden yağlamalı yataklardaki (HB) bakır alaşımlarının tipik Brinell sertliği
Tipik orta aralık değerleri; üretim kabulü her ısı için spektrometrik test sertifikasına dayanmaktadır.
JDB Gömme Süreci: Bakır Matriste Katı Yağlayıcı
JDB katı kendinden yağlamalı rulmanlar, hassas bir şekilde konumlandırılmış grafit veya bileşik tapaların, dökme bakır alaşımlı bir gövdeye mekanik olarak kilitlenmesi nedeniyle çalışır. Dökümden sonra cepler delinir, ardından tapalar kontrollü girişimle bastırılır, böylece titreşim, şok ve termal döngü altında yerinde kalırlar.
Kendinden yağlamalı yatak, katı bir yağlayıcının (tipik olarak grafit veya grafit bazlı bir bileşik) yatak duvarının içine gömüldüğü veya yatak duvarı boyunca dağıtıldığı, yatağın uzun süre boyunca sürekli bir harici yağ kaynağı olmadan çalışmasına olanak tanıyan kayar bir yataktır.
Gömme adımında iki parametre hakimdir. Tapa alanı oranı, sürtünmeyi yük kapasitesine göre dengeler: daha fazla yağlayıcı yüzey sürtünmeyi azaltır ancak matrisi zayıflatır; bu nedenle desen, yatağın PV derecesine uygun olmalıdır. Fişin tutulması, şok yükleri altında hayatta kalmayı belirler; geri çekilen bir tapa hem burcu hem de eşleşen mili tahrip eder. Alıştırma sırasında oluşan transfer filmi, daha önce de belirtildiği gibi, rulmanın bakım gerektirmeyen özelliğidir. JDB çalışma prensibinin analizi .
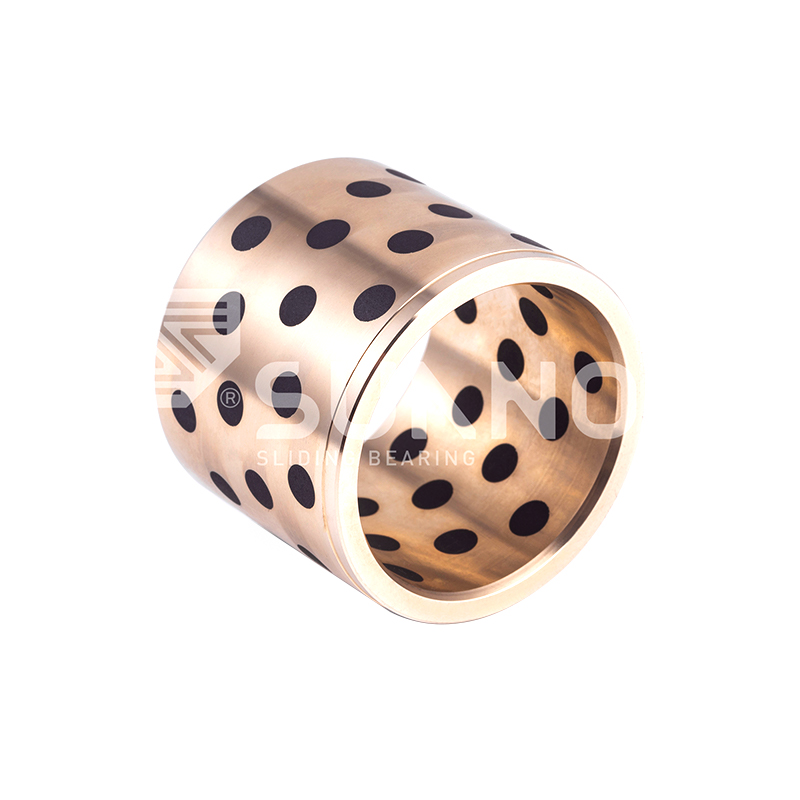 JDB650 Gömülü Katı Yağlayıcılı Kendinden Yağlamalı Pirinç Burç Bu pirinç burç, düşük sürtünmeli bir transfer filmi oluşturmak için gömülü grafit tapalı CuZn24Al6 alaşımını kullanır, bu da onu harici yağ olmadan yüksek yüklü, düşük hızlı ve yağlanması zor uygulamalar için uygun hale getirir. Ürünü Görüntüle →
Sinterlenmiş Bimetalik Rulmanlar: Çelik Destek, Bronz Fonksiyon
Sinterlenmiş bimetalik rulmanlar, yapısal dayanıklılık için çelik bir desteği, kontrollü sıcaklıkta sinterlenmiş ve daha sonra katı yağlayıcı ile emprenye edilmiş gözenekli bir bronz katmanla birleştirir. Çelik kabuk yükü taşır; bronz katman sürtünmeyi yönetir ve küçük hizalama bozukluklarını tolere eder.
200-B serisi, ağır inşaat ekipmanları için çelik destek, bakır bazlı sinterlenmiş toz ve dağılmış katı yağlayıcı kullanır. Kurşunsuz JF750 ve yüksek alüminyum JF20'yi içeren JF-800 ailesi, yorulma dayanımının ve uyumluluğun kritik olduğu hidrolik pompaları ve dişli pompaları hedefler.
4 Döküm yolları: santrifüj, sürekli, metal kalıp ve sinterleme
3 ısı başına spektral inceleme kapıları
80 Üretim katında CNC takım tezgahları
Ağır Hizmet Kullanımı için CuPb10Sn10 Alaşımlı JF-800 Bi-Metal Rulman Ağır hizmet tipi, düşük hızda kayma için tasarlanan, sinterlenmiş bakır-kurşun-kalay tabakasına sahip bu çelik destekli rulman, zorlu endüstriyel ekipmanlar için mükemmel aşınma direnci ve darbe toleransı sunar. Ürünü Görüntüle → Sarılmış Bronz Rulmanlar: Haddelenmiş Şeritten Hassasiyet
Sarılmış bronz yataklar, bronz şeridin silindirik veya flanşlı şekillere haddelenmesiyle oluşturulur ve şekillendirmeden önce yağlayıcı tabaka uygulanır. İç yüzey kabartmalı bir yağlayıcı cebi deseni taşıdığından, kritik kontroller dikiş hizalaması, kenar durumu ve şekillendirme sonrasında sargının bütünlüğüdür.
FB090 ailesi standart metrik bronz sarılı burçları kapsar; FB08G modeli, daha ağır kenar yüklemesi için çelik grafit yapı kullanır. Contalı ve flanşlı versiyonlar, ürün yelpazesini dönen ve ileri geri hareket eden millere kadar genişletir.
Sarılmış bronz rulmanlar için boyutsal tutarlılık, işlemeden değil kalıplama ve şeritten gelir. Bu nedenle proses yüksek hacimli, standartlaştırılmış metrik burç üretimine hakimdir.
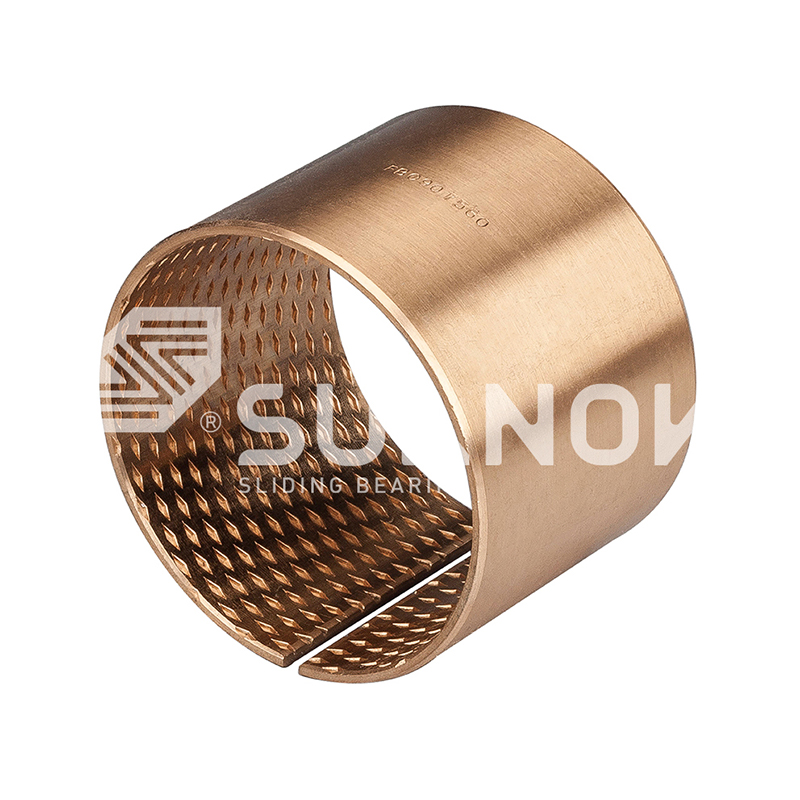 FB090 Elmas Yağlama Cepli Bronz Sarılmış Rulman Gresi tutan elmas şeklindeki girintilere sahip CuSn8 bronz şeritten oluşturulan bu kendinden yağlamalı burç, inşaat ve otomotiv uygulamaları için uzun ömür ve yüksek yük kapasitesi sağlar. Ürünü Görüntüle →
Boyutlu İşleme ve Son Muayene Protokolü
Nihai denetim protokolü, bir rulmanın tasarım PV değerinde derecelendirilmiş hizmete ulaşıp ulaşmadığına veya zamanından önce arızalanıp arızalanmadığına karar verir. Üç belirleyici kontrol boyut toleransı, yüzey kalitesi ve yağlayıcı kapsamıdır.
Shuangnuo'nun 80'den fazla CNC torna tezgahı ve işleme merkezlerinde standart metrik boyutlar ve özel çizimler için delikler, flanş yüzleri ve havşalar bulunur. Aynı ekipman doğrudan şirket içi döküm parçalardan kesim yaptığı için boyut doğrulaması prototipten üretim partisine kadar tutarlı kalır.
| Muayene noktası | Yöntem | Kriter |
| Alaşım bileşimi | Spektrometre, üç kapı | Standart başına sınıf sınırları |
| Döküm sağlamlığı | Görsel ve ultrasonik kontrol | Gözeneklik veya büzülme yok |
| Yağlayıcı yerleştirme | Fiş kapsamı, tutma testi | Alan oranı ve oturma derinliği |
| Sinterlenmiş katman bağı | Kesme ve soyma örneklemesi | Katman yapışma mukavemeti |
| Boyutlar | Göstergeler, CMM | ID, OD, çizime göre flanş |
| Yüzey kalitesi | Profilometre | Spesifikasyon dahilinde Ra |
- Hammadde seçimi ve ısı hesabı
- Fırın şarjı spektrometre kontrolü ile eritme
- Santrifüj, sürekli veya metal kalıp yoluyla döküm
- CNC ekipmanında kaba ve ince işleme
- Katı yağlayıcı gömme veya sinterlenmiş katman bitirme
- Nihai boyut ve malzeme kabulü
Dökme, Sinterlenmiş veya Sarılmış: Rotanın Uygulamayla Eşleştirilmesi
Her uygulamaya tek bir üretim rotası hakim değildir. Dökme JDB tarzı rulmanlar ağır şok yükleri taşır, sinterlenmiş bimetalik parçalar yüksek hacimli hidrolik ve pistonlu sistemlere uygundur ve sarılı bronz burçlar standartlaştırılmış metrik boyutlarda ekonomik hassasiyet sağlar.
Yayınlama ve yerleştirme (JDB)
Dökme bakır matristeki katı yağlayıcı tapalar.
Yüksek şok ve kenar yükü toleransı.
Tipik kullanım: damgalama kalıpları, kalıplar, ağır makineler.
Sinterlenmiş bimetalik (JF-800, 200-B)
Sinterlenmiş bronz tabakalı çelik destek.
Yüksek yorulma mukavemeti ve yağ tutma özelliği.
Tipik kullanım: hidrolik pompalar, dişli pompalar.
Sarılmış bronz (FB090)
Yağlayıcı tabaka uygulanmış haddelenmiş şerit.
Yüksek hacimli metrik boyutlarda tutarlı kimlikler.
Tipik kullanım: standart burçlar, kılavuz uygulamaları.
Her üç rota da aynı gereksinimi paylaşıyor: Kendi malzemesini ve işlemesini kontrol eden bir tedarikçi, bir katalog parçası ve özel bir çizim için aynı izlenebilirliği sunabilir ve bunu yetkili bir üçüncü taraf test raporuyla destekleyebilir.
Sıkça Sorulan Sorular
Kendinden yağlamalı rulman imalatında en kritik muayene nedir?
Spektrometre ile malzeme bileşiminin doğrulanması en kritik olanıdır çünkü alaşım sapması daha sonra düzeltilemez. Üç kapılı kontrol (fırın şarjı, dökmeden önce erimiş metal ve bitmiş döküm) sonraki her proses adımını korur.
Döküm yöntemi rulman performansını nasıl etkiler?
Döküm yöntemi mikro yapı yoğunluğunu ve gözenekliliğini kontrol eder. Santrifüj döküm, ağır iş burçları için yoğun silindirik boşluklar üretir, sürekli döküm tek tip çubuk stoğu sağlar ve metal kalıba döküm, daha az malzeme israfıyla net'e yakın şekiller üretir.
Katı yağlayıcı tapaları nasıl yerinde tutulur?
Cepler, dökümden sonra kontrollü bir çap ve derinliğe kadar işlenir ve grafit veya bileşik tıkaçlar girişimle bastırılır. Tutma, oturma derinliği kontrolleri ve temsili parçalar üzerinde kesme testi ile doğrulanır.
Müşteri özel boyutlar ve test raporları talep edebilir mi?
Evet. Kendi bünyesinde döküm ve CNC işleme yapan üreticiler, müşteri çizimlerinden standart dışı boyutlar üretebilir ve malzeme bileşimi ile mekanik özellikleri kapsayan yetkili üçüncü taraf test raporları sağlayabilir.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
