-
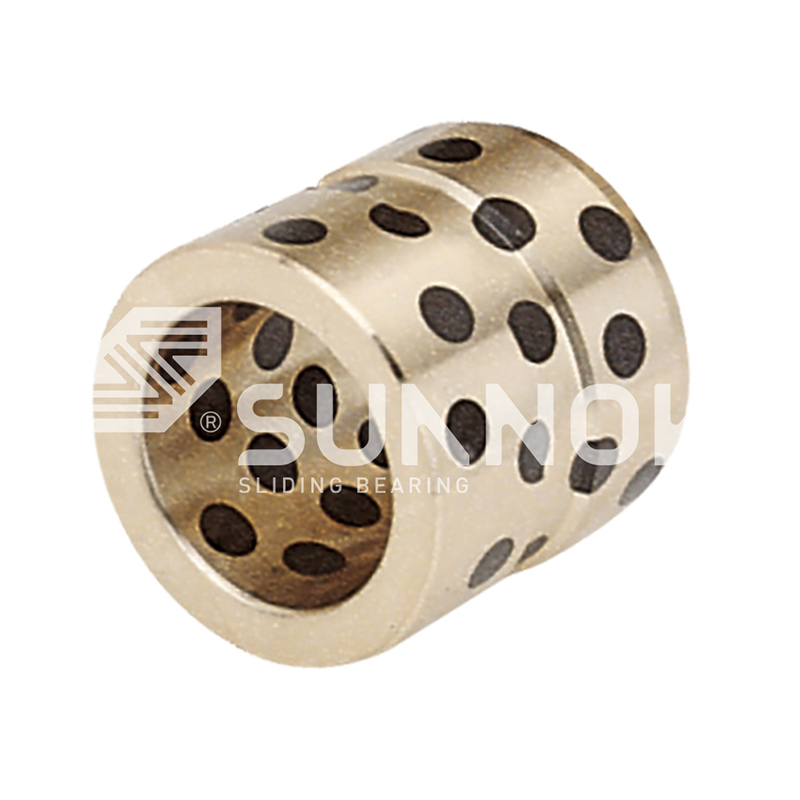 JDB katı yağlama yatağı High Temperature Brass JGB Oilless Ejector Guide Bearings
-
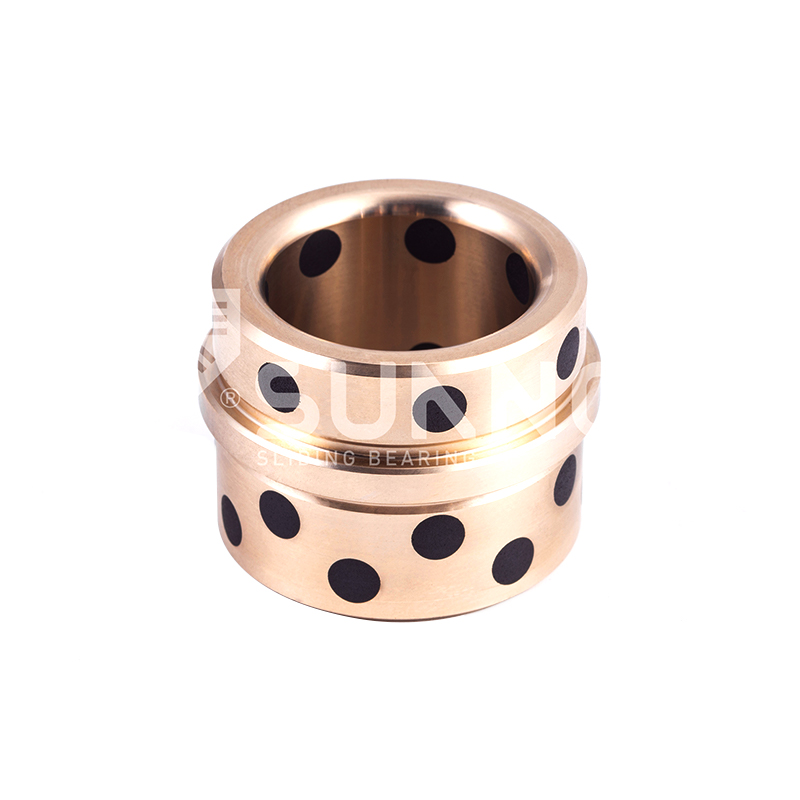
 JDB katı yağlama yatağı Round Self-lubricating JOST Oilless Brass Flanged Guide Bearing Bushing
-
-
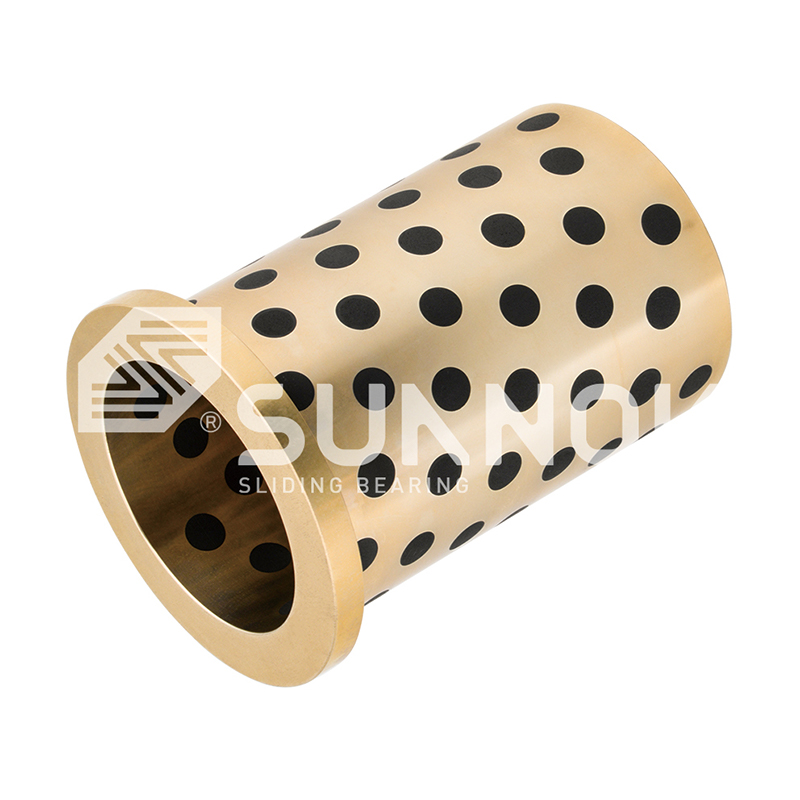 JDB katı yağlama yatağı Tek Flanşlı Kendinden Yağlamalı Bronz Burç Grafit Tıkalı Kayar Kovanlı Rulman JEFW
-

-
 SF-2 Sınır Yağlama Yatağı SF-2 Sınır Kendi Kendinden Yağlayıcı Oilless Sürgülü Burç Yatağı, Kurşunsuz Sınır Burç
-
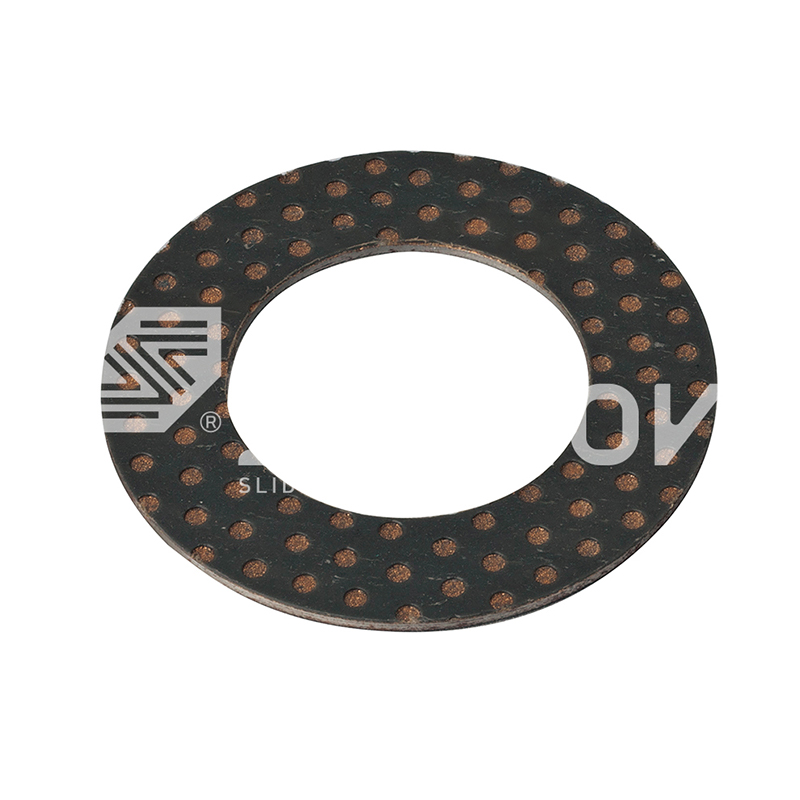 SF-2 Sınır Yağlama Yatağı SF-2WC Standart Metrik Kendi Kendinden Yağlayıcı Bileşik İtme Yıkayıcı Kayar Yıkayın
-
 FB090 Bronz Sarılı Rulman FB092 Bronz Sarılı Rulman


Sinterlenmiş Bronz Burçlar ve Katı Bronz Burçlar: Pratik Bir Seçim Kılavuzu
Sektör haberleri- Gresle yağlanan katı bronz burcu her altı haftada bir değiştiren bir mühendis, yağ emdirilmiş sinterlenmiş bronz burçla geçiş yaparak aralığı genellikle bir yılın ötesine uzatabilir; oysa aynı sinterlenmiş parça, katı bronzdan yoğun duvar ve harici yağ beslemesi gerektiren sürekli yüksek yük, yüksek hızlı görev altında erken arızalanır. Gözeneklilik onları ayıran şeydir.
Sinterlenmiş ve katı bronz burçları ayıran şey nedir?
Sinterlenmiş bronz burçlar, bronz tozunun sıkıştırılması ve yağ depolayan gözenekli bir yapıya sinterlenmesiyle yapılır; katı bronz burçlar ise tamamen yoğun döküm veya ekstrüzyon çubuktan işlenir ve deliğin dışından sağlanan yağlayıcıya dayanır. Bu tek fark, bu makaledeki diğer tüm karşılaştırmaları yönlendiriyor.
Sinterlenmiş rota: toz, pres ve fırın
Bronz tozu bir kalıpta neredeyse nihai şekle preslenir ve parçacıkları birleştirmek için bir fırında ısıtılır, böylece vakumla yağla emprenye edilmiş, kontrollü yüzde 15 ila 25 oranında birbirine bağlı gözenekler ağı bırakılır. İşlem net şekle yakındır ve bu da sinterlenmiş burçları standart metrik boyutlar ve yüksek hacim için verimli kılar. Gözenekli tabakanın altında daha güçlü bir çelik kabuk gerektiğinde, Zhejiang Shuangnuo Bearing Technology Co., Ltd. böyle bir tasarımı sağlar. çelik destek üzerinde sinterlenmiş bakır katmana sahip yağ tutucu bimetalik yatak .
 Toptan 200 # B Yağ Tutucu Bimetalik Rulman (Çelik Destekli Bakır Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin 200#B Yağ Tutucu Bimetalik Rulmandır (Katı L ile Çelik Destekli Bakır Sinter... Ürünü Görüntüle →
Katı rota: döküm çubuğu, ardından işleme
Masif bronz burçlar, santrifüj veya sürekli döküm çubuk olarak başlar ve tornalama, delme ve broşlama ile tamamlanır. Kasıtlı bir gözeneklilik yoktur, dolayısıyla duvar tamamen yoğundur, daha yüksek gerilim taşır ve büyük çaplara, flanşlı gövdelere, kama yuvalarına, yağ oyuklarına ve alüminyum bronz veya yüksek kurşunlu kalay bronz gibi standart dışı alaşımlara izin verir.
Sinterlenmiş bronz burç, yağı yüzde 15 ila 25 oranında birbirine bağlı gözeneklerde depolayan ve çalışma sırasında termal genleşme yoluyla serbest bırakan, preslenmiş ve sinterlenmiş gözenekli bir bronz bileşendir. Sağlam bir bronz burç, deliğin dışından sağlanan grese veya yağa veya duvara gömülü katı yağlayıcı tapalara bağlı, tamamen yoğun işlenmiş bir bileşendir.
Performansı belirleyen yapısal farklılıklar
Gözeneklilik, iki burç ailesini ayıran tek özelliktir çünkü basınç dayanımı, darbe dayanıklılığı ve maksimum çalışma sıcaklığı pahasına bağımsız bir yağ deposu oluşturur.
| Mülkiyet | Sinterlenmiş bronz burç | Katı bronz burç |
| Gözeneklilik | Yüzde 15 ila 25, birbirine bağlı | Aslında sıfır |
| Yağ depolama | İç gözenekler, vakumla emprenye edilmiş | Yok; harici gres veya yağ gerekli |
| Düşük hızda tipik PV limiti (MPa-m/s) | 1.8 yağ emdirilmiş | 5.6 işlenmiş yağ oluklu |
| Bağıl statik yük kapasitesi | Eşit boyutta katının kabaca yüzde 50'si | Temel (en yüksek) |
| Maksimum pratik çap | Pres ve sinterleme fırını ile sınırlıdır | Yalnızca döküm ve işleme ile sınırlıdır |
| Delik toleransı | Boyutlandırmadan sonra IT6'dan IT7'ye | IT5'ten IT7'ye işlenmiş |
Yük kapasitesi, PV sınırları ve aşınma ömrü
Sürekli yüksek yükler için katı bronz daha güvenli malzemedir; bakım gerektirmeyen çalışmayla orta dereceli yükler için çalışma çözümü sinterlenmiş bronzdur. Mühendislik kısaltması, taşıma basıncı ve kayma hızının ürünü olan PV limitidir.
Tipik bir yağ emdirilmiş sinterlenmiş burç, sürekli düşük hızlı serviste yaklaşık 1,8 MPa-m/s'ye ulaşırken, zorla beslenen yağa sahip yivli bir katı burç yaklaşık 5,6 MPa-m/s'ye ulaşır; pratik sonuçlar bizim bölümümüzde ele alınmıştır. bronz burç PV sınırları ve yükseltme stratejisi rehber.
-25 Sinterlenmiş bronzda birbirine bağlı gözeneklilik; katı bronzda sıfıra yakın
2x Eşit boyutlarda katı bronzun daha yüksek statik yük kapasitesi
1.8 Yağ emdirilmiş sinterlenmiş burç için tipik PV sınırı (MPa-m/s)
5.6 Yağ beslemeli yivli masif burç için tipik PV sınırı (MPa-m/s)
0,5 m/s'nin altındaki yüzey hızlarında sertleştirilmiş millerdeki burçlar için MPa-m/s cinsinden tipik tasarım değerleri. Gerçek sınırlar sıcaklığa, soğutmaya ve şaft kaplamasına bağlıdır.
Aşınma ömrü de aynı düzeni takip eder. Tamamen yağlanmış katı bronz, delik geometrisini hızda daha uzun süre korur, bu nedenle sinterlenmiş bronz, yük hafif olmadığı sürece sürekli olarak 0,5 m/s'nin üzerinde dönen şaftlar için nadiren kullanılır. Salınımlı, dur-kalk veya zayıf yağlamalı görevlerde, sinterlenmiş bronz genellikle daha iyi dayanır çünkü deliğin tepesine ulaşan bir yağlayıcıya bağlı değildir. Her ikisi için de HRC 45'in üzerinde mil sertliği ve Ra 0,8'den daha ince yüzey kalitesi önerilir; daha derin bir bakış sinterlenmiş ve döküm bronz burçların uzun ömürlülüğü bakım analizimizde görünür.
Sürtünme, film oluşumu ve çalışma davranışı
Sinterlenmiş bronz, harici bir besleme olmadan kendi yağ filmini oluştururken katı bronz, oluklara ve yağlayıcı bir kaynağa ihtiyaç duyar, ancak bir kez yağlandığında çok daha zorlu sürekli çalışmayı tolere eder.
Sinterlenmiş mekanizma termaldir: şaft deliği ısıttıkça gözeneklerdeki yağ yüzeye doğru genişler ve bir sınır filmi oluşturur; yatak soğuduğunda yağ geri çekilir. Rezerv sınırlıdır ve sonunda yeniden emprenye edilmesi gerekir. Katı bronz yağı depolayamaz, dolayısıyla sürtünme oluk geometrisine, viskoziteye ve besleme basıncına bağlıdır; bunlar doğru olduğunda, daha soğuk çalışır ve hızda çok daha uzun süre açıkta kalır.
Harici yağın kabul edilemez olduğu ancak düz gözenekli bir duvar için görevin çok ağır olduğu durumlarda, katı yağlama tapalarına sahip bir döküm bronz burç, örneğin JDB600 döküm bronz kendinden yağlamalı rulman , katı bronzun yoğun yapısını yerleşik kuru yağlayıcı beslemesi ile sağlar.
 Toptan JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulmanı Tedarikçiler, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin JDB-600 Döküm Kendinden Yağlamalı Bronz Kılavuz Burç Rulman Tedarikçiler, Şirket, W... Ürünü Görüntüle →
Şu durumlarda sinterlenmiş bronzu seçin:
- Bakım erişimi zayıf veya makine gözetimsiz çalışıyor
- Görev salınımlı, dur-başla veya aralıklı
- Yük orta düzeydedir ve yüzey hızı düşük kalır
- Standart metrik ölçüler ve 1.000 adetin üzerindeki üretim hacimleri
Ne zaman katı bronz seçin
- Şaft hızı ve PV yüksek ve süreklidir
- Statik veya darbe yükleri sinterlenmiş malzeme sınırlarına yaklaşıyor
- Soğutma ve yağlama beslemesi mevcuttur
- Büyük deliklere, flanşlara, kama yuvalarına veya standart dışı alaşımlara ihtiyaç vardır
Maliyet, toleranslar ve üretim kısıtlamaları
Sinterlenmiş bronz, yüksek hacimde ve standart boyutlarda kazanır; İşleme esnekliğinin, büyük deliklerin veya standart dışı alaşımların işi gerektirdiği durumlarda katı bronz kazanır.
Sinterleme, hacim üzerinden amorti eden bir takımlama maliyetine ve ardından parça başına düşük malzeme ve işleme maliyetine sahiptir. Katı rota döküm çubuğu kullanır ve döndürülen her talaş için ödeme yapar, ancak kalıba ihtiyaç duymaz, bu nedenle tek seferlik onarımlar ve prototipler için daha ucuzdur. Pres ve fırın boyutu da sinterlenmiş parçaları kompakt çaplarla, genellikle 150 mm'nin altında sınırlarken, katı bronz birkaç yüz milimetreye ulaşabilir.
Toleranslar aynı sebepten dolayı farklılık gösterir. Sinterlenmiş burçlar, sinterlemeden sonra boyutlandırılır veya şekillendirilir ve genellikle IT6 ila IT7 deliklerini tutar; işlenmiş katı bronz, eşmerkezlilik, flanş kareliği ve yüzey üzerinde tam kontrol ile IT5'ten IT7'ye kadar tutar; yağsız bronz burç toleransı ve kurulum kılavuzu pratik terimlerle açıklıyor.
Dört adımda seçim süreci
Yükü, hızı, yağlama erişimini ve üretim hacmini tanımlayın; doğru burç ailesi o zaman belli olur.
- Çalışma noktasındaki PV değerini hesaplayın ve bunu yukarıdaki 1,8 ve 5,6 MPa-m/s referanslarıyla karşılaştırın. Değer gerekli ömürde sinterleme sınırını aşarsa katı bronza geçin.
- Yağlama erişimini kontrol edin. Yatak konumu kapalıysa, gözetimsizse veya kirlenmişse, sinterlenmiş bronzun dahili yağ rezervi belirleyici bir avantajdır.
- Delik boyutlarını, toleransı, flanşları ve miktarı ayarlayın. 500 parçanın üzerindeki standart metrik boyutlar sinterlemeyi tercih eder; büyük delikler, standart dışı alaşımlar ve kısa işlemler, işlenmiş katı bronzu tercih eder.
- Malzeme bileşimini ve mekanik verileri üreticiyle teyit edin. Zhejiang Shuangnuo Bearing Technology Co., Ltd. hem sinterlenmiş hem de döküm bronz ürünler için spektrokimyasal analiz ve mekanik test raporları sağlar.
Bakım erişimi olmayan kompakt, yüksek yüklü montajlar için SF1B bronz bazlı sinterlenmiş rulman SF-1 ailesinden pratik bir orta seçenektir çünkü polimer karışımlı kaplaması yük kapasitesini arttırırken deliği bakım gerektirmez.
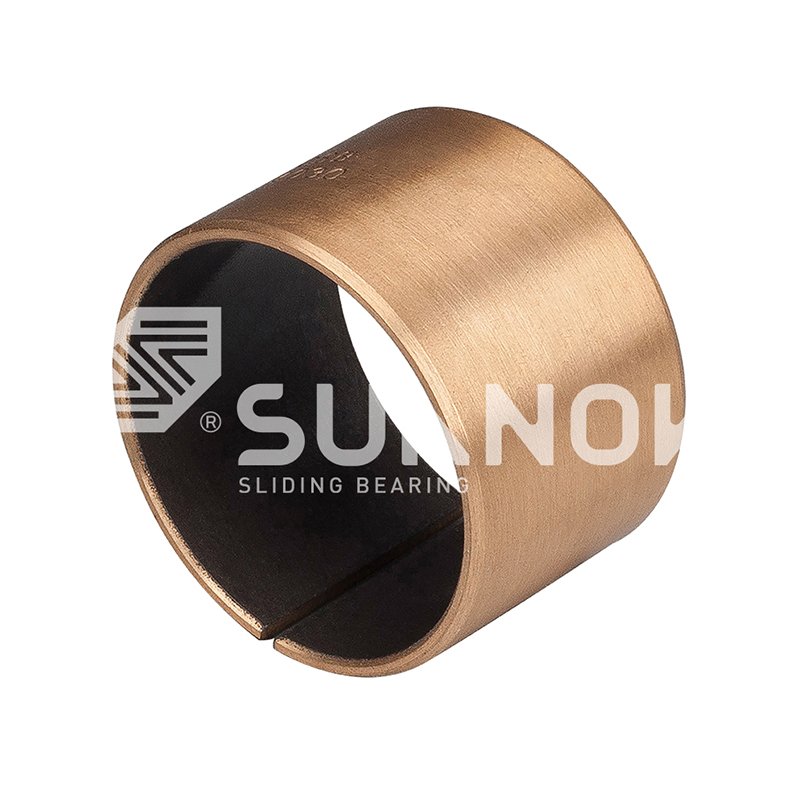 Toptan Yüksek Yük Kapasitesi, Düşük Sürtünmeli SF-1B Bronz Rulman | Kendinden Yağlamalı Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çin Yüksek Yük Kapasiteli, Düşük Sürtünmeli SF-1B Bronz Rulman mı | Kendinden Yağlamalı Bronz ... Ürünü Görüntüle →
Sık sorulan sorular
Mühendislerin bu iki burç malzemesini karşılaştırırken en sık sorduğu soruların kısa yanıtları.
Sinterlenmiş bronz, katı bronzdan daha mı güçlüdür?
Hayır. Sinterlenmiş bronzun yağ depolamasını sağlayan gözeneklilik aynı zamanda onun basınç ve gerilme mukavemetini de azaltır. Tipik bir sinterlenmiş bronz burç, aynı boyuttaki katı bronz burcun kabaca yarısını taşıyan statik yükü taşır; bu nedenle, tasarımda akma dayanımının hakim olduğu durumlarda katı bronz belirtilir.
Hangi burç daha uzun ömürlüdür, sinterlenmiş mi yoksa katı bronz mu?
Yağlamaya bağlıdır. Harici bir yağlayıcı olmadan, sinterlenmiş bronz genellikle kuru katı bronzdan daha uzun süre dayanır çünkü gözenekleri tam olarak sürtünmenin deliği ısıttığı yerde yağ salar. Eşit yağlamayla katı bronz, yoğun duvarı açıklığı koruduğu ve ısıyı daha iyi dağıttığı için yüksek hızda ve yüksek PV'de aşınmaya daha uzun süre dayanır.
Sinterlenmiş bir bronz burç yağsız çalışabilir mi?
Binlerce saat boyunca evet ama sonsuza kadar değil. Gözeneklerde depolanan yağ buharlaşma, oksidasyon ve yer değiştirme yoluyla tüketilir ve sonunda burcun yeniden emprenye edilmesi veya değiştirilmesi gerekir. Aralıklı ve salınımlı çalışma bu süreyi uzatır; sürekli yüksek hızlı servis, bu süreyi önemli ölçüde kısaltır.
Bronz burçlar için hangi toleranslar mevcuttur?
Sinterlenmiş bronz burçlar, sinterlemeden sonra boyutlandırılır ve genellikle IT6 ila IT7 delik toleranslarına uygundur. Masif bronz burçlar işlenir ve yuvarlaklık, eşmerkezlilik, flanş kareliği ve yüzey kalitesi kontrolü ile IT5'ten IT7'ye kadar tutulabilir. Her iki rota da flanşlı, contalı veya standart dışı alaşım çeşitlerini barındırır.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
