-
 JDB katı yağlama yatağı High Temperature Brass JGB Oilless Ejector Guide Bearings
-
 JDB katı yağlama yatağı JGBF Brass Oilless Ejector Flanged Guide Bearings Bushings
-
-
 JDB katı yağlama yatağı Flanşsız Grafit Bronz Aşınma Bloğu, Kare Kendinden Yağlamalı Bronz Kılavuz Plakası JESW
-
 SF-1 Oilless Rulman SF-2 DX Sınır Yağlama Burcu, Çelik Destekli POM Kompozit Bölmeli Kayar Rulman
-
-
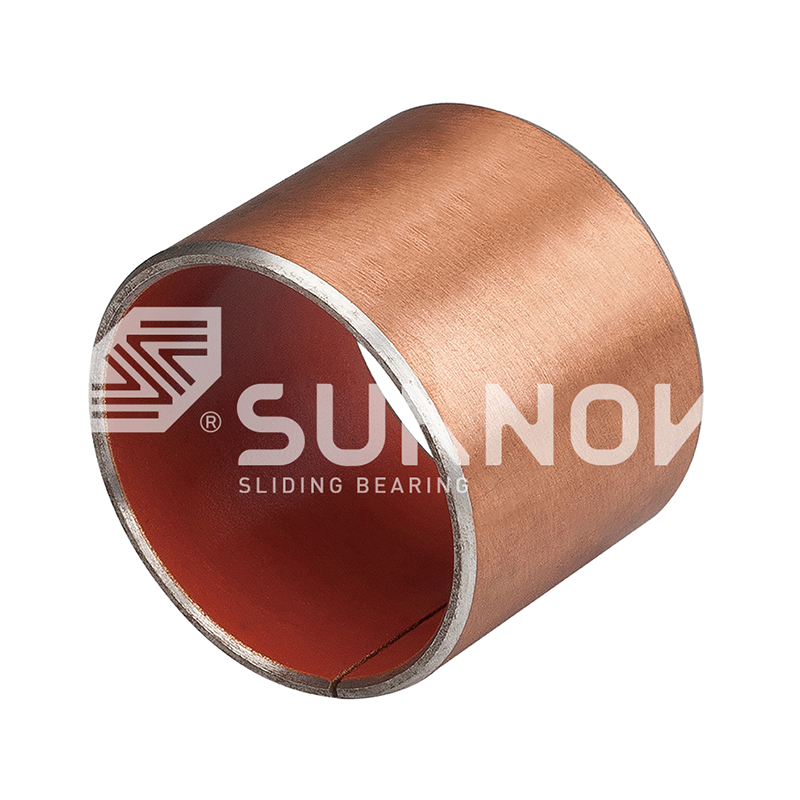
 SF-2 Sınır Yağlama Yatağı PTFE ile SF-2SP Standart Metrik Boyut Kendi Kendinden Yağlama aşınma Şeridi
-
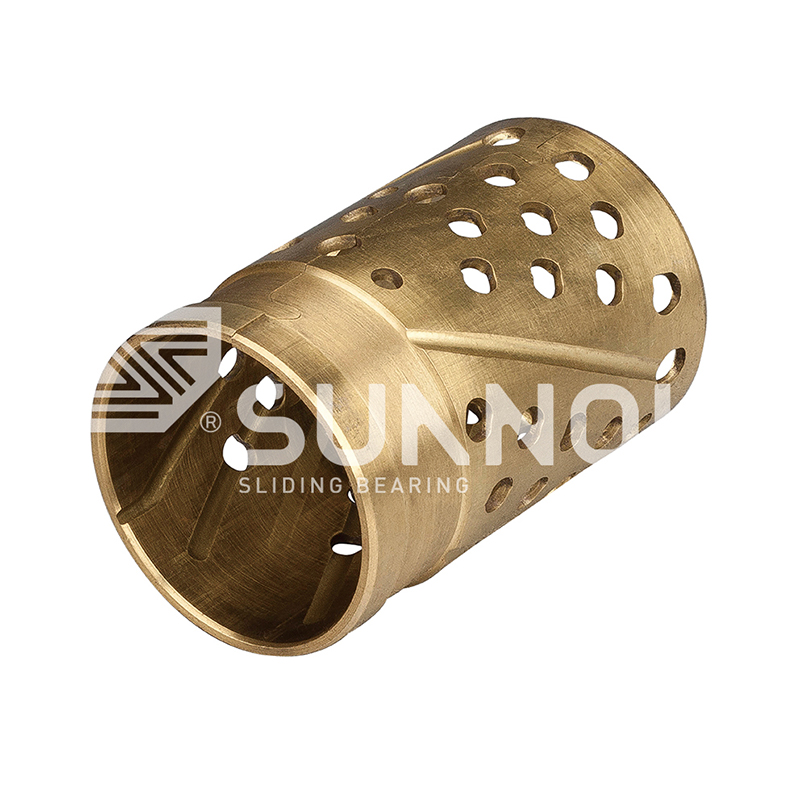 FB090 Bronz Sarılı Rulman FB091 Bakır sarılmış yatak


Özel Kendinden Yağlamalı Rulmanlar Tedarik Ederken Alıcıların Neleri Düşünmesi Gerekir?
Sektör haberleri-Bir satın alma mühendisi, aynı nominal ID, OD ve uzunluğa sahip özel bir kayar burç için üç teklif açar. Birim fiyatlar neredeyse yüzde 40 oranında farklılık gösteriyor ancak teklif sayfalarının hiçbiri bir malzeme kalitesi, bir PV limiti veya gereken şaft sertliğini belirtmiyor. Altı ay sonra en düşük maliyetli parça, safralı bir delik ve çentikli bir muylu ile bir damgalama presinden çekilir. Bu tasarrufun gerçek maliyeti, plansız bir kapatmayı, iki teknisyen vardiyasını ve bir şaft değişimini içermektedir.
Bu sıra kalıphanelerde, hidrolik pompa imalatçılarında ve inşaat ekipmanı hatlarında tekrarlanır. Kendinden yağlamalı rulmanlar basit görünür ancak içlerindeki özellikler parçanın hayatta kalıp kalmayacağına karar verir.
Teklifleri karşılaştırmadan önce çalışma kapsamını tanımlayın
Kilitlemenin ilk özelliği, spesifik yük, kayma hızı ve bunların ürünü olan PV değeri olarak ifade edilen mekanik görevdir. Her malzeme sistemi, bunun üzerinde katı yağlayıcı filminin parçalandığı ve aşınmanın keskin bir şekilde hızlandığı bir maksimum PV'ye sahiptir.
- Darbe ve kenar yükleme tepe noktaları dahil radyal yük aralığı
- Kayma hızı ve hareket türü: dönen, salınan veya ileri geri hareket eden
- Arayüz sıcaklık aralığı ve ortam koşulları
- Şaft malzemesi kalitesi, sertliği ve yüzey kalitesi
PV = p x v N/mm2 cinsinden p, m/s cinsinden v. Hesaplanan PV malzemenin kuru sınırını aştığında rulman aşırı ısınır, transfer filmini kaybeder ve katlanarak yıpranır.
Tedarikçinin bu değerleri tahmin etmesine izin vermeyin. Sorumlu bir üretici, teklif vermeden önce yük, hız ve sıcaklık bilgilerini sorar. Bir satış elemanı parçanızı tek bir mühendislik sorusu olmadan fiyatlandırıyorsa rulman zaten yanlış tasarlanmış demektir.
Malzeme sistemini görev aralığıyla eşleştirin
Kendinden yağlamalı rulman tek bir malzeme sınıfı değildir; her biri belirli bir görev aralığına sahip bir dizi inşaat ailesidir. Dökme katı gömülü rulmanlar, katı yağlayıcı tapalarını bronz veya pirinç bir gövdeye işler, şok yüklerini emer ve kalıp kılavuzu, ejektör ve aşınma plakası uygulamalarına hakim olur.
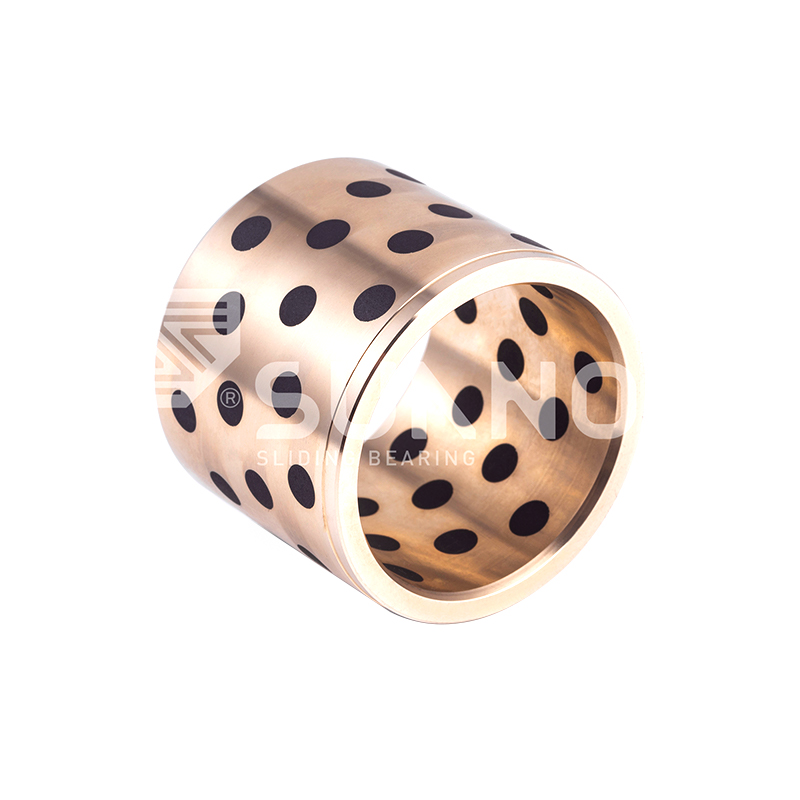 JDB650 Gömülü Katı Yağlayıcılı Kendinden Yağlamalı Pirinç Burç Bu pirinç burç, bakım gerektirmeyen çalışma için gömülü grafit uçlara sahip bir CuZn24Al6 alaşımı kullanır. Harici yağlamanın pratik olmadığı yüksek yük, düşük hız ve orta-yüksek sıcaklık ortamlarına uygundur. Ürünü Görüntüle →
Sinterlenmiş bimetal rulmanlar, dağılmış katı yağlayıcı içeren bir bakır alaşım katmanını çelik bir desteğe bağlayarak sabit yüksek yükler için sert desteği stabil bir çalışma katmanıyla birleştirir.
 Ağır Hizmet Kullanımı için CuPb10Sn10 Alaşımlı JF-800 Bi-Metal Rulman Aşırı yükler ve düşük hızda kayma için üretilmiş, kurşun-kalay bronz katmanlı, çelik destekli sinterlenmiş rulman. Güçlü aşınma direnci sunar ve madencilik, inşaat ve denizcilik ekipmanlarındaki zorlu uygulamalara uygundur. Ürünü Görüntüle →
SF1 tipi gibi PTFE kaplı rulmanlar yapışma-kayma, sürtünme veya start-stop risklerine karşı düşük sürtünmeli bir polimer katman ekler.
 SF-1 Bakım Gerektirmeyen PTFE Kaplı Kendinden Yağlamalı Rulman Çelik destekli, gözenekli bronz ve PTFE astarlı üç katmanlı kompozit rulman. Yağsız çalışır, gürültüyü ve titreşimi azaltır ve ağır yükleri taşıyabilir; bu da onu tekstil, otomotiv ve makine uygulamaları için uygun hale getirir. Ürünü Görüntüle →
Malzeme kalitesi inşaat kadar önemlidir. Kalay bronzu, alüminyum bronz ve pirinç akma mukavemeti, aşınma davranışı ve tavan sıcaklık açısından farklılık göstermektedir ve Avrupalı alıcılar giderek daha fazla kurşunsuz veya REACH uyumlu kaliteler talep etmektedir. Matris alaşımı, benzer veya eşdeğer olarak tanımlanmayan, standart bir spesifikasyona göre izlenebilir olmalıdır.
Malzeme ailesine göre temsili kuru PV limitleri Kuru çalışma altında MPa-m/s cinsinden değerler. Karşılaştırma için yönlendirme verileri; tedarikçinin PV test sonuçlarıyla onaylayın.
| Rulman ailesi | İnşaat | Düşük hızda tipik yük | Tipik kuru PV | Şunun için en iyisi: |
| Gömülü yayın | Katı yağlama tapalı bronz veya pirinç gövde | 60 N/mm2'ye kadar | 2,5 MPa-m/sn | Kalıplar, aşınma plakaları, salınımlı bağlantılar |
| Sinterlenmiş bimetal | Sinterlenmiş bakır alaşımı katmanlı çelik destek | 70 N/mm2'ye kadar | 2,0 MPa-m/sn | Hidrolik pompalar, dişli kutuları, yükleyiciler |
| Sarılmış bronz | Yağlayıcı cepli haddelenmiş bronz kabuk | 40 N/mm2'ye kadar | 1,5 MPa-m/sn | Orta yüklü sabit pozisyonlar |
| PTFE kaplı | PTFE düşük sürtünmeli katmanla destek | 25 N/mm2'ye kadar | 3,6 MPa-m/sn | Durdur-başlat, pistonlu mekanizmalar |
Filmi aktar
Filmi aktar is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Gözden geçirin JDB katı yağlamalı rulman ürün ailesi bir yapı konseptinin kılavuz pimlerden ağır aşınma plakalarına kadar nasıl ölçeklendiğini görmek için.
Toleransları ve bunların arkasındaki standardı doğrulayın
Çizim toleransları, malzeme seçiminden daha fazla özel rulman alanı arızasına neden olur. Kritik boyutlar, deliğin şafta oturması, dış çapın mahfazaya müdahalesi, duvar kalınlığı değişimi, flanş kareliği ve pah geometrisidir.
Özel parçalar bir standardı veya çizimi takip eder. Takımlamada NAAMS ve DIN 9834, kılavuz rulman geometrisini tanımlar; metrik flanşlı rulmanlar ISO uyum kurallarına uygundur. İşlemeden önce hangi standardın geçerli olduğunu doğrulayın.
| Boyut | Tipik özellikler | Yanlış olduğunda arıza modu |
| Delik ID toleransı | Şaft uyumuna bağlı olarak H7 veya H8 | Milin çizilmesi ve temas alanı kaybı |
| Dış çap | H7/s6 veya benzeri girişim uyumu | Gövde dönüşü ve sürtünme aşınması |
| Duvar kalınlığı değişimi | Hassas kalitelerde 0,05-0,10 mm dahilinde | Yüksek yerel basınç ve erken aşınma |
| Flanş kareliği | 0,05 mm dahilinde diklik | Milin kenar yüklemesi |
| Pah ve kenar kırılması | Çizim başına 0,3-1,0 mm | Filmi aktar scraped off during assembly |
Temel kural: özel bir rulmanın tolerans zinciri, nominal çizim değerlerinden değil, çalışma sıcaklığındaki mil ve yatak boyutlarından başlamalıdır.
Tedarikçinin döküm ve test disiplinini denetleyin
Bir tedarikçinin süreç kontrolü, kalite tutarlılığının tek güvenilir göstergesidir. Asıl soru, tedarikçinin rulmanları işleyip işlemediği değil, alaşımı eriyikten bitmiş parçaya kadar kontrol edip etmediğidir. Kendi bakır alaşımlarını döken ve üç aşamada spektrografik kontroller yapan bir üretici, kaliteyi belgeleyebilir.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. kendi bakır alaşımlarını döküyor, fırın çalışması öncesinde, sırasında ve sonrasında eriyiği spektrometrelerle izliyor ve son işlem için 80'den fazla CNC makinesini çalıştırıyor. Malzeme hiçbir zaman dışarıdaki bir dökümhanede beklemez.
Alaşım şarjı ve erime
Kontrollü bakır, kalay, alüminyum ve eser element ilaveleri.
Fırın spektrografik kontrolü
Dökmeden önce kalite doğrulandı.
Döküm
Parça geometrisine göre santrifüj, sürekli veya metal kalıp döküm.
Yayın sonrası doğrulama
Katılaşmış alaşımın ikinci spektrografik kontrolü.
CNC işleme
Çizime göre işlenmiş delik, dış çap, flanş ve yağlayıcı cepleri.
Üçüncü taraf testleri
Talep üzerine bileşim ve mekanik özellik raporları mevcuttur.
Test raporunu talepten sonra değil, satın alma siparişinden önce isteyin. Bir tedarikçi, partide kullanılan tam eriyik için üçüncü taraf bir bileşim ve mekanik rapor gösteremezse, alaşım fiilen kontrolsüz demektir.
Birim fiyatı değil toplam sahip olma maliyetini karşılaştırın
Birim fiyat, özel bir kayar yatak için en az güvenilir maliyet ölçüsüdür. 12.000 saat yerine 4.000 saatte arızalanan bir burç, tedarikçiler arasındaki herhangi bir fiyat farkından daha fazla kesinti, işçilik ve şaft hasarına mal olur. Her teklifi çalışma saati başına maliyete dönüştürün.
3x Doğrulanmış bir döküm kalitesi ile aynı hizmetteki doğrulanmamış eşdeğeri arasında gözlemlenen aşınma ömrü dağılımı.
1-2 saat Katı yağlayıcılı burçlara geçişten sonra, yatak noktası başına haftalık yağlama durması ortadan kalkar.
%30 Sertifikasız bir parça üzerinde tam test belgelerine sahip sertifikalı bir kalite için tipik fiyat primi.
Fırın aşaması kontrollerini atlayan düşük maliyetli bir tedarikçi, kalitesiz malzemeyi teslim edebilir; fark ilk yüz saatte görülmez ve ilk bakım aralığında burcu yok eder.
Kendi kendine yağlama hiçbir zaman sıfır bakım anlamına gelmez. Şaft kaplaması, hizalama ve alıştırma davranışı transfer filmini belirler ve film de rulmanın ömrünü belirler. Bizim analizimiz Kendinden yağlamalı bronz rulman satın alırken yaygın yanılgılar saha arızalarının ardındaki spesifikasyon hatalarını kapsar.
Sık sorulan sorular
Bunlar, alıcıların özel bir sipariş vermeden önce en sık sordukları dört sorudur.
PV limiti nedir ve özel rulman için neden önemlidir?
PV limiti, N/mm2 cinsinden spesifik basınç ile m/s cinsinden kayma hızının çarpımıdır; bunun üzerinde katı yağlayıcı film artık arayüzü koruyamaz. Bu sınırın üzerinde rulman aşırı ısınır ve hızla aşınır. Görev hesaplamanız malzeme ailesinin onaylanan sınırına uymalıdır.
Bir ISO uyumu mu yoksa nominal bir boyut mu belirtmemiz gerekiyor?
Her ikisini de sağlayın. Nominal iç çapı, dış çapı ve uzunluğu belirtin, ardından montaj sınıfını veya çalışma sıcaklığındaki gerçek mil ve yatak boyutlarını ekleyin. Tedarikçinin, yatağın yatakta dönmesini veya şafta yapışmasını önleyecek işleme toleranslarını seçmek için bu bilgiye ihtiyacı vardır.
Özel bir rulmanın malzeme kalitesini nasıl doğrulayabiliriz?
Partinizde kullanılan eriyikten spektrografik bir bileşim raporunun yanı sıra bileşim ve mekanik özellikleri kapsayan bir üçüncü taraf raporu talep edin. Kendi dökümünü kontrol eden bir tedarikçi bunları standart belgeler olarak sunabilir. Raporda standart bir kalite belirtilmemişse malzeme sertifikalı değildir.
Kendinden yağlamalı burç ne kadar dayanmalıdır?
Evrensel bir sayı yoktur. Ömür; yüke, hıza, sıcaklığa, şaft kaplamasına ve görev döngüsüne bağlıdır. Pratik bir yaklaşım, tedarikçiyle minimum tasarım ömrü üzerinde anlaşmaya varmak, PV hesaplamasını gerçek işletim verilerine göre kontrol etmek ve tam üretimden önce bir pilot parti ile doğrulamaktır.
Sonuç olarak: görevi belirtin, kaliteyi doğrulayın, süreci denetleyin ve parça yerine çalışma ömrünü fiyatlandırın.
Bize Ulaşın //
Sorularınız mı var? İletişim kurun!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Çeşitli kendi kendine yağlayan bakır alaşımlı burçlı rulman ürünlerinin üretimi konusunda uzmanlaşmıştır
Hızlı Bağlantılar
İlgili Ürünler
Temas etmek
- Eklemek: 69, Tingyao East Road, Ganyao Town Sanayi Bölgesi, Jiashan County, Zhejiang Eyaleti, Çin
- Tel: +86-15957371801
- Faks: +86-0573-84038630
- E -posta:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Özel Kendinden Yağlayıcı Bakır Alaşımlı Yataklar
